Schmieden oder Gießen entscheidet sich daran, was nach dem Erschmelzen des Stahls passiert: ein Gussstück wird in eine Form gegossen und erstarrt in seiner Form, während ein Schmiedestück zwischen Gesenken umgeformt wird; das schließt innere Porosität und legt den Faserverlauf entlang des Teils, statt ihn als Gussgefüge zu belassen. Geschmiedet oder gegossen ist die erste Frage hinter vielen Zeichnungen: sie entscheidet über Werkstoffspezifikation, Wanddicke, Prüfplan und Preis.
Diese Seite zeigt, was sich im Inneren des Metalls tatsächlich verändert, welche ASTM-Normen erkennen lassen, welchen Weg ein Teil genommen hat, und wo jeder Weg seinen Platz verdient. Sie ist aus der Schmiedeperspektive geschrieben, deshalb ist die Guss-Spalte bewusst fair gehalten: es gibt Teile, für die ein Gussstück einfach die bessere Antwort ist.
Schmieden oder Gießen: Beide Wege starten aus derselben Schmelze
Gießen ist der kürzere Weg. Flüssiger Stahl wird in eine Form gegossen, die wie das Teil geformt ist, und erstarrt darin.
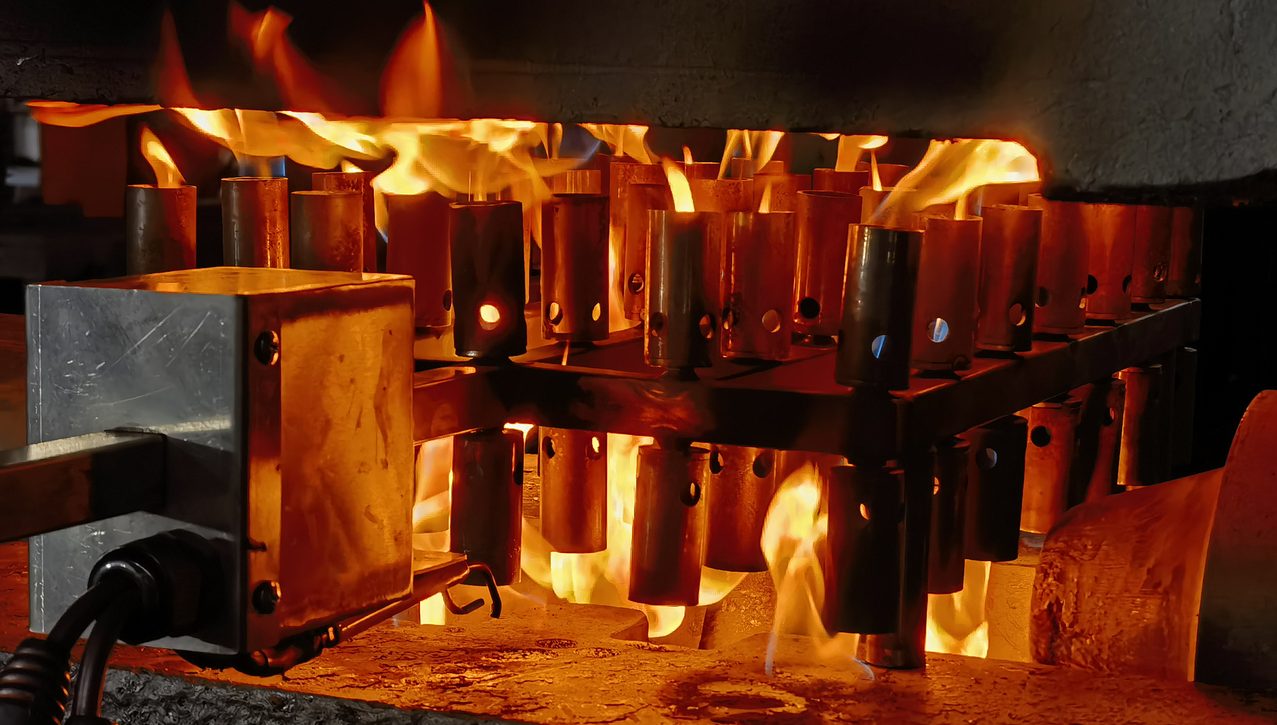
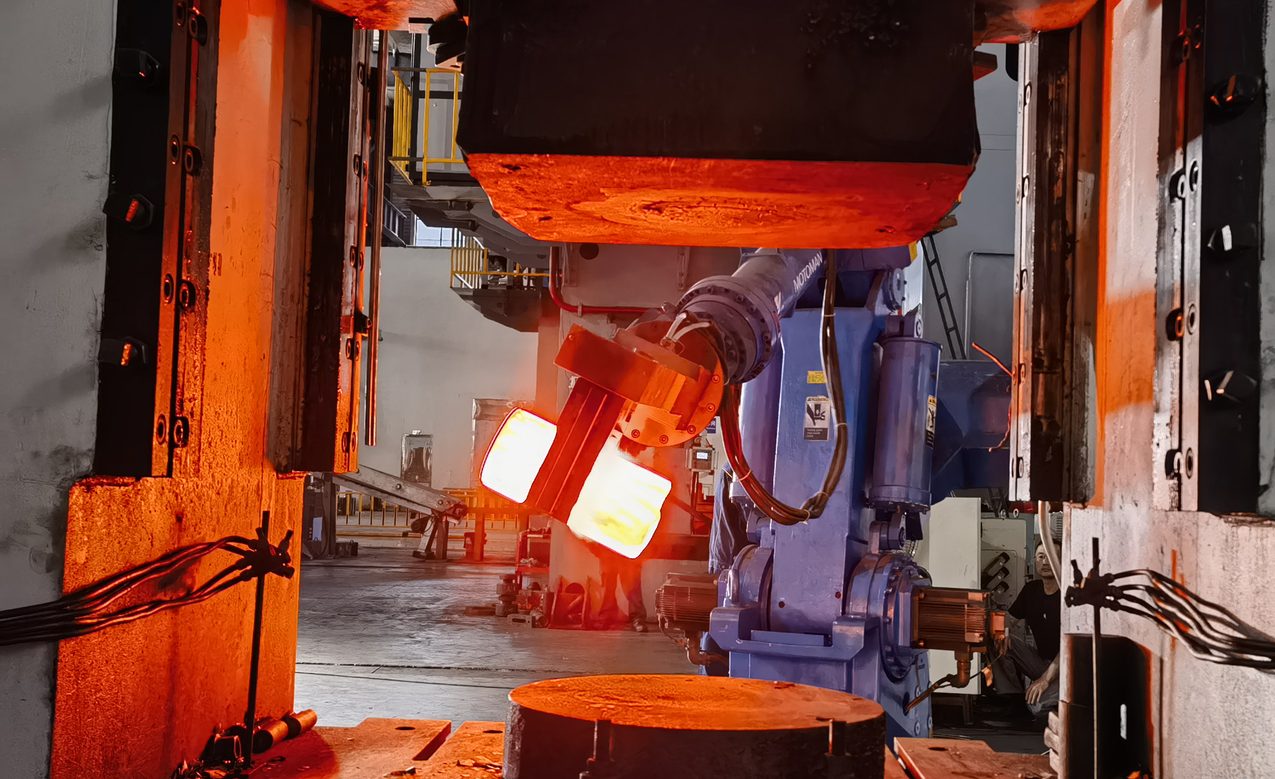
Schmieden beginnt einen Schritt später. Der Stahl wird ohnehin zuerst gegossen, als Block oder stranggegossener Knüppel, und erst danach erneut erwärmt und unter Druck zwischen Gesenken umgeformt, bis er die Form des Teils annimmt.
Das sollte man klar sagen, denn darin liegt der entscheidende Unterschied: Schmieden ist nicht das Gegenteil von Gießen. Es ist Gießen plus Umformung, und die Umformung ist es, die das Metall verändert.
Was die Umformung mit dem Metall macht
Wenn Stahl in einer Form erstarrt, wachsen die Körner als Dendriten und Stängelkristalle in der Richtung, in der die Wärme abgeführt wird, und alles, was nicht sauber erstarrt, bleibt dort, wo es stehen geblieben ist: Schwindungsporosität im zuletzt erstarrenden Metall, Gasporosität aus gelösten Gasen, Seigerungen von Legierungselementen und nichtmetallische Einschlüsse.
Die Warmumformung des Stahls bricht dieses Gussgefüge auf. Die Umformung schließt innere Hohlräume und verschweißt sie, die Rekristallisation verfeinert das Korn, und Einschlüsse werden zu kurzen Zeilen gestreckt, die in der Umformrichtung ausgerichtet sind. Beim Gesenkschmieden ergibt sich daraus ein Faserverlauf, der dem Teil folgt: die Fasern biegen sich um eine Bohrung oder einen Steg, statt quer durchtrennt zu werden.
| Gegossen | Geschmiedet | |
|---|---|---|
| Innere Beschaffenheit | Schwindungs- und Gasporosität sind möglich; die Gießerei beherrscht sie über Speisung, Anschnitt und Prüfung | Hohlräume werden durch Umformung geschlossen; die Fehlerfreiheit kommt aus dem Prozess |
| Kornstruktur | Gussgefüge, dendritisch, mit Seigerungen | Aufgebrochen und verfeinert; Einschlüsse in Umformrichtung ausgerichtet |
| Ermüdungs- und Schlagverhalten | Geringer, mit größerer Streuung zwischen einzelnen Gussstücken | Höher, und der Faserverlauf kann so gelegt werden, dass er dem Lastpfad folgt |
| Formfreiheit | Innere Hohlräume, dünne Wände, Einzelstücke | Muss aus dem Gesenk entformbar sein, daher einfachere Geometrie und Entformungsschräge |
| Werkzeuge | Ein Modell und eine Form; günstigerer Start | Ein Gesenksatz pro Teil; über den Auftrag amortisiert |
| Werkstoffbeispiele | A216 WCB, A352 LCC, A351 CF8M | A105, A350 LF2, A182 F316 |
Die Werkstoffgüte auf der Zeichnung gibt den Weg vor
Jedes dieser Materialien begann als Gussprodukt, doch die Spezifikation auf der Zeichnung benennt die Produktform, die bei Ihnen ankommt. Geschmiedete Güten und ihre Guss-Gegenstücke treten paarweise auf:
| Guss-Spezifikation | Geschmiedete Entsprechung | Werkstoff |
|---|---|---|
| A216 WCB (auch WCC) | A105 | Kohlenstoffstahl |
| A352 LCC / LCB | A350 LF2 | Kohlenstoffstahl für tiefe Temperaturen |
| A217 WC6 | A182 F11 | 1¼ Cr-Legierungsstahl |
| A217 WC9 | A182 F22 | 2¼ Cr-Legierungsstahl |
| A351 CF8 | A182 F304 | Edelstahl 304 |
| A351 CF8M | A182 F316 | Edelstahl 316 |
| A890 CD3MN | A182 F51 | Duplex 2205 |
| A494 CW6MC | B564 N06625 | Legierung 625 |
A105, A182, A350, A182 F51 und B564 sind Schmiedespezifikationen. A216, A217, A351, A352, A890 und A494 sind Gussspezifikationen. Wenn Ihre Zeichnung eine Gussgüte ausweist und der Einsatz ein geschmiedetes Teil erfordert, muss der Werkstoff auf seine geschmiedete Entsprechung neu spezifiziert werden, und das ändert die Wandquerschnitte und die Zeichnung, nicht nur das Zertifikat. Senden Sie die Zeichnung mit den Einsatzbedingungen, und wir sagen Ihnen, auf welchen Weg das Teil gehört.
Wo das Schmieden seinen Platz verdient
- Druckbeaufschlagte Teile, bei denen ein Fehler durch die Wand eine Leckage bedeutet
- Teile mit Ermüdungsbelastung: Ein Ventilgehäuse oder Ventildeckel wird über Jahrzehnte mit Druckzyklen beaufschlagt
- Einsatz bei tiefen Temperaturen und Schlagbeanspruchung, wo die Zähigkeit die begrenzende Eigenschaft ist
- Saurer Einsatz, bei dem Härtegrenzen Teil der Spezifikation sind
- Teile, bei denen der Faserverlauf so gelegt werden kann, dass er mit der Spannung verläuft statt quer dazu
- Teile, die ohnehin allseitig zerspant werden, sodass sich die endkonturnahe Form trotzdem auszahlt
Wo ein Gussteil die bessere Antwort ist
- Geometrien mit inneren Hohlräumen oder Kanälen, die ein Gesenk nicht formen und entformen kann
- Sehr große Teile oder Einzelstücke, bei denen sich ein Gesenksatz nie amortisieren würde
- Kleine Serien eines unkritischen Teils, bei denen die Modellkosten den Preis bestimmen
- Gehäuse und Halterungen, bei denen das Regelwerk ein Gussteil zulässt und die Wanddicke die Beanspruchung tragen kann
Kosten und Stückzahl
Die Werkzeuge sind der entscheidende Faktor. Ein Modell und eine Form kosten weniger als ein Gesenksatz, daher gewinnt der Guss beim Erstmuster und bei kleinen Serien. Sobald ein Gesenk über einen Wiederholauftrag amortisiert ist, ist das geschmiedete Teil meist preislich wettbewerbsfähig und lässt dem Käufer den besseren Werkstoff. Materialausbeute und Zerspanungszugabe wirken in die andere Richtung: Ein Gussteil kann in manchen Richtungen näher an der Endform liegen, während ein Schmiedeteil dicht genug ist, um sicher zerspant zu werden.
Was wir tun und was wir nicht tun
Wir schmieden. Wir gießen nicht. Bei einer Frage Guss oder Schmieden vertreten wir die Schmiedeseite der Argumentation und nennen dann die ehrliche Antwort: Wenn ein Teil eines ist, bei dem Guss der bessere Weg ist, ein komplexes Gehäuse oder ein Einzelstück, das sich nie wiederholt, sagen wir das, statt es als Schmiedeteil anzubieten. Wir fertigen Ventilgehäuse und Ventildeckel, Zahnradrohlinge, Flansche und Ringe sowie kundenspezifische Gesenkschmiedeteile von 5 kg bis 520 kg in den Güten, die auf der Werkstoffseite aufgeführt sind. Wie die Teile hergestellt werden, ist auf der Seite zum Gesenkschmieden dargestellt.
Woran wir uns messen lassen
Die Leistungsfähigkeit hinter diesen beiden Sätzen ist das, was ein Käufer tatsächlich prüfen kann: eine 6.000-T-Multidirektionspresse, mit Pressen ab 2.000 Tonnen, robotergestützte Schmiedelinien, Wärmebehandlung, Zerspanung und Prüfung an einem Standort, Einzelgewichte von 5 kg bis 520 kg und Qualifikationen, die bis in die Dokumentation reichen: API Spec 20C, PED 2014/68/EU, AD2000-W0 und NORSOK M-650. Wenn ein Teil dort liegt, wo ein Gussteil der bessere Weg ist, sagen wir das; eine Zeichnung genügt, damit wir Ihnen sagen können, welchen Weg es nehmen sollte.
Weiterführende Seiten
Häufig gestellte Fragen
Ist Schmiedestahl stärker als Gussstahl?
Auf dem Papier liegen die gegenübergestellten Werkstoffe nahe beieinander: A105 und A216 WCB weisen beide eine Mindestzugfestigkeit von etwa 485 MPa auf. Der Unterschied zeigt sich am Bauteil, nicht auf dem Zertifikat. Ein Schmiedestück ist dichter, seine Eigenschaften streuen von Stück zu Stück weniger, und es nimmt Ermüdungs- und Schlagbelastungen besser auf, weshalb druckführende und sicherheitsrelevante Teile üblicherweise als Schmiedestücke spezifiziert werden.
Beginnt ein Schmiedeteil als Gussteil?
Ja. Schmiederohmaterial ist ein Gussblock oder ein stranggegossener Vorblock, daher wurde ein Schmiedeteil gegossen und anschließend umgeformt. Die Umformung ist es, die die Porosität schließt, das Gefüge verfeinert und dem Teil seinen Faserverlauf gibt.
Welche ASTM-Normen gelten für Schmiedeteile und welche für Gussteile?
Geschmiedet: A105, A182, A350, A182 F51 für Duplex, B564 für Nickellegierungen. Gegossen: A216, A217, A351, A352, A890, A494. Die Werkstoffspezifikation auf der Zeichnung nennt die Produktform und sagt damit auch, welchen Weg das Teil nimmt.
Kann ein Gussteil in ein Schmiedeteil umgewandelt werden?
Oft, wenn die Geometrie so gestaltet werden kann, dass sie aus dem Gesenk entformbar ist. Es ist keine reine Dokumentenänderung: Der Werkstoff wird auf das geschmiedete Äquivalent neu spezifiziert, die Wandquerschnitte werden geprüft und die Zeichnung wird überarbeitet. Senden Sie sowohl die Gusszeichnung als auch die Einsatzbedingung, und wir sagen Ihnen, ob das Teil geschmiedet werden kann und was die Änderung beinhaltet.
Wann ist Guss die günstigere Route?
Wenn die Gesenkkosten nicht auf genügend Teile umgelegt werden können, wenn die Geometrie zu komplex ist, um sie aus dem Gesenk zu entformen, oder wenn das Teil nicht druckführend oder ermüdungsbelastet ist. Bei einer Wiederholbestellung eines anspruchsvollen Teils ist die geschmiedete Version üblicherweise wettbewerbsfähig, sobald das Gesenk amortisiert ist.
Gießen Sie auch Teile?
Nein. Wir sind ein Gesenkschmiedebetrieb. Wenn Guss der bessere Weg für Ihr Teil ist, sagen wir das, und Sie sind bei einer Gießerei besser aufgehoben.