Longrui Forging ist ein Hersteller für Gesenkschmieden in China und stellt Teile aus den Nickellegierungen 625, 718 und 825, Duplex- und Super-Duplex-Edelstahl der Güten F51, F53 und F55 sowie weiteren Edelstählen, legierten Stählen, Kohlenstoffstählen und Baustählen von 5 kg bis 520 kg pro Stück her. Wärmebehandlung, Prüfung und Zerspanung erfolgen alle im Haus, unter unserer Werkstoffhersteller-Qualifikation nach NORSOK M-650.
Schmiedeteile aus Nickellegierungen: 625, 718, 825
Longrui Forging schmiedet die drei Nickellegierungen, die bei Öl-, Gas-, Chemie- und Marinearbeiten am häufigsten vorkommen: Legierung 625, Legierung 718 und Legierung 825. Sie werden nach UNS-Nummer und nicht nach Handelsnamen angeboten, sodass die Güte auf der Zeichnung und auf dem Zeugnis nicht verwechselt werden kann (Inconel und Incoloy sind Marken der Hersteller).
| Legierung | UNS | Schmiedenorm | Typische Verwendung |
|---|---|---|---|
| Legierung 625 | N06625 | ASTM B564 | Meerwasser- und Unterwasser-Komponenten, Ausrüstung für chemische Prozesse, Hochtemperaturteile. Mischkristallverfestigt, keine Wärmebehandlung für die Festigkeit erforderlich. |
| Legierung 718 | N07718 | ASTM B564 | Bohrloch- und Bohrlochkopf-Teile, Hochtemperatur-Ventilteile und Befestigungselemente. Ausscheidungshärtend, hohe Festigkeit bis etwa 650 °C. |
| Legierung 825 | N08825 | ASTM B564 | Säure- und Meerwasseranwendungen: Teile für Prozessrohrleitungen, Tanks, Marineausrüstung. |
Nickellegierungen sind schwerer zu schmieden als Kohlenstoff- oder Edelstahl. Sie behalten ihre Festigkeit bei Schmiedetemperatur, daher benötigen sie mehr Presskraft und eine genauere Kontrolle von Temperatur und Umformgrad, um ein feines Gefüge zu erhalten. Wir schmieden sie auf der 6.000-T-Multidirektionalpresse, wärmebehandeln im eigenen Haus (Lösungsglühen und, falls die Güte es erfordert, Auslagern) mit aufgezeichneten Zyklen und prüfen sie in unserem eigenen Labor: chemische Zusammensetzung bei jeder Schmelze, Zugfestigkeit und Streckgrenze, Kerbschlagarbeit einschließlich Tieftemperatur sowie Härte.
Bei Bestellungen von Nickellegierungen ist die Dokumentation genauso wichtig wie das Teil. Berichte über Zusammensetzung und mechanische Prüfungen, UT / MT / PT-Berichte und Wärmebehandlungsdiagramme auf Anfrage; die Materialidentität wird vor dem Verpacken mit einem Hand-XRF-Spektrometer erneut überprüft. Ausrüstung ist auf Leistungsfähigkeit aufgeführt, und die Zertifikate, die Offshore-, Öl- und Gasprojekte verlangen, sind auf API 20C und NORSOK M-650 zu finden.
Nach Güte: Legierung 625, Legierung 718 und Legierung 825.
Schmiedeteile aus Duplex- und Super-Duplex-Edelstahl
Duplex-Edelstähle weisen eine gemischte Ferrit-Austenit-Struktur auf, etwa zu gleichen Teilen. Dadurch haben sie etwa die doppelte Streckgrenze von Standard-Austenitgüten wie 316L, bei deutlich besserer Beständigkeit gegen Chlorid-Spannungsrisskorrosion, weshalb sie für Meerwasser-, Offshore- und Chemieanwendungen gewählt werden.
| Werkstoff | UNS | ASTM-Bezeichnung | PREN (min.) |
|---|---|---|---|
| F51 (2205) | S31803 / S32205 | A182 F51 | ≥ 34 |
| F53 (2507) | S32750 | A182 F53 | ≥ 40 |
| F55 (Zeron 100) | S32760 | A182 F55 | ≥ 40 |
PREN ist die Wirksumme für Lochkorrosionsbeständigkeit, berechnet aus dem Chrom-, Molybdän- und Stickstoffgehalt. Je höher der Wert, desto beständiger ist der Stahl gegen Lochkorrosion in chloridhaltigen Umgebungen: Für Meerwasseranwendungen beginnt der Bereich normalerweise bei 34, die Super-Duplex-Werkstoffe liegen bei 40 und darüber.
Einsatzgebiete dieser Werkstoffe: Unterwasser- und Überwasser-Öl- und Gaskomponenten, Ventilgehäuse und Ventildeckel, Flansche, Pumpen- und Manifold-Teile, Ausrüstung für die Meerwasserentsalzung und chemische Prozessanlagen.
Was Duplex von einem Schmiedelieferanten verlangt:
- Kontrolliertes Schmieden und Wärmebehandlung, die das Ferrit-Austenit-Gleichgewicht wiederherstellen, in temperaturgeregelten Öfen mit aufgezeichneten Zyklen
- Korrosions- und mechanische Prüfungen mit betriebsinternem Tieftemperaturbad für Kerbschlagprüfungen und Dokumentation, die einem Offshore-Audit standhält: was M-650 und API 20C abdecken
Longrui Forging schmiedet regelmäßig Teile aus F51/F53/F55 für Kunden aus der Öl- und Gasindustrie und der allgemeinen Industrie. Wenn Ihr Teil ein Duplex-Ventilgehäuse oder eine Unterwasserkomponente ist, senden Sie die Zeichnung und wir bewerten sie.
Mehr zu diesen Werkstoffen und dazu, was das Schmieden ihnen hinzufügt: Duplex- und Super-Duplex-Schmiedeteile.
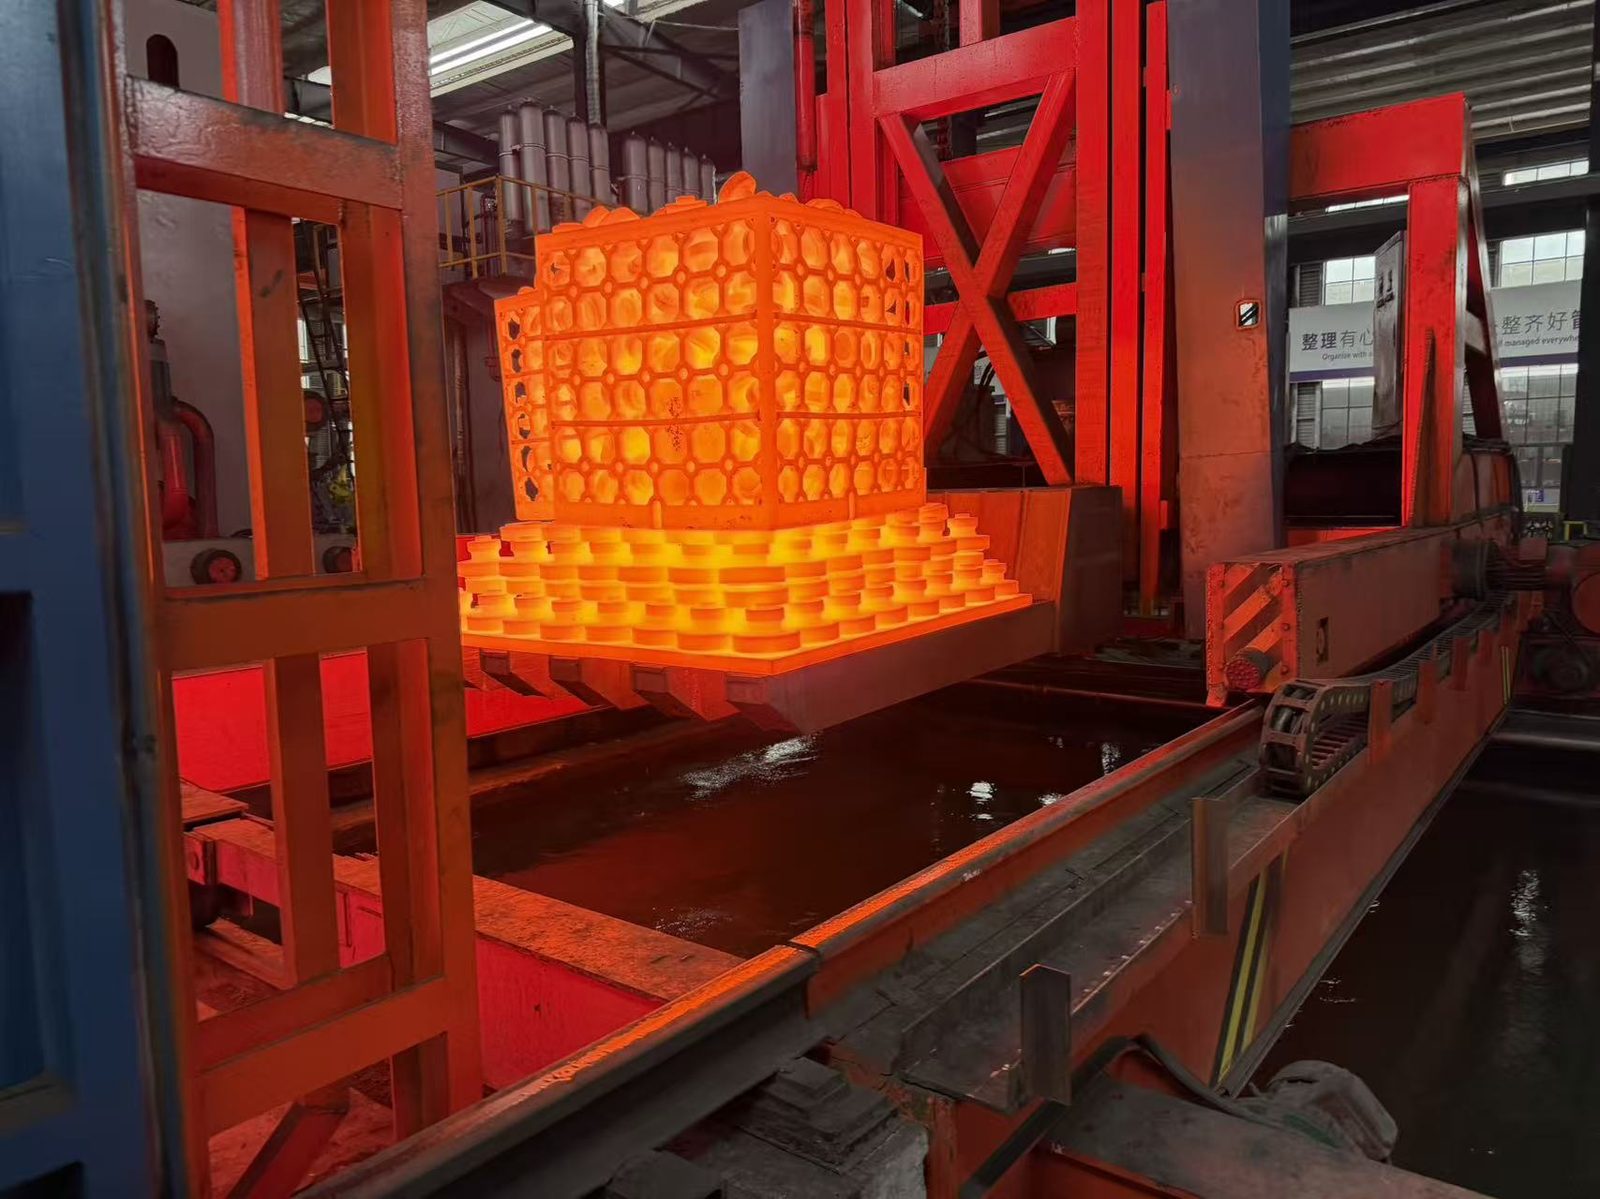
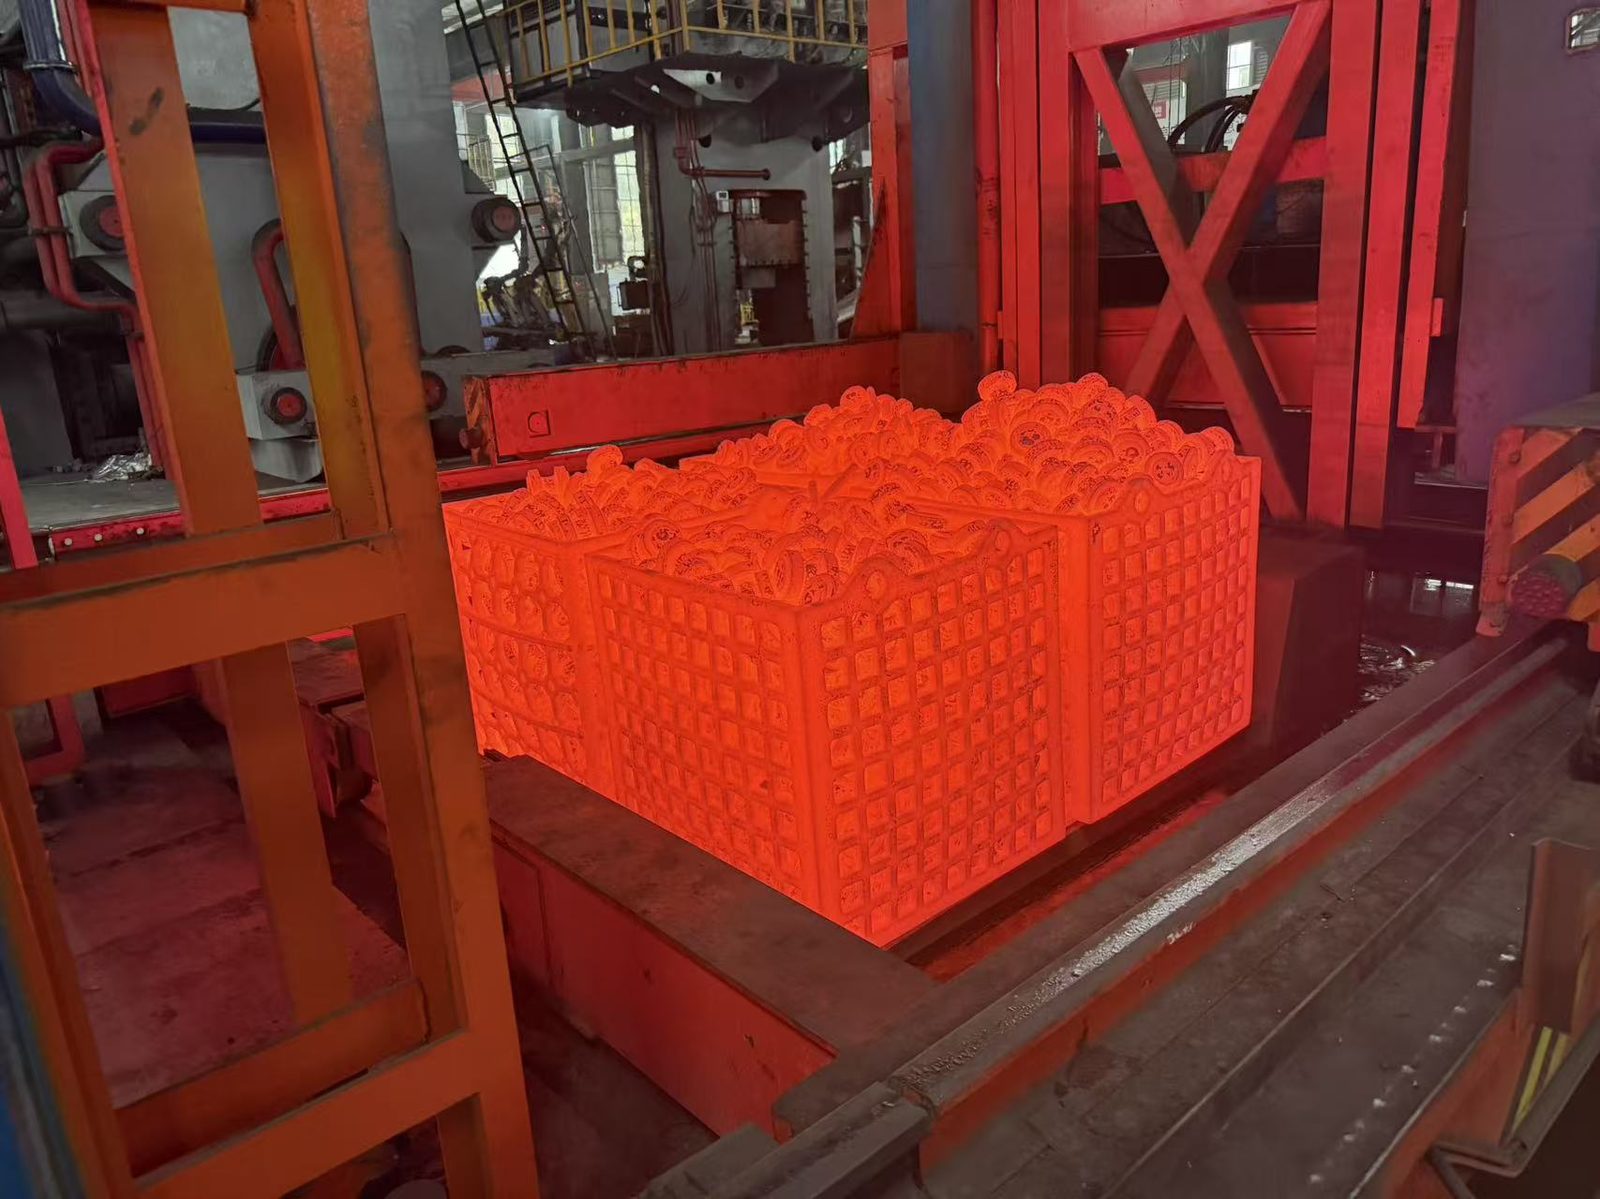
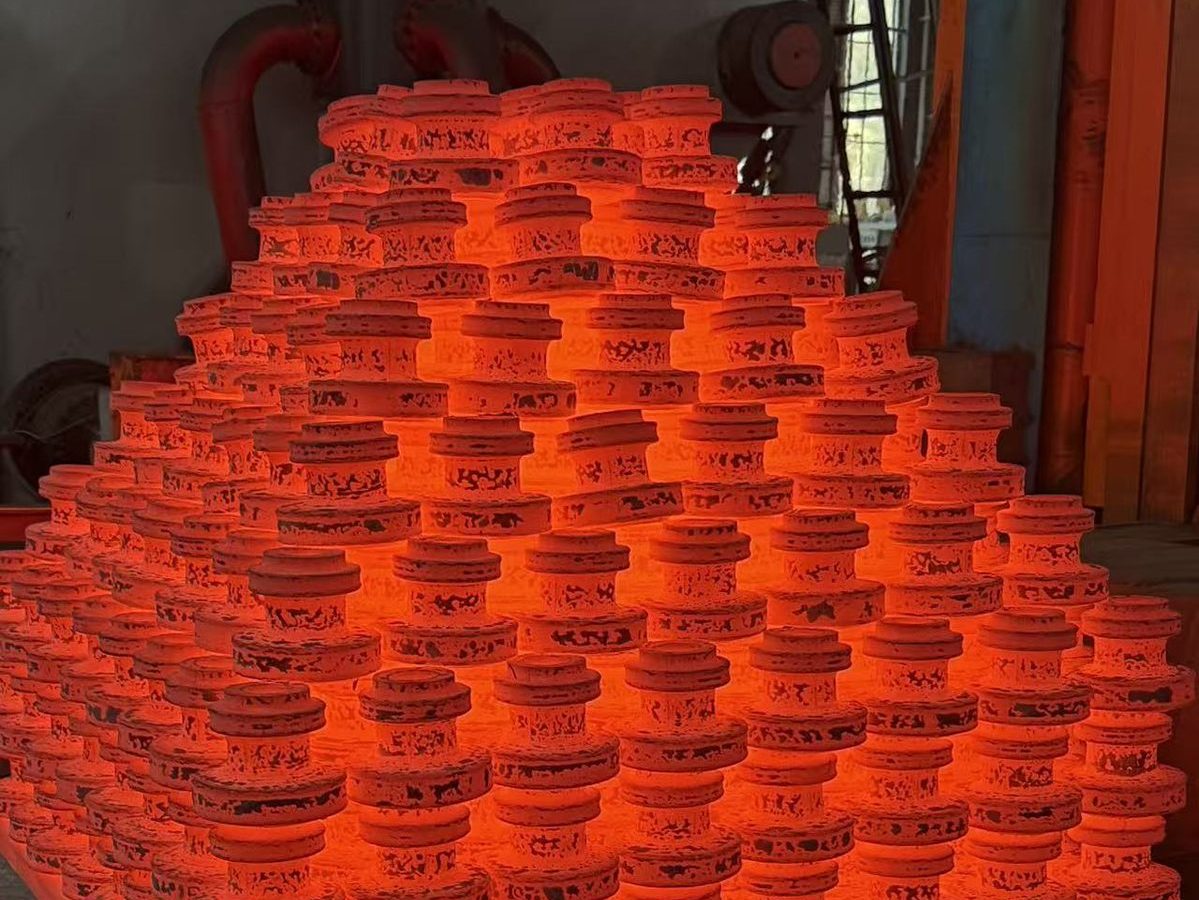
Vollständige Werkstoffliste
| Familie | ASTM- / ASME-Werkstoffe | Typische Verwendung |
|---|---|---|
| Kohlenstoffstahl | ASTM A105, AISI 1045 (45#) | Ventilgehäuse und Ventildeckel, Flansche, allgemeine Maschinenteile |
| Niedrigtemperaturstahl | ASTM A350 LF2 | Ventile und Fittings für Niedrigtemperaturanwendungen, bis −46 °C |
| Legierter Stahl | AISI 4130, 4135 (35CrMo), 4140 (42CrMo), 5140 (40Cr); ASTM A182 F91, F92 | Hochfeste Wellen und Ventilteile; F91/F92 für Kraftwerks- und Hochtemperaturanwendungen |
| Edelstahl | ASTM A182 F304, F316; AISI 420 (2Cr13); ASTM A564 17-4 PH | Korrosionsbeständige Ventil- und Pumpenteile; 420 für verschleißfeste Teile wie Drahtspulen; 17-4 PH, wenn hohe Festigkeit und Korrosionsbeständigkeit gleichzeitig gefordert sind |
| Duplex / Super-Duplex | ASTM A182 F51, F53, F55 | Offshore, Unterwasser, Meerwasserentsalzung und chemische Anwendungen |
| Nickellegierungen | UNS N06625 (Alloy 625), N07718 (Alloy 718), N08825 (Alloy 825) | Hochtemperatur- und stark korrosive Anwendungen, Bohrlochkopf- und Prozessausrüstung |
| Baustahl | Q355D (≈ EN S355 / ASTM A572 Gr.50) | Konstruktions- und Maschinenkomponenten |
Werkstoffe, die wir regelmäßig schmieden. Wenn Ihrer nicht auf der Liste steht, fragen Sie: Wir sagen Ihnen ehrlich, ob er zu unserem Prozess passt.
Wärmebehandlung nach Werkstoff (Referenz)
Es gibt nicht die eine Wärmebehandlung für ein Schmiedeteil. Der Zyklus richtet sich nach dem Werkstoff, und die Normen lassen für denselben Werkstoff mehr als einen Weg zu. Die folgende Tabelle ist daher eine Referenz aus der ASTM-Spezifikation für jede Familie, kein festes Rezept. Was für Ihren Auftrag gilt, ist das, was Zeichnung, Werkstoffspezifikation und Bestellung verlangen, und wir bestätigen es in der Angebotsphase.
| Werkstofffamilie | Referenz-Wärmebehandlung | Grundlage |
|---|---|---|
| A105 Kohlenstoffstahl | Eines der folgenden Verfahren: im Schmiedezustand mit kontrollierter Abkühlung, Glühen (Vollglühen), Normalglühen, Normalglühen und Anlassen oder Vergüten. Die Spezifikation legt nicht fest, welches Verfahren angewendet wird, und das Zeugnis weist aus, was durchgeführt wurde (A105N bedeutet normalgeglüht). | ASTM A105 |
| A350 LF2 Tieftemperaturstahl | Normalglühen, Normalglühen und Anlassen oder Vergüten, nach Wahl des Herstellers, mit Charpy-Kerbschlagprüfung bei −46 °C. | ASTM A350 |
| A182 F11 / F12 | Normalglühen und Anlassen bei 1650 °F [900 °C], Luftabkühlung, Anlassen bei mindestens 1150 °F [620 °C]. | ASTM A182 Tabelle 1 |
| A182 F22 | Normalglühen und Anlassen bei 1650 °F [900 °C], Luftabkühlung, Anlassen bei mindestens 1250 °F [675 °C]; Vollglühen ist die Alternative in derselben Tabelle. | ASTM A182 Tabelle 1 |
| A182 F91 / F92 | Normalglühen 1900–1975 °F [1040–1080 °C], Luftabkühlung, Anlassen 1350–1470 °F [730–800 °C]. Bei Fittings mit einem Querschnitt über 3 in. steht Normalglühen und Anlassen oder Vergüten im Ermessen des Herstellers. | ASTM A182 Tabelle 1 und 7.2.3 |
| 4130, 4135, 4140, 5140 Legierungsstähle | Normalgeglüht oder vergütet auf die Festigkeitsklasse oder den Härtebereich, die in der Zeichnung angegeben sind. | Werkstoffspezifikation / Zeichnung |
| A182 F304 / F316 Edelstahl | Lösungsglühen und Abschrecken, mindestens 1900 °F [1040 °C], Flüssigkeitsabschreckung, Abkühlung unter 500 °F [260 °C]. | ASTM A182 Tabelle 1 |
| A182 F51 (2205) Duplex | Lösungsglühen und Abschrecken, mindestens 1870 °F [1020 °C], Flüssigkeitsabschreckung, Abkühlung unter 500 °F. | ASTM A182 Tabelle 1 |
| A182 F53 (2507) Super Duplex | Lösungsglühen und Abschrecken, mindestens 1880 °F [1025 °C], Flüssigkeitsabschreckung, Abkühlung unter 500 °F. | ASTM A182 Tabelle 1 |
| A182 F55 (Zeron 100) | Lösungsglühen und Abschrecken, 2010–2085 °F [1100–1140 °C], Flüssigkeitsabschreckung, Abkühlung unter 500 °F. | ASTM A182 Tabelle 1 |
| 17-4 PH (A564 630) | Lösungsglühen bei 1900 °F ± 25 °F [1040 °C ± 15 °C], Abkühlung nach Erfordernis auf unter 90 °F [32 °C], dann Auslagern auf den in der Zeichnung genannten H-Zustand (H900 bis H1150): Die Auslagerungstemperatur bestimmt die Festigkeit. | ASTM A564 Tabelle 2 und Tabelle 3 |
| Alloy 625 (N06625) | Lösungsgeglüht, normalerweise 1700–1900 °F [925–1035 °C] mit Luftabschreckung oder schneller; 2000–2200 °F, wenn Kriechbeständigkeit wichtiger ist als Zugeigenschaften. | ASTM B564 / Werkstoffdatenblatt |
| Alloy 718 (N07718) | Lösungsglühen 1700–1850 °F [925–1010 °C] mit schneller Abkühlung, dann Auslagern bei 1325 °F für 8 h, Ofenabkühlung auf 1150 °F und Halten bis insgesamt 18 h. | ASTM B564 / Werkstoffdatenblatt |
| Alloy 825 (N08825) | Geglüht bei 1700–1800 °F [930–980 °C], schnelle Luftabkühlung oder Wasserabschreckung. | ASTM B564 / Werkstoffdatenblatt |
Zwei Dinge sind bei jeder dieser Zeilen zu beachten. Erstens ist der Wert einer Norm meist eine Untergrenze oder ein Bereich, in dem man sich bewegen kann, kein einzelner Sollwert; deshalb zeigt das Zertifikat den tatsächlichen Zyklus und nicht nur den Verfahrensnamen. Zweitens ist die Abkühlgeschwindigkeit nach dem Lösungsglühen ebenso wichtig wie die Temperatur, daher werden die Temperaturen von Abschreckung und Abschreckmedium für die Charge aufgezeichnet. Wenn ein Projekt seinen eigenen Zyklus vorgibt (die Ergänzende Anforderung S8 in ASTM A182 ist genau das), arbeiten wir nach der Zeichnung.
Ofentemperatur und Temperatur des Kühlmediums werden für jede Charge überwacht und aufgezeichnet, und die Aufzeichnungen können mit der Bestellung mitgeliefert werden.
Prüfung im eigenen Labor:
- Chemische Zusammensetzung an jeder Schmelze, mit GNR Funkenspektrometer (optische Emissionsspektrometrie)
- Zugfestigkeit, Streckgrenze und Dehnung auf einer servohydraulischen Universalprüfmaschine
- Charpy-Kerbschlagarbeit, einschließlich Tiefkühlbad
- Brinellhärte
- UT, MT, PT und VT
- Gefügeuntersuchung am Metallmikroskop
Die Materialidentität wird vor dem Verpacken mit einem Hand-XRF-Spektrometer erneut überprüft. Die vollständige Ausrüstungsliste finden Sie unter Leistungsfähigkeit.
Warum diese Werkstoffe geschmiedet werden
Die auf dieser Seite aufgeführten Werkstoffe werden für eine Druckumschließung, einen korrosiven Einsatz oder eine Temperaturanforderung ausgewählt, und jede dieser Anforderungen bestraft genau die Fehler, die ein Schmiedeteil gut beseitigt. Die Seite zum Gesenkschmieden behandelt die Metallurgie; die praktische Konsequenz ist einfacher: Das Metall wird über seinen gesamten Querschnitt umgeformt, bevor es jemand prüft, und das Teil erreicht die Zerspanung maßnah, was bei Werkstoffen zählt, die viel pro Kilo kosten und langsam zerspanbar sind. Die Wärmebehandlung wird dann auf die Werkstofffamilie abgestimmt statt nach einem einzigen Rezept gefahren, in unseren eigenen Öfen, mit aufgezeichnetem Zyklus.
Schmiedeteile aus Spezialstahl: Was der Werkstoff verlangt und wie wir ihn schmieden
Eine Anfrage für Spezialstahl beginnt wie jede andere. Ein Ventilprojekt schreibt Duplex 2205, Super Duplex oder eine Nickellegierung vor; die Zeichnung zeigt eine Bohrung, einen Flansch und eine Wandstärke, alles vertraut. Dann trifft das Teil auf die Presse, und der Werkstoff beginnt, eigene Regeln aufzustellen.
Solche Werkstoffe werden aus einem Grund vorgeschrieben: Der Einsatz ist für Kohlenstoffstahl zu hart. Duplex und Super Duplex für Chlorid- und Meerwasserbeanspruchung, Nickellegierungen wie 625, 718 und 825 für Sauergas und chemische Prozesse, kriechfeste Werkstoffe für Hochtemperaturdampf. Die Werkstoffentscheidung wird anhand von Korrosionsdiagrammen und Einsatztemperaturen getroffen und lässt sich später nicht durch cleveren Einkauf rückgängig machen.
Das Schmieden ist der Punkt, an dem diese Werkstoffe die Lieferanten trennen, und der Werkstoff warnt nicht. Vier Dinge entscheiden, ob ein Schmiedeteil aus Spezialstahl einwandfrei ausfällt, und jedes davon wird im Werk festgelegt, lange bevor jemand das Teil prüfen kann:
Das Temperaturfenster. Duplex und Super Duplex lassen sich nur innerhalb eines engen Bereichs gut schmieden. Geht man darüber, beginnt das Ferrit-Austenit-Gleichgewicht, von dem der Werkstoff abhängt, zu driften; geht man darunter, öffnen sich Risse an den Kanten, wo Kohlenstoffstahl sich einfach verformen würde.
Die erforderliche Kraft. Legierung 625 ist der klassische Fall: Sie fließt schlecht im Gesenk und widersteht der Presse auch im warmen Zustand. Viele Schmieden liefern 625-Teile mit Rissen. Unsere Teile verlassen die Presse rissfrei, als Routinearbeit.
Die anschließende Abkühlung. Nach dem letzten Hub werden Duplex-Teile lösungsgeglüht und mit kontrollierter Geschwindigkeit abgekühlt, damit Ferrit und Austenit ihr vorgesehenes Gleichgewicht wieder erreichen. Kühlt man zu langsam ab, beginnen sich intermetallische Phasen zu bilden; die Geschwindigkeit ist ebenso wichtig wie die Temperatur.
Die Wärmebehandlung. Sie entscheidet ein zweites Mal über das Teil. Bei 718 baut der kontrollierte Auslagerungszyklus die endgültige Festigkeit auf; bei Stählen der F91-Klasse müssen Normalglühen und Anlassen in einem engen Bereich liegen, wobei die Abkühlgeschwindigkeit mit dokumentiert wird. Das Zeugnis sollte den tatsächlich gefahrenen Zyklus nennen, nicht nur, dass das Teil bestanden wurde.
Deshalb halten wir die gesamte Kette unter einem Dach. Longrui schmiedet Sonderstahl auf drei Mehrrichtungs-Schmiedepressen mit 6.000 T, 3.000 T und 2.000 T, für Teile von 5 kg bis 520 kg, und wir fertigen unsere Gesenke selbst, wärmebehandeln, prüfen und zerspanen im selben Werk. Duplex- und Super-Duplex-Ventilgehäuse und -Ventildeckel sind hier Standardgeschäft, und das Qualitätssystem ist für diese Werkstoffe ausgelegt: NORSOK M650-Qualifikation als Hersteller von Sonderwerkstoffen, eine API Spec 20C-Lizenz, Nr. 20C-0051, die korrosionsbeständige Legierungen und Duplex-Edelstahl abdeckt, sowie PED 2014/68/EU-Zertifizierung über TÜV NORD.
Die Dokumentation folgt dem Teil. Die chemische Zusammensetzung wird bei jeder Schmelze vor dem Schmieden verifiziert, und fertige Teile werden im eigenen Labor geprüft: Zugversuch, Kerbschlagbiegeversuch mit Tieftemperaturbad, Härteprüfung und Ultraschallprüfung, wobei ein tragbares XRF die Werkstoffidentität vor dem Versand erneut kontrolliert. Ein Abnahmeprüfzeugnis EN 10204 3,1 gehört bei Duplex-Aufträgen zum Standardlieferumfang, die Schmelzennummer ist über jedes Ergebnis zurückverfolgbar.
Wenn Ihr nächstes Projekt eine Sondergüte vorsieht, senden Sie uns die Zeichnung frühzeitig. Wir prüfen die Eignung für das Gesenkschmieden gegen unsere Pressen, erarbeiten Werkzeugbau, Wärmebehandlung und Prüfung und antworten in der Regel innerhalb von 24–48 Stunden mit einem Angebot. Und wenn ein Teil nicht für ein Gesenkschmieden geeignet ist, sagen wir Ihnen das, bevor Sie Zeit damit verbringen.
Häufig gestellte Fragen
Schmieden Sie Nickellegierungen wie 625, 718 und 825?
Ja. Alloy 625 (UNS N06625), Alloy 718 (N07718) und Alloy 825 (N08825) werden nach den Anforderungen von ASTM B564 geschmiedet, im selben Gewichtsbereich wie unsere übrigen Schmiedeteile, 5 kg bis 520 kg. Nickellegierungen benötigen mehr Presskraft und eine engere Temperaturführung als Kohlenstoff- oder Edelstahl, deshalb halten wir sie auf der 6.000-T-Mehrrichtungs-Schmiedepresse und wärmebehandeln sie im eigenen Haus.
Welche Duplex-Güten schmieden Sie?
F51 (UNS S31803/S32205, 2205), F53 (UNS S32750, 2507) und F55 (UNS S32760, Zeron 100), geschmiedet nach den Anforderungen von ASTM A182. Für dieselben Projekte schmieden wir auch die passenden Edelstahl- und Nickelgüten.
Was ist PREN und warum ist sie wichtig?
PREN (Lochfraßbeständigkeits-Äquivalent) ist ein berechneter Wert aus dem Chrom-, Molybdän- und Stickstoffgehalt des Stahls. Sie bewertet, wie gut eine Güte gegen Lochfraßkorrosion im Chlorid-Einsatz beständig ist. Standard-Duplex F51 liegt bei 34 und darüber; Super-Duplex F53 und F55 bei 40 und darüber.
Liefern Sie Werkstoffzeugnisse und Prüfberichte?
Ja. Berichte zur chemischen Zusammensetzung und zu den mechanischen Prüfungen, UT / NDT-Berichte und Wärmebehandlungsdiagramme auf Anfrage. Die Dokumente reisen mit der Lieferung mit, und Kopien sind für Ausschreibungsunterlagen verfügbar. Was die einzelnen Dokumenttypen bedeuten und wie man ein Hüttenzeugnis liest, ist auf der Seite zum Werkstoffzeugnis dargestellt.
Können Sie einen Werkstoff schmieden, der nicht auf Ihrer Liste steht?
Häufig ja. Senden Sie die Werkstoffgüte und die Spezifikation zusammen mit Ihrer Zeichnung, und wir bestätigen die Machbarkeit und die Verfügbarkeit des Stahls vor der Angebotserstellung.
Was ist das kleinste und das größte Teil, das Sie schmieden können?
Teile von 5 kg auf der 2.000-T-Presse bis 520 kg auf der 6.000-T-Presse, mit Zerspanungskapazität bis Ø600 × 1000 mm.
Wie schnell erhalte ich ein Angebot?
In der Regel innerhalb von 24–48 Stunden nach Erhalt einer Zeichnung oder Spezifikation über das RFQ-Formular oder an sales@longruiforging.com.
Senden Sie die Werkstoffgüte und die Zeichnung, und wir melden uns mit Machbarkeit und Preis zurück.