Grade 91, in der Schmiedespezifikation als ASTM A182 F91 bezeichnet, ist ein Stahl mit 9 % Chrom und Molybdän sowie geringen, eng kontrollierten Zusätzen von Vanadium, Niob und Stickstoff. Damit ist er ein modifizierter 9Cr-1Mo-V-Stahl, UNS K90901, mit den höchsten zulässigen Spannungen der Chrom-Molybdän-Familie. Longrui Forging schmiedet F91 zu Ventilgehäusen, Deckeln, Flanschen, Ringteilen und Fitting-Rohlingen von 5 kg bis 520 kg pro Stück, in Yunhe County, Zhejiang, China.
Grade 91 ist der Grund, warum moderne überkritische Kraftwerke den Dampf heißer fahren können: Vanadium, Niob und Stickstoff bilden feine Karbonitride, die das Gefüge bei Temperatur verankern, sodass der Stahl seine Festigkeit dort hält, wo 2.25Cr-1Mo (F22) beginnt nachzugeben. Der Preis für diese Leistung ist Disziplin, denn die Eigenschaften stecken im wärmebehandelten Gefüge und nicht allein in der chemischen Zusammensetzung.
Was F91 ist
F91 ist ein martensitischer Chrom-Molybdän-Stahl, kein Edelstahl. Die 9 % Chrom geben ihm Oxidationsbeständigkeit bei hoher Temperatur, und die Mikrolegierungen geben ihm Zeitstandfestigkeit. Er wird normalgeglüht und angelassen, bevor er eingesetzt wird, und diese Behandlung ist Teil der Spezifikation und nicht ein abschließender Arbeitsgang.
| Element | Bereich (%) | Element | Bereich (%) |
|---|---|---|---|
| Kohlenstoff | 0,08 – 0,12 | Chrom | 8,0 – 9,5 |
| Mangan | 0,30 – 0,60 | Molybdän | 0,85 – 1,05 |
| Silizium | 0,20 – 0,50 | Vanadium | 0,18 – 0,25 |
| Phosphor | 0,020 max | Niob (Cb) | 0,06 – 0,10 |
| Schwefel | 0,010 max | Stickstoff | 0,030 – 0,070 |
| Nickel | 0,40 max | Aluminium | 0,02 max |
Bezeichnungen, die alle auf dasselbe Material verweisen: UNS K90901, EN 1.4903 (X10CrMoVNb9-1), Grade 91 und F91, wenn es sich um ein Schmiedestück handelt. Die Dichte wird in Datenblättern von Lieferanten mit 7,6 bis 7,8 g/cm³ angegeben, was für die Gewichtsschätzung genau genug ist, aber keine Zahl, die auf eine Zeichnung gehört.
F91, P91, WP91 und C12A: Welche Bezeichnung gilt
Das kommt in fast jeder Anfrage zu Grade 91 zur Sprache, und die Antwort entscheidet, welche Eigenschaftstabelle der Prüfer verwendet:
| Bezeichnung | Norm | Produktform |
|---|---|---|
| F91 | ASTM A182 | Schmiedestücke: Ventilgehäuse, Flansche, geschmiedete Fittings, Ringteile |
| P91 | ASTM A335 | Nahtlose Rohre und Rohrleitungen |
| WP91 | ASTM A234 | Geschmiedete Stumpfschweiß-Fittings |
| C12A | ASTM A217 | Gussteile |
Eine chemische Zusammensetzung gilt für alle vier, sodass eine Leitung vom Sammelrohr bis zum Turbinenabsperrventil durchgehend aus demselben Material besteht. Was sich ändert, ist die Produktnorm und mit ihr die Abnahmetabellen: A182 F91 verlangt mindestens 415 MPa Streckgrenze und mindestens 620 MPa Zugfestigkeit im Schmiedestück, während die Rohrgüte A335 P91 dieselbe Streckgrenze bei einem Zugfestigkeitsminimum von 585 MPa aufweist. Wenn eine Anfrage den Wert 585 für einen Flansch nennt, wird die Rohrtabelle auf ein Schmiedestück angewendet, und das sollte vor der Bestellung geklärt werden und nicht beim Wareneingang.
Mechanische Eigenschaften und das Härtefenster
| Eigenschaft | ASTM A182 F91 Mindestwert |
|---|---|
| Streckgrenze (0,2 %) | 415 MPa (60 ksi) |
| Zugfestigkeit | 620 MPa (90 ksi) |
| Bruchdehnung in 50 mm | 20 % |
| Einschnürung | 40 % |
| Brinellhärte | 190 – 248 HBW |
Bei diesem Werkstoff wird die Härte von beiden Seiten überwacht, und beide Seiten haben eine Bedeutung. Zu hart deutet auf nicht angelassenen Martensit im Bauteil hin, was ein Rissrisiko im Betrieb darstellt; zu weich deutet auf eine Überanlassung hin, die bereits einen Teil der Kriechfestigkeit verbraucht hat, für die der Werkstoff gekauft wurde. Deshalb wird F91 üblicherweise mit einer Härtemessung an jedem Stück oder jeder Charge bestellt, und deshalb wird das Wärmebehandlungsprotokoll mit dem Zeugnis mitgeliefert.
Wann F91 nicht die Lösung ist
- Unter etwa 550 °C. Grade 91 wird wegen der Kriechfestigkeit gekauft. In einer Leitung, die nie heiß wird, erfüllen F22 oder F11 den Zweck für weniger Geld und mit einem viel breiteren Schweißbereich.
- Nasse oder chloridhaltige Beanspruchung. Chrom allein macht keinen Edelstahl aus. Wo die Beanspruchung Korrosion statt Temperatur ist, lautet die Antwort ein Edelstahl- oder Duplex-Werkstoff, kein 9Cr-Stahl.
- Wo niemand die Wärmebehandlung kontrolliert. F91, das mit dem falschen Verfahren geschweißt oder bei der falschen Temperatur angelassen wird, verliert die Eigenschaften, die es gerechtfertigt haben. Projekte, die F91 vorschreiben, erwarten dokumentierte Wärmebehandlung, Härtemessungen und PWHT-Disziplin von jedem Lieferanten in der Kette.
- Dünne Querschnitte, die es nicht brauchen. Der Festigkeitsvorteil zeigt sich in Wanddicke und Gewicht. Bei einem kleinen, leicht belasteten Teil bringt er keinen Vorteil.
Was wir in F91 schmieden
- Ventilgehäuse und Ventildeckel für Hochtemperaturdampf- und Kraftwerksanwendungen
- Flansche und Ringteile nach ASME B16.5 und Projektabmessungen
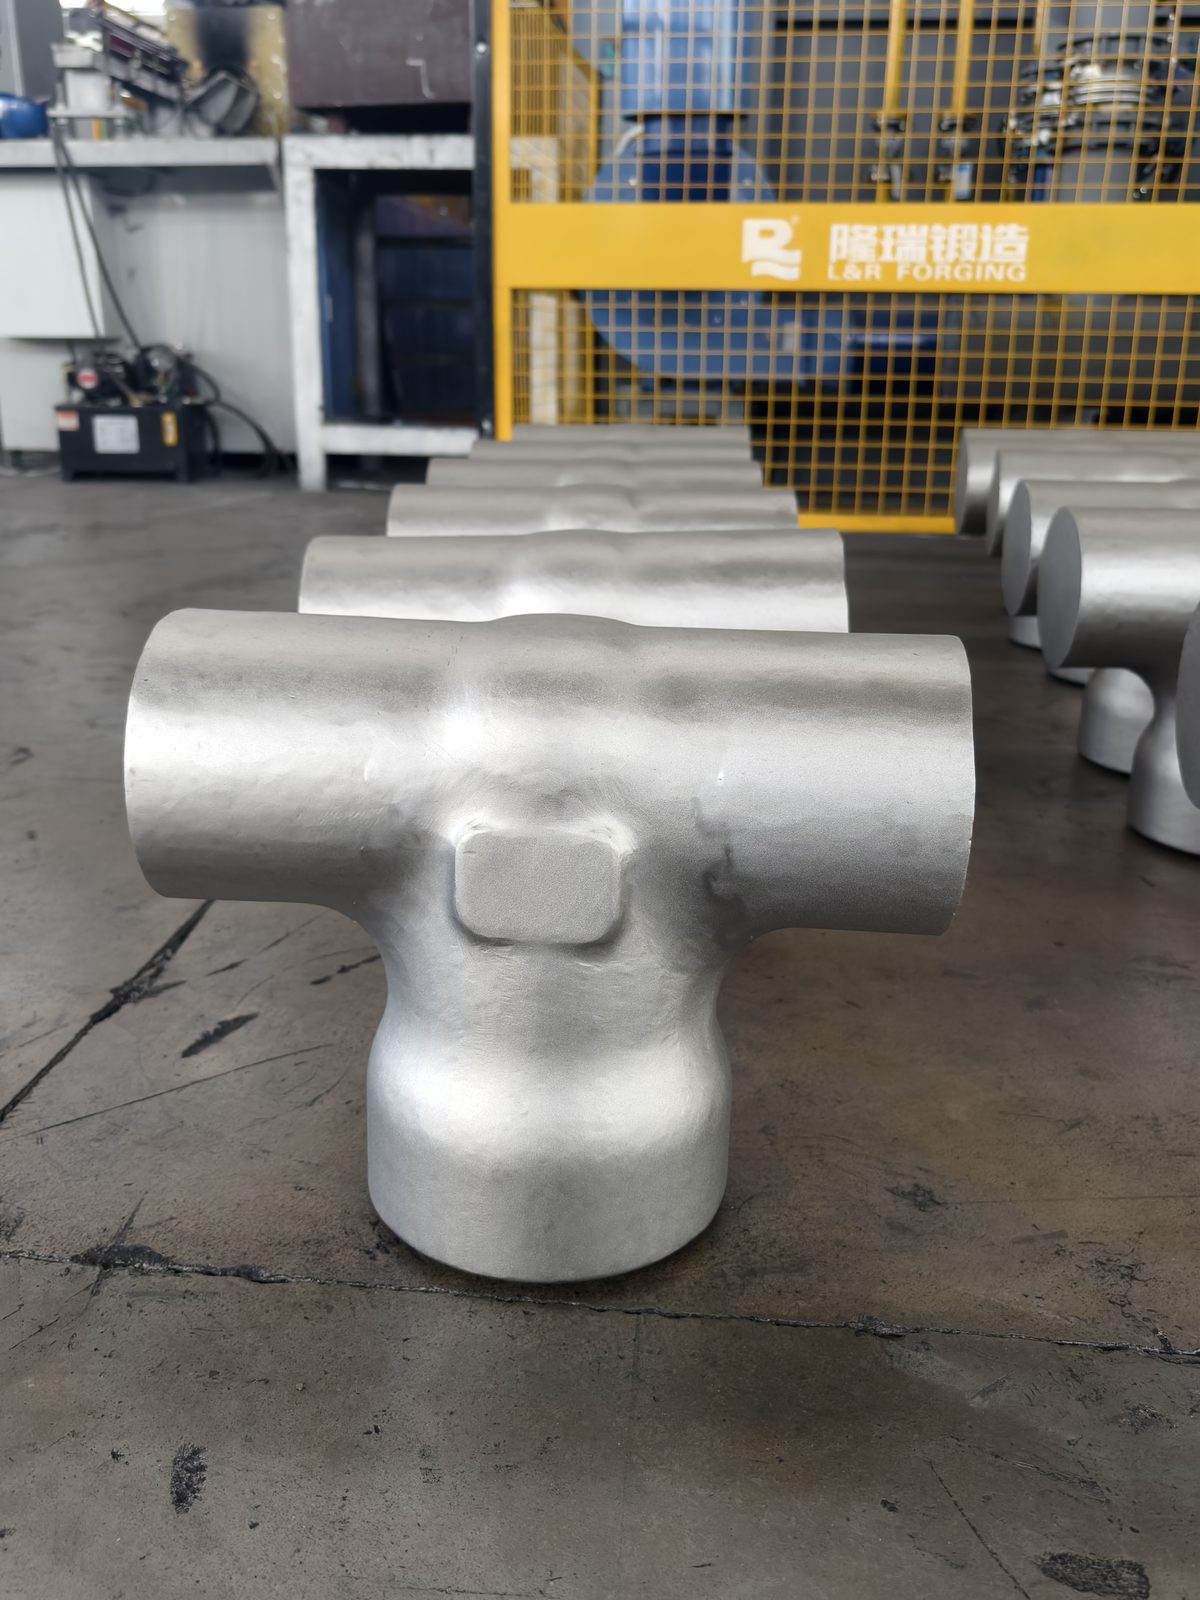
- Formstück-Rohlinge und bearbeitete Komponenten nach Zeichnung
- 5 kg bis 520 kg pro Stück, auf Pressen von 2.000 T bis zur 6.000 T Mehrrichtungs-Schmiedepresse
- Geliefert als geschmiedet, grob bearbeitet oder fertig bearbeitet nach Zeichnung, mit Maßberichten für bearbeitete Teile
- UT-, MT-, PT- und VT-Prüfung, mit im Auftrag vereinbartem Prüfumfang
Schmiede- und Wärmebehandlungskontrolle
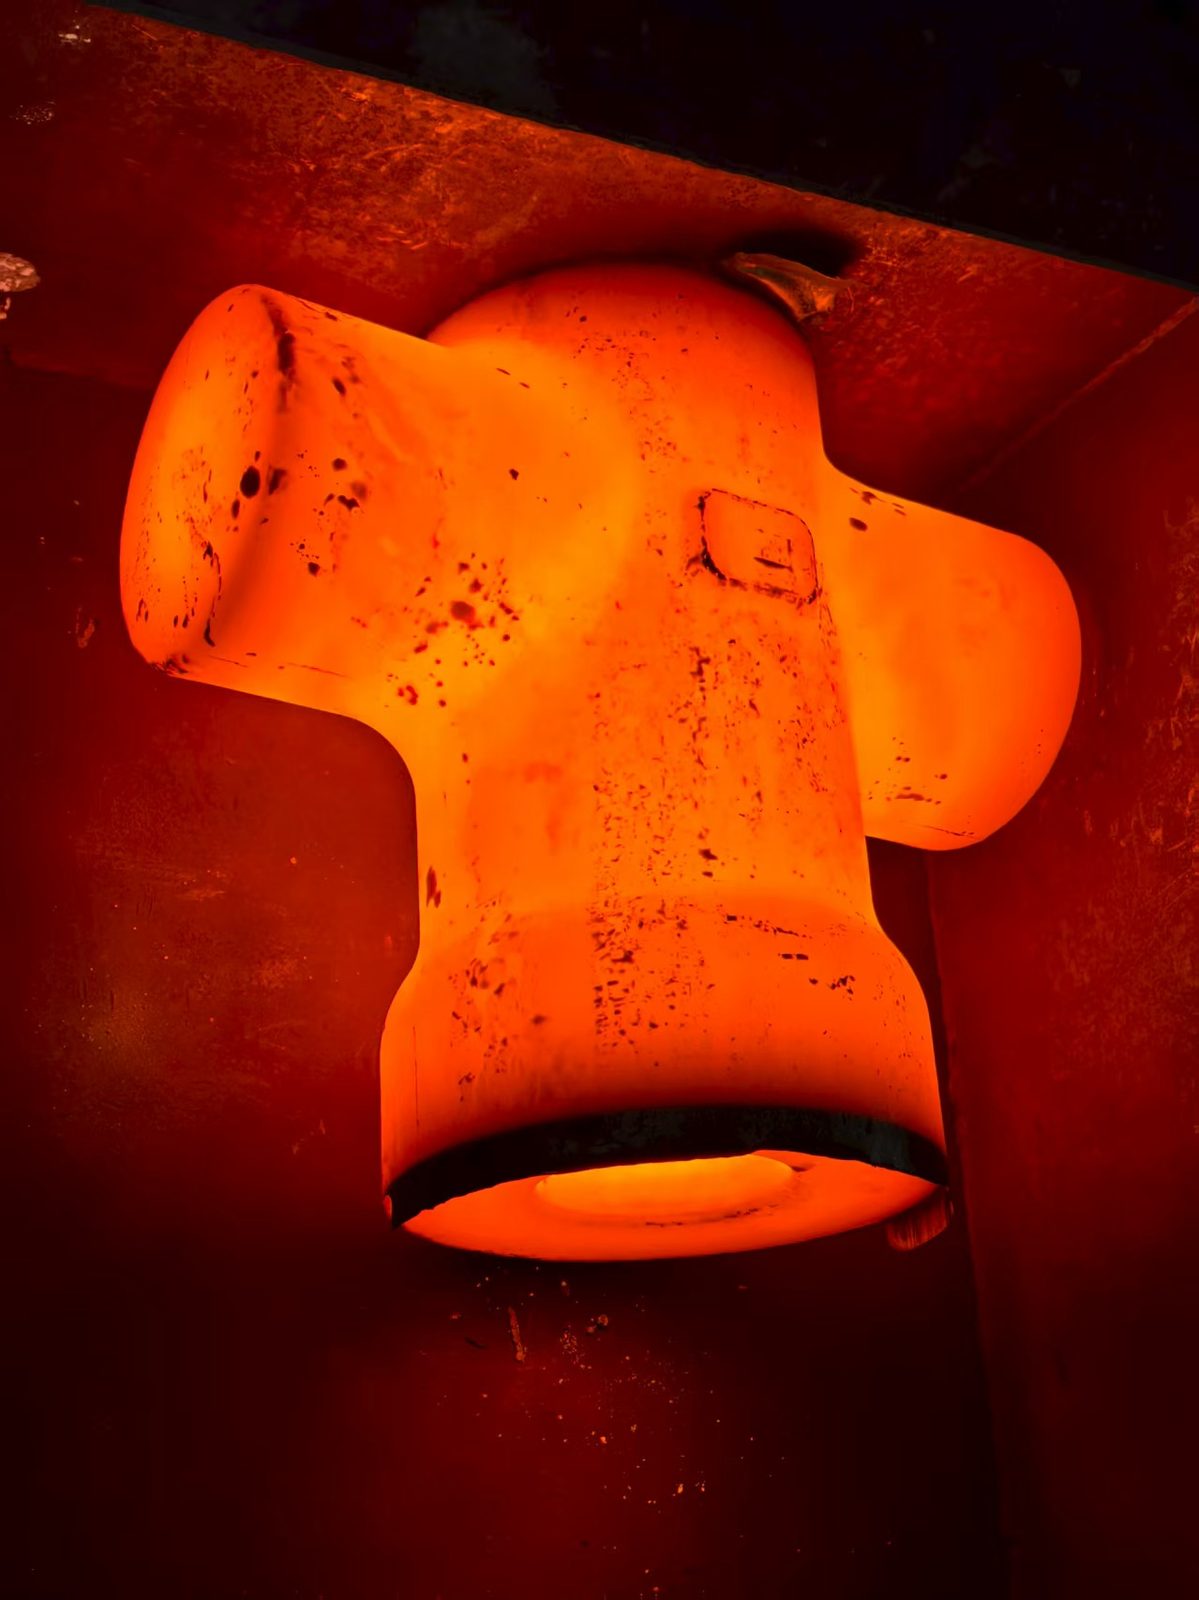
Grade 91 hat ein enges Schmiedefenster. Er widersteht der Verformung bei Temperatur, daher braucht er Pressenkapazität und eine Mannschaft, die das Teil in einer Hitze bearbeitet, statt es wiederholt zu erwärmen. Nach dem Schmieden wird das Teil normalgeglüht und angelassen, um das Gefüge aufzubauen, für das der Werkstoff spezifiziert ist, wobei Ofentemperatur und Abkühlung für jede Charge überwacht und aufgezeichnet werden.
Was wir bei einem F91-Auftrag kontrollieren:
- Schmiedetemperaturbereich eingehalten und aufgezeichnet, ohne Bearbeitung unterhalb des Minimums
- Normalgeglüht und angelassen nach dem Zyklus gemäß ASTM A182 Tabelle 1 für F91: Normalglühen 1900–1975 °F [1040–1080 °C], Luftabkühlung, Anlassen 1350–1470 °F [730–800 °C], nach aufgezeichnetem Zyklus; wenn die Bestellung ihre eigene Anlasstemperatur nennt, arbeiten wir danach
- Härteprüfung nach der Wärmebehandlung, nicht an deren Stelle
- Chemie für jede Schmelze am eigenen Spektrometer verifiziert, einschließlich der Vanadium-, Niob- und Stickstoffzugaben, die Grade 91 von einfachem 9Cr-1Mo unterscheiden
- UT- und Oberflächenprüfung vor dem Versand, mit vorab vereinbartem Umfang
Normen, Dokumente und Prüfung
F91-Schmiedeteile werden nach ASTM A182 hergestellt, der Spezifikation für geschmiedete oder gewalzte Legierungs- und Edelstahl-Rohrflansche, Fittings, Ventile und Teile für den Hochtemperatureinsatz. Rohre werden nach A335 bestellt, Fittings nach A234 und Gussteile nach A217; das gleiche Material wird unter jeder Spezifikation geliefert, und das Zertifikat nennt die Norm, nach der es hergestellt wurde.
Ein EN 10204 3,1-Abnahmeprüfzeugnis stellen wir standardmäßig mit einem F91-Auftrag aus; wenn das Projekt eine Prüfung unter Zeugen verlangt, wird ein 3,2-Zeugnis, gegengezeichnet von einem externen Prüfer, auf Anfrage bereitgestellt und als separater Posten angeboten. Chemische Zusammensetzung und mechanische Prüfberichte, Wärmebehandlungsdiagramme und Härteprüfungen werden mit der Lieferung mitgeliefert, und die Schmelzennummer ist vom Knüppel bis zum Versand rückverfolgbar. Prüfgeräte und der vollständige Zertifikatssatz sind unter Leistungsfähigkeit und Zertifizierungen zu finden.
Weiterführende Seiten
- Duplex-, Edelstahl- und Sonderstahlschmiedeteile
- Inconel 718 Schmiedeteile (Alloy 718)
- Schmiedequalität und Prüfplan
Häufig gestellte Fragen
Was ist F91-Material?
F91, UNS K90901, ist die ASTM A182-Schmiedebezeichnung für Grade 91: ein Stahl mit 9 % Chrom, 1 % Molybdän, modifiziert mit Vanadium, Niob und Stickstoff. Es ist ein martensitischer Chrom-Molybdän-Stahl für den Hochtemperatureinsatz, der hauptsächlich für Komponenten von überkritischen und ultraüberkritischen Dampfleitungen verwendet wird. Die europäische Bezeichnung ist 1.4903, X10CrMoVNb9-1.
Was ist der Unterschied zwischen F91 und P91?
Produktform und die Norm, die sie regelt. F91 ist die Schmiedebezeichnung nach ASTM A182, verwendet für Ventilgehäuse, Flansche und geschmiedete Fittings. P91 ist die Bezeichnung für nahtlose Rohre und Rohrleitungen nach ASTM A335. Die Chemie gehört zur selben Familie, daher werden Komponenten beider Bezeichnungen in einer Linie eingesetzt, aber die Tabellen der mechanischen Eigenschaften unterscheiden sich: A182 F91 erfordert eine Mindestzugfestigkeit von 620 MPa, A335 P91 erfordert 585 MPa.
F91 oder F22, was sollte ich spezifizieren?
Es hängt von der Einsatztemperatur und der Wanddicke ab. F22 (2.25Cr-1Mo) ist ein konventioneller Chrom-Molybdän-Stahl für den unteren Bereich des Hochtemperaturbereichs, mit einem einfacheren Schweiß- und Wärmebehandlungsspielraum. F91 hält bei gleicher Temperatur eine viel höhere zulässige Spannung aus, sodass dünnere Wände und leichtere Komponenten möglich sind, auf Kosten einer viel strengeren Wärmebehandlung und Härtekontrolle. Unter etwa 550 °C gibt es normalerweise keinen Grund, für F91 zu bezahlen.
Was sind die mechanischen Eigenschaften von ASTM A182 F91?
Mindeststreckgrenze 415 MPa (60 ksi), Mindestzugfestigkeit 620 MPa (90 ksi), Bruchdehnung 20 % auf 50 mm, Brucheinschnürung 40 %, und ein Brinellhärtebereich von 190 bis 248 HBW. Die Härte wird absichtlich als Bereich angegeben: Beide Enden tragen Informationen über die Wärmebehandlung.
Können Sie F91-Ventilgehäuse und -Flansche schmieden?
Ja. F91 ist eine der Hochtemperaturgüten, die wir regelmäßig schmieden, neben F22 und F92. Wir schmieden Gehäuse, Deckel, Flansche, Ringteile und Fitting-Rohlinge von 5 kg bis 520 kg, wärmebehandeln sie nach einem aufgezeichneten Zyklus, prüfen die Härte nach der Wärmebehandlung, und testen vor dem Versand. Senden Sie die Zeichnung mit der Güte, der Norm und dem Prüfumfang, und wir werden ein Angebot dafür erstellen.
Welche Wärmebehandlung benötigt F91?
Normalglühen und Anlassen nach dem Zyklus in ASTM A182 Tabelle 1: Normalglühen bei 1900–1975 °F [1040–1080 °C], an Luft abkühlen, dann Anlassen bei 1350–1470 °F [730–800 °C]. Zweck ist es, das angelassene martensitische Gefüge zu erzeugen, von dem die Festigkeit der Güte abhängt, und kein nicht angelassenes Martensit zurückzulassen. Die Norm erlaubt außerdem Vergüten für F91-Formstücke mit einem Querschnitt über 3 in., nach Wahl des Herstellers, und eine Bestellung kann unter den ergänzenden Anforderungen der Spezifikation einen eigenen Zyklus benennen. Eine Härteprüfung nach der Wärmebehandlung bestätigt das Ergebnis, und der Nachweis wird mit dem Zertifikat ausgeliefert.
Zeigt das Zertifikat Vanadium, Niob und Stickstoff?
Ja. Diese drei Elemente sind es, die Grade 91 von einfachem 9Cr-1Mo unterscheiden, daher sind sie Teil der chemischen Analyse, die auf dem Zertifikat angegeben wird, pro Schmelze, aus unserem eigenen Spektrometer und nicht aus einer Papieranalyse eines Lieferanten.