Ein Duplex-Edelstahl ist ein zweiphasiger Werkstoff: etwa zur Hälfte Ferrit, zur Hälfte Austenit. Das Ergebnis ist eine Sortenfamilie mit ungefähr der doppelten Streckgrenze von 316L und einem deutlich höheren Widerstand gegen Chlorid-Spannungsrisskorrosion, was Duplex für Seewasser-, Subsea-, Entsalzungs- und Chemie-Einsatz qualifiziert.
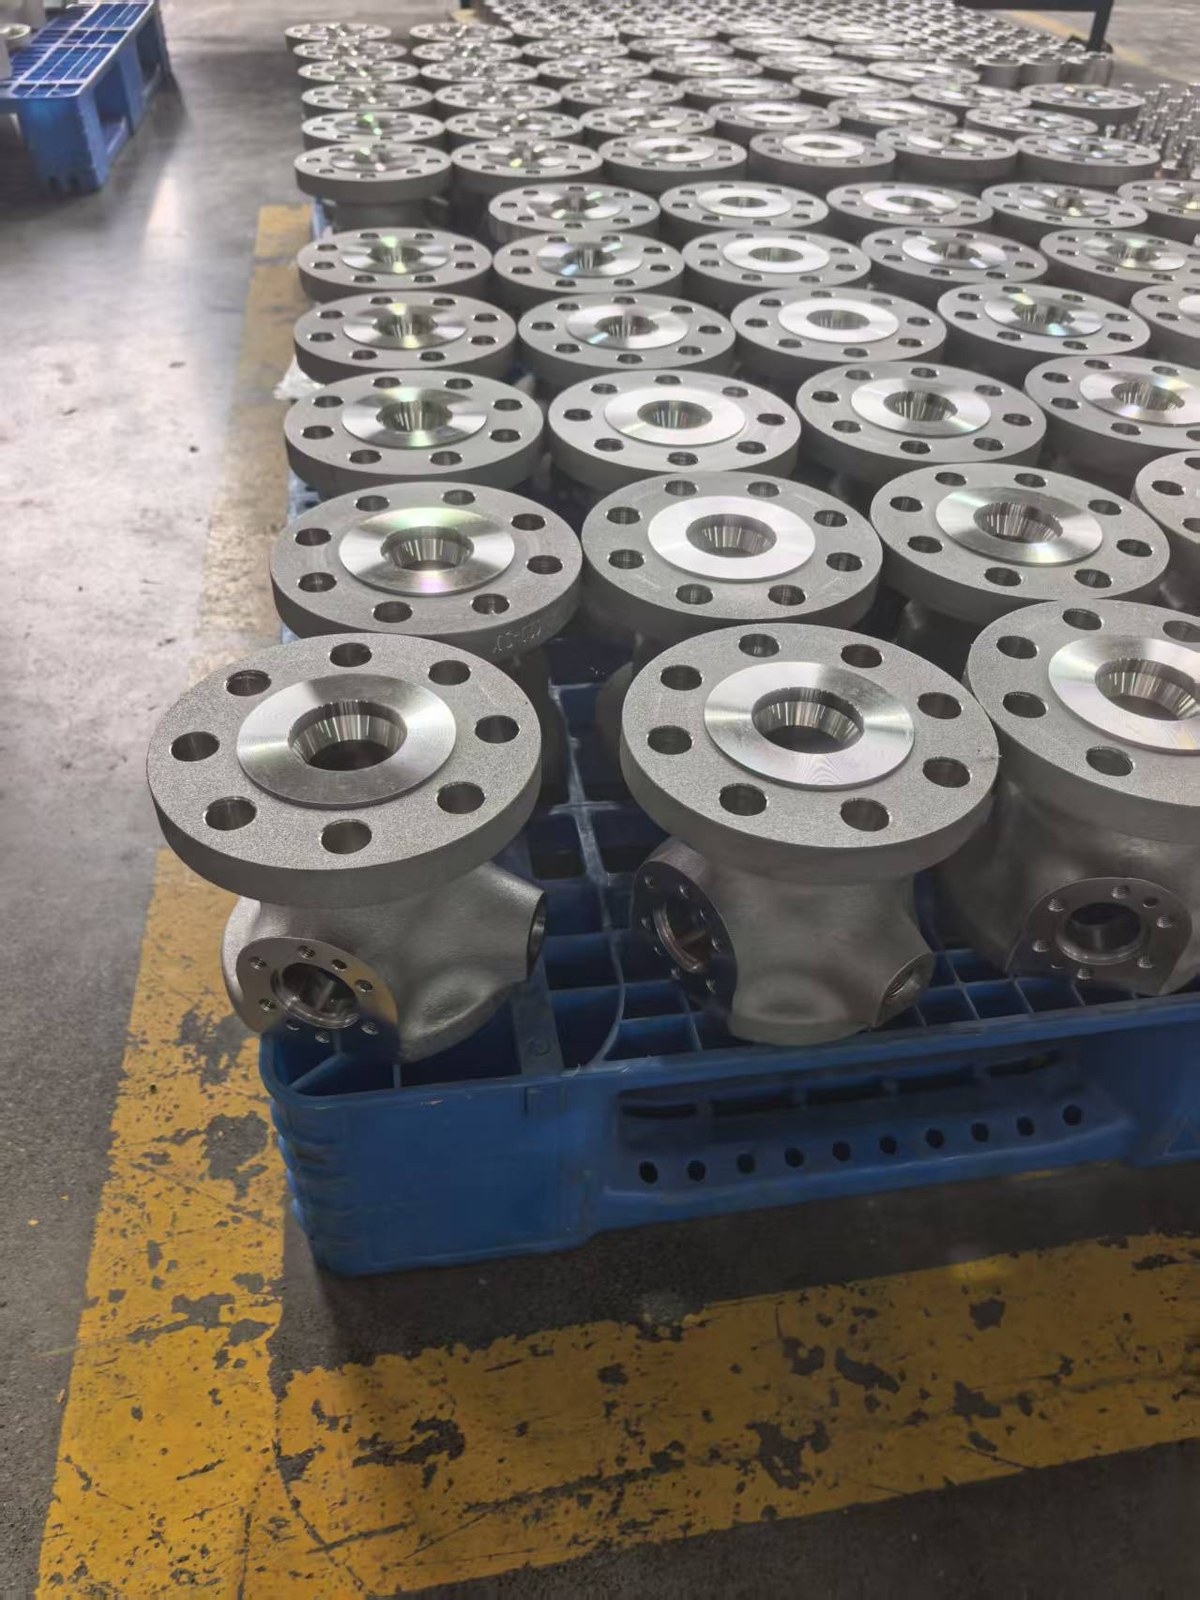
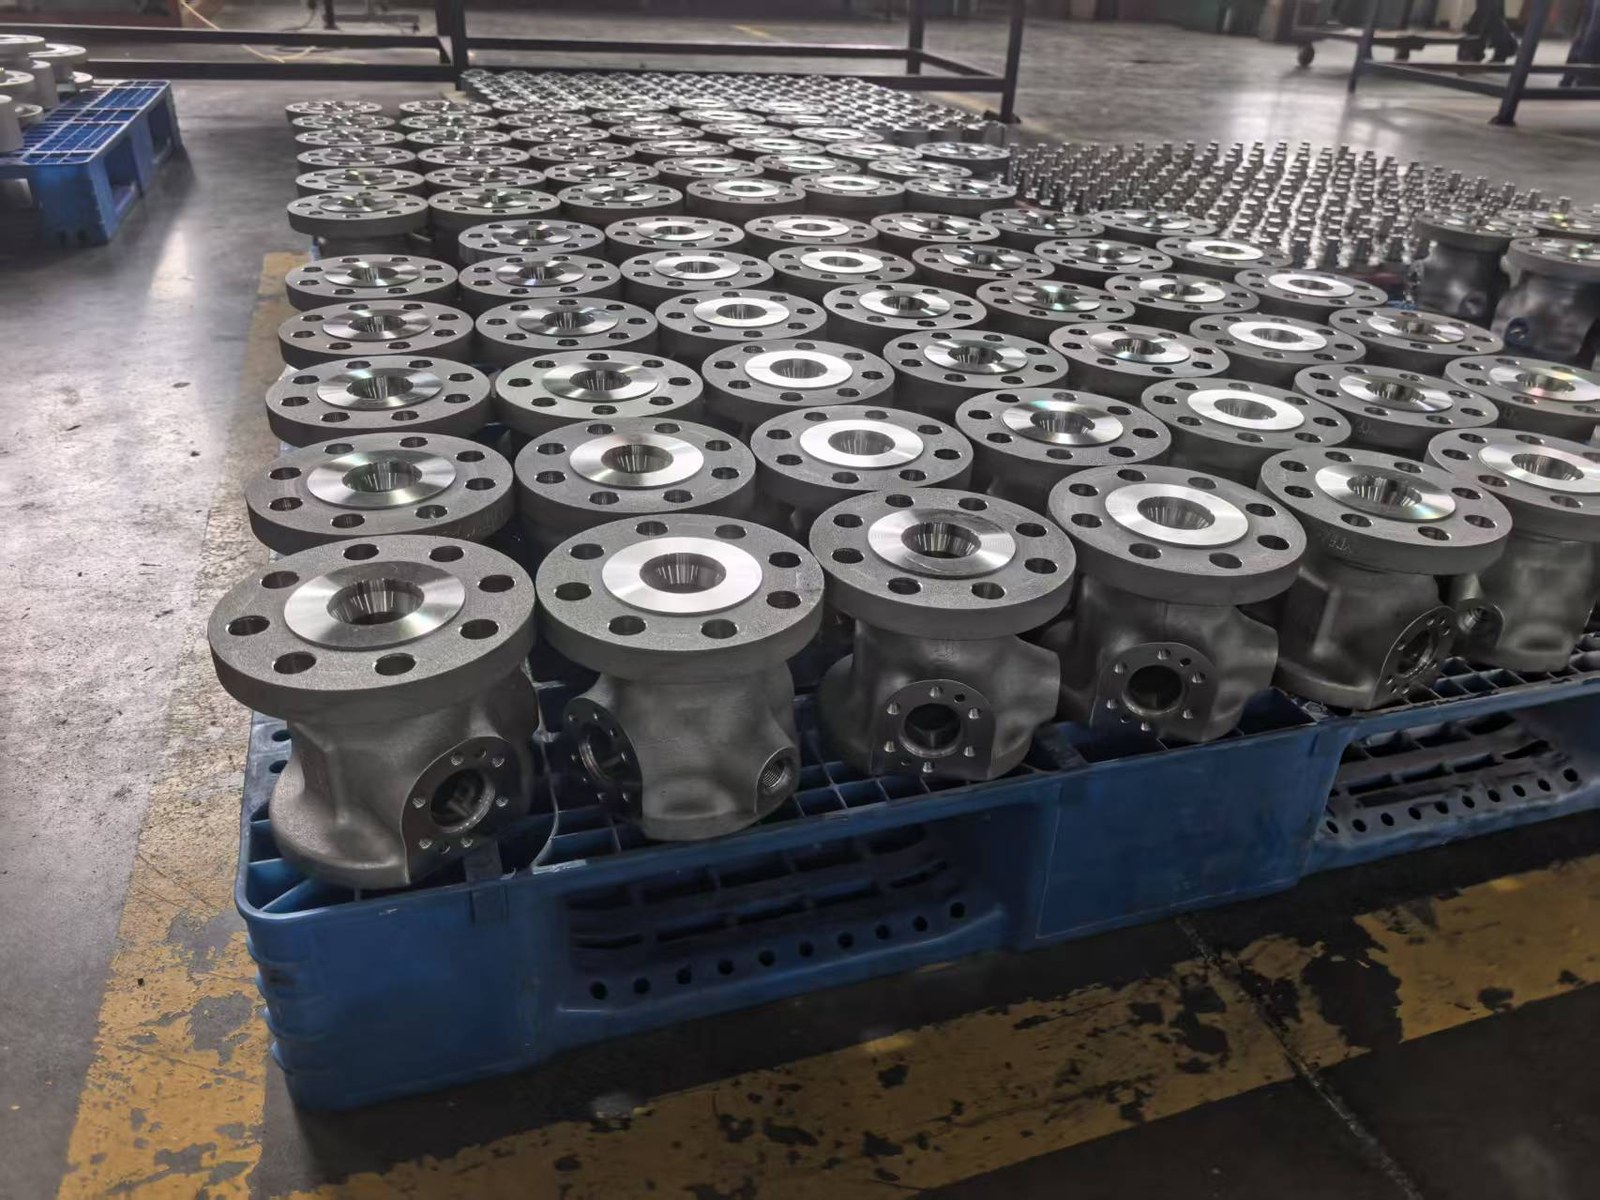
Longrui Forging schmiedet Duplex-Ventilgehäuse, -Deckel, -Flansche, -Naben und allgemeine Teile in F51, F53 und F55 mit 5 kg bis 520 kg pro Stück auf der 6.000-T-Multirichtungspresse. Schmieden, Lösungsglühen und Prüfung liegen unter einem Dach, im Rahmen unserer NORSOK M-650-Qualifikation als Materialhersteller.
Welche Duplex-Sorte ist welche
Die unten aufgeführten Sortenbezeichnungen sind die Bezeichnungen nach ASTM A182, die die meisten Duplex-Zeichnungen tragen. Die Handelsnamen in Klammern sind die, die Einkäufer im Gespräch verwenden.
| ASTM-Sorte | UNS | Handelsname | Mindest-PREN |
|---|---|---|---|
| F51 | S31803 / S32205 | 2205 | ≥ 34 |
| F53 | S32750 | 2507 | ≥ 40 |
| F55 | S32760 | Zeron 100 | ≥ 40 |
Zwei Punkte zur ersten Zeile, weil sie in fast jeder Duplex-Anfrage auftauchen:
- F51 ist die ursprüngliche Duplex-Sorte mit 22 % Chrom. Die Zusammensetzung wurde später am oberen Ende des Bereichs enger gefasst, um die Lochkorrosionsbeständigkeit zu verbessern, und diese enger gefasste Version ist F60 (UNS S32205). S32205 kann als S31803 doppelt zertifiziert werden, aber nicht umgekehrt. Wenn Ihre Zeichnung F51 nennt und das Werkszeugnis S32205, dann entspricht das Material der strengeren Spezifikation und ist kein Ersatzwerkstoff.
- PREN, die letzte Spalte, wird aus dem Gehalt an Chrom, Molybdän und Stickstoff berechnet und bewertet, wie gut eine Sorte der Lochkorrosion im Chlorid-Einsatz widersteht. Für Seewasser-Einsatz beginnt man üblicherweise bei 34; die Super-Duplex-Sorten werden ab 40 aufwärts spezifiziert.
Wo Duplex passt und wo nicht
Duplex ist die richtige Wahl für chloridreichen, nassen und mäßig warmen Einsatz: Subsea- und Topside-Teile für Öl und Gas, Meerwasserentsalzungsanlagen, chemische Prozessausrüstung und Ventilgehäuse, die mit Meerwasser oder Lagerstättenwasser in Kontakt kommen.
Oberhalb einer bestimmten Temperatur ist Duplex die falsche Wahl, und das sollte man wissen, bevor die Sorte festgelegt wird:
- Versprödung bei 475 °C. Oberhalb von etwa 300 °C beginnt sich die Ferritphase zu entmischen, und der Effekt ist bei etwa 475 °C am stärksten. Der Bildungsbereich wird allgemein mit 300 bis 525 °C angegeben, sodass Duplex eine Obergrenze für die Einsatztemperatur hat.
- Die Obergrenze ist keine einzelne Zahl. Lieferanten geben für 2205 maximale Einsatztemperaturen zwischen etwa 250 °C und 315 °C an, je nach Werk und Auslegungscode. Der anwendbare Druckbehältercode ist maßgeblich; wenn die Einsatztemperatur nahe an der Grenze liegt, sagen Sie uns Bescheid, und wir arbeiten nach dem Code, den Ihr Projekt nennt.
- Sigma-Phase. Zwischen etwa 700 °C und 950 °C können sich bei langsamer Abkühlung intermetallische Phasen im Stahl bilden. Sie verringern sowohl die Zähigkeit als auch die Korrosionsbeständigkeit, und Super-Duplex-Güten sind am empfindlichsten. Das ist ebenso ein Verarbeitungsrisiko wie ein Einsatzrisiko, und es ist der Grund, warum die Abkühlgeschwindigkeit nach der Lösungsglühung so wichtig ist.
- Niedrige Temperatur. Duplex durchläuft einen Übergang von duktil zu spröde, anders als austenitischer Edelstahl. Offshore-Spezifikationen verlangen üblicherweise Kerbschlagprüfungen bei −46 °C, und −80 °C ist etwa das Minimum, das normalerweise gefahren wird.
Was Duplex in der Schmiede verlangt
Duplex wird in einem engeren Bereich geschmiedet als Kohlenstoffstahl oder austenitischer Stahl, und die beiden Dinge, die darüber entscheiden, ob ein Duplex-Schmiedestück einwandfrei ist, geschehen beiderseits der Presse:
- Erwärmungs- und Arbeitstemperatur. Der Rohblock wird innerhalb eines Fensters gehalten und umgeformt, das den intermetallischen Bereich vermeidet, wobei die Temperatur Charge für Charge überwacht statt geschätzt wird.
- Lösungsglühung und Abkühlung. Nach dem Schmieden wird das Teil lösungsgeglüht und mit kontrollierter Geschwindigkeit abgekühlt, sodass Ferrit und Austenit wieder ihr vorgesehenes Gleichgewicht erreichen, statt sich teilweise umzuwandeln.
- Verifizierung. Chemische Zusammensetzung bei jeder Schmelze, Zugfestigkeit und Streckgrenze, Kerbschlagarbeit einschließlich Tiefkühlbad, Brinellhärte und Ultraschallprüfung, alles in unserem eigenen Labor. Ofen- und Abkühlprotokolle können mit dem Auftrag mitgeliefert werden.
- Dokumentation. Offshore- sowie Öl- und Gasprojekte prüfen die Dokumente genauso genau wie das Teil. Unsere API Spec 20C Lizenz und die NORSOK M-650 Qualifikation sind das, wonach diese Audits suchen; beide sind auf der Zertifizierungsseite aufgeführt.
2205 oder 2507: Wie Sie wählen
Die meisten Duplex-Anfragen laufen auf diesen Vergleich hinaus. Die Tabelle ist die Kurzfassung der Entscheidung; das vollständige Werkstoffspektrum finden Sie auf der Werkstoffseite.
| Frage | F51 / 2205 | F53 / 2507 |
|---|---|---|
| PREN | 34 und höher | 40 und höher |
| Streckgrenze | Etwa doppelt so hoch wie 316L | Noch höher, und der Grund, eine Stufe höher zu gehen |
| Chloridbeanspruchung | Meerwasser, Lagerstättenwasser, allgemeine Chemie | Sole, chloridreich, heißerer oder aggressiverer Einsatz |
| Schmieden und Zerspanung | Fehlerverzeihender | Schwieriger zu verarbeiten, engeres Prozessfenster |
| Wo es üblicherweise spezifiziert wird | Ventilgehäuse, Ventildeckel, Flansche, Pumpenteile | Subsea- und Topside-Ausrüstung (Unterwasser- und Plattformaufbauten), Meerwassersysteme, Chemieanlagen |
| Relative Kosten | Ausgangsbasis für Duplex | Höher als 2205, aufgrund des Legierungsgehalts |
Wenn Sie bei einem Chloridniveau oder einer Temperatur arbeiten, bei der 2205 grenzwertig ist, ist die Wahl normalerweise der Wechsel zu 2507 statt einer dickeren Wandstärke bei einem 316L-Teil, weil der Unterschied in der Korrosionsbeständigkeit eine Werkstoffentscheidung ist und keine Konstruktionsentscheidung. Wenn die Einsatztemperatur der grenzwertige Faktor ist, kann die Antwort eine ganz andere Werkstofffamilie sein, und wir sagen das auch.
Dokumente bei Duplex-Bestellungen
Ein EN 10204 3.1 Abnahmeprüfzeugnis wird bei Duplex-Bestellungen standardmäßig ausgestellt, wobei die Schmelzennummer über die Prüfergebnisse nachvollziehbar ist. Wenn die Projektspezifikation eine Prüfung unter Aufsicht verlangt, kann auf Anfrage ein EN 10204 3.2 Zeugnis geliefert werden, das von einem Inspektor außerhalb unseres Unternehmens gegengezeichnet wird; es wird separat angeboten und nicht im Teilepreis enthalten. Vor dem Versand prüft ein tragbares XRF-Spektrometer erneut, ob das Teil der im Zeugnis angegebenen Güte entspricht. Die Seite Qualitätskontrolle legt dar, was in jeder Phase geprüft wird und welche Aufzeichnung daraus hervorgeht.
Was das Schmieden zu einem Duplex-Teil beiträgt
Gussteile und Stangenmaterial werden beide für Duplex-Teile verwendet, und für manche Formen sind sie die richtige Antwort. Was ein Schmiedeteil hinzufügt, ist eine durch Umformung statt durch Erstarrung ausgerichtete Struktur: Die Faser verläuft entlang des Querschnitts, statt der Gussform zu folgen, und innere Porosität wird geschlossen, statt dass sie für eine Ultraschallprüfung offen bleibt. Das Teil kommt zudem nahe an der Fertigform an, was bei einer so schwer zerspanbaren Güte von Vorteil ist, und das Ferrit-Austenit-Gleichgewicht wird anschließend beim Lösungsglühen in unseren eigenen Öfen wiederhergestellt, wobei der Zyklus aufgezeichnet wird.
Das Werk dahinter ist eine Kette: auf Gewicht geschnittene Knüppel, Schmieden auf der 6.000 T Mehrrichtungs-Schmiedepresse, Wärmebehandlung, Zerspanung und Prüfung unter demselben Dach, im Rahmen unserer NORSOK M-650 Qualifikation und API Spec 20C Lizenz. Der allgemeine Vergleich zwischen den beiden Wegen steht auf der Seite Schmieden versus Gießen.
Weiterführende Seiten
Häufig gestellte Fragen
Ist Duplex schwerer zu schmieden als 316?
Ja. Duplex behält bei Schmiedetemperatur mehr Festigkeit, daher braucht es mehr Presskraft und ein engeres Temperaturfenster als austenitischer Edelstahl, und die Abkühlgeschwindigkeit nach dem Lösungsglühen muss kontrolliert werden, um das Phasengleichgewicht zu halten. Das ist Prozesskontrolle und kein anderes Verfahren: Dieselben Linien schmieden beides.
Können Sie Ventilgehäuse aus F51 schmieden?
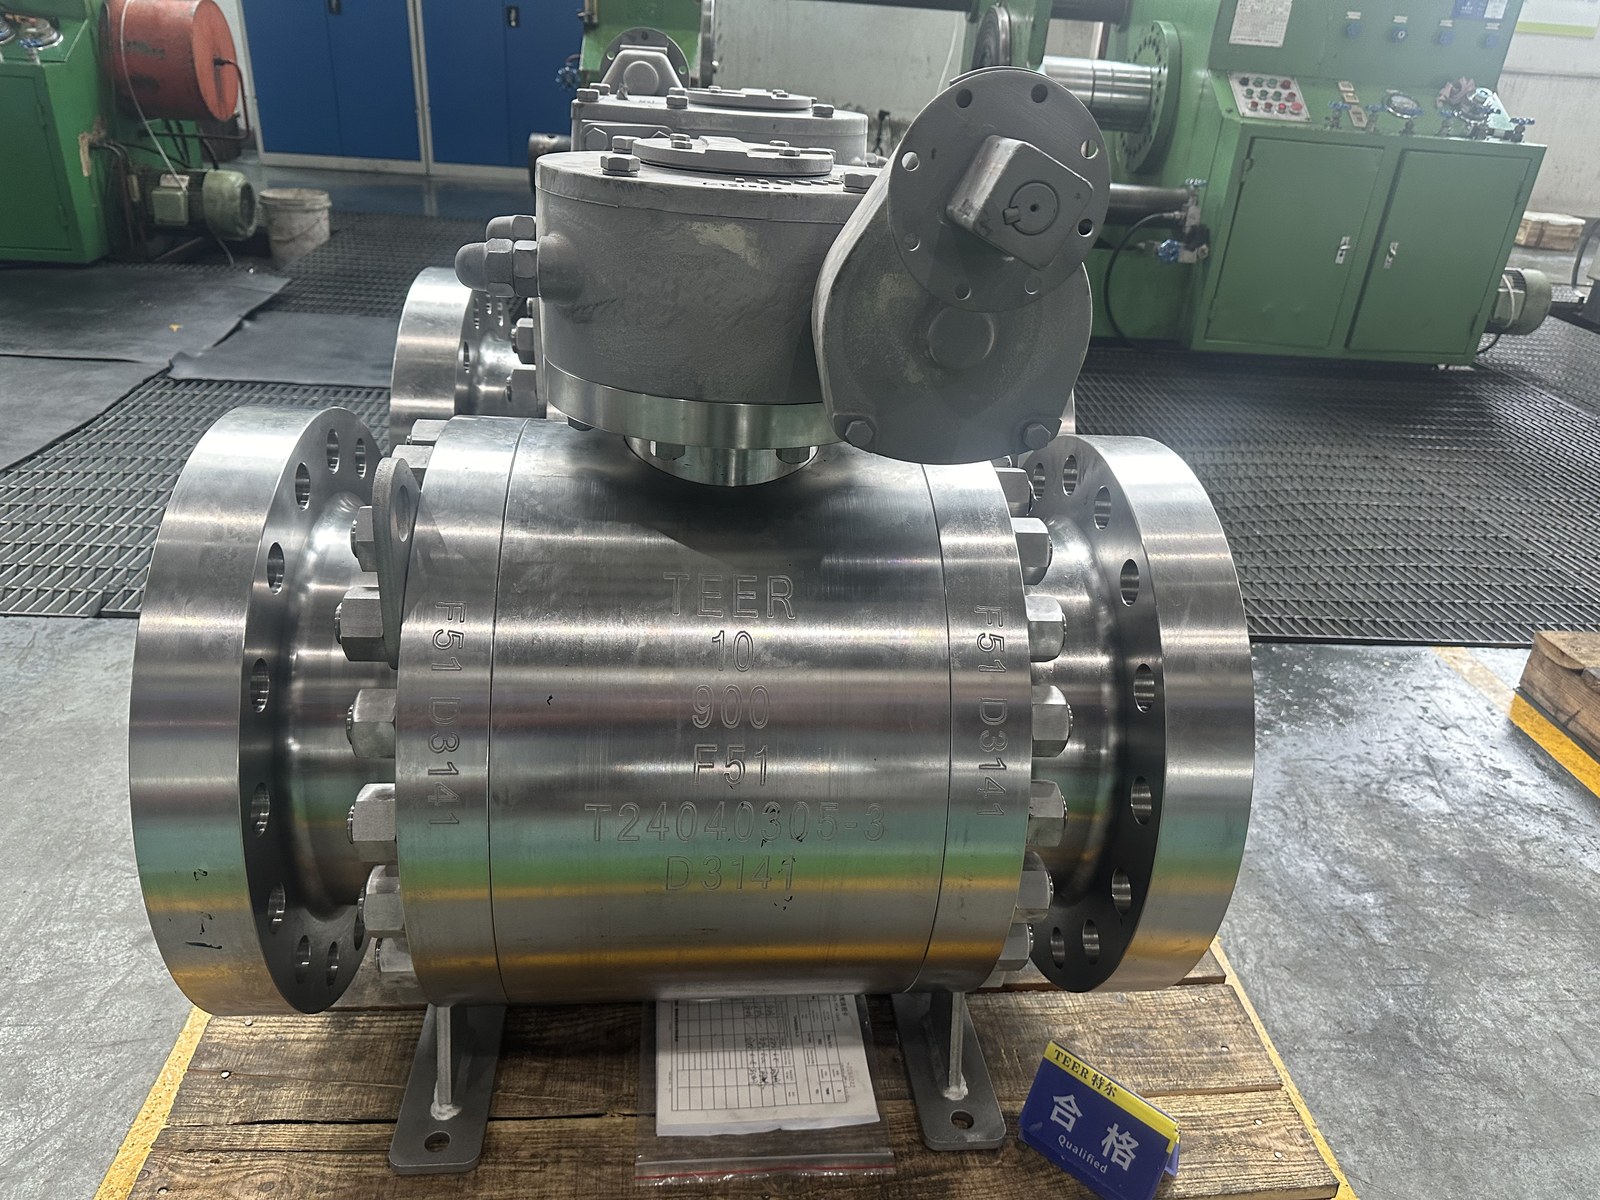
Ja, und es ist eine unserer regelmäßigen Duplex-Arbeiten: zwei- und dreiteilige Kugelhahn-Gehäuse und -Deckel aus F51, von 1/2″ bis 12″ und Class 150 bis 2500. Abmessungen und Gewichte stehen auf der Seite Ventilgehäuse.
Was ist der Unterschied zwischen F51 und F60?
F51 ist UNS S31803, der ursprüngliche Duplex-Werkstoff mit 22 % Chrom. F60 ist UNS S32205, dieselbe Güte mit einer Zusammensetzung, die an das obere Ende des Bereichs gezogen wurde, für eine bessere Lochfraßbeständigkeit. S32205 kann dual als S31803 zertifiziert werden, weshalb ein Zeugnis oft beide Nummern trägt.
Liefern Sie Duplex-Werkstoffzeugnisse und Prüfberichte?
Ja. Zusammensetzung und mechanische Prüfergebnisse, UT-Berichte und Ofenprotokolle können alle mit der Bestellung geliefert werden. Ein 3.1 Zeugnis ist Standard; wenn Ihre Spezifikation eine externe Gegenzeichnung verlangt, wird ein 3.2 separat angeboten.
Welches ist das schwerste Duplex-Teil, das Sie schmieden können?
Einzelne Schmiedeteile erreichen 520 kg, und unser Zerspanungsbereich beträgt Ø600 × 1000 mm. Duplex-Teile liegen in der Regel darunter, sodass das Gewicht selten die Grenze ist; die Form und die Wanddicke entscheiden meist über die Machbarkeit. Senden Sie uns die Zeichnung, und wir bestätigen es.
Senden Sie die Zeichnung mit der Werkstoffgüte und den Einsatzbedingungen, und wir antworten mit Machbarkeit und Preis, in der Regel innerhalb eines Tages.