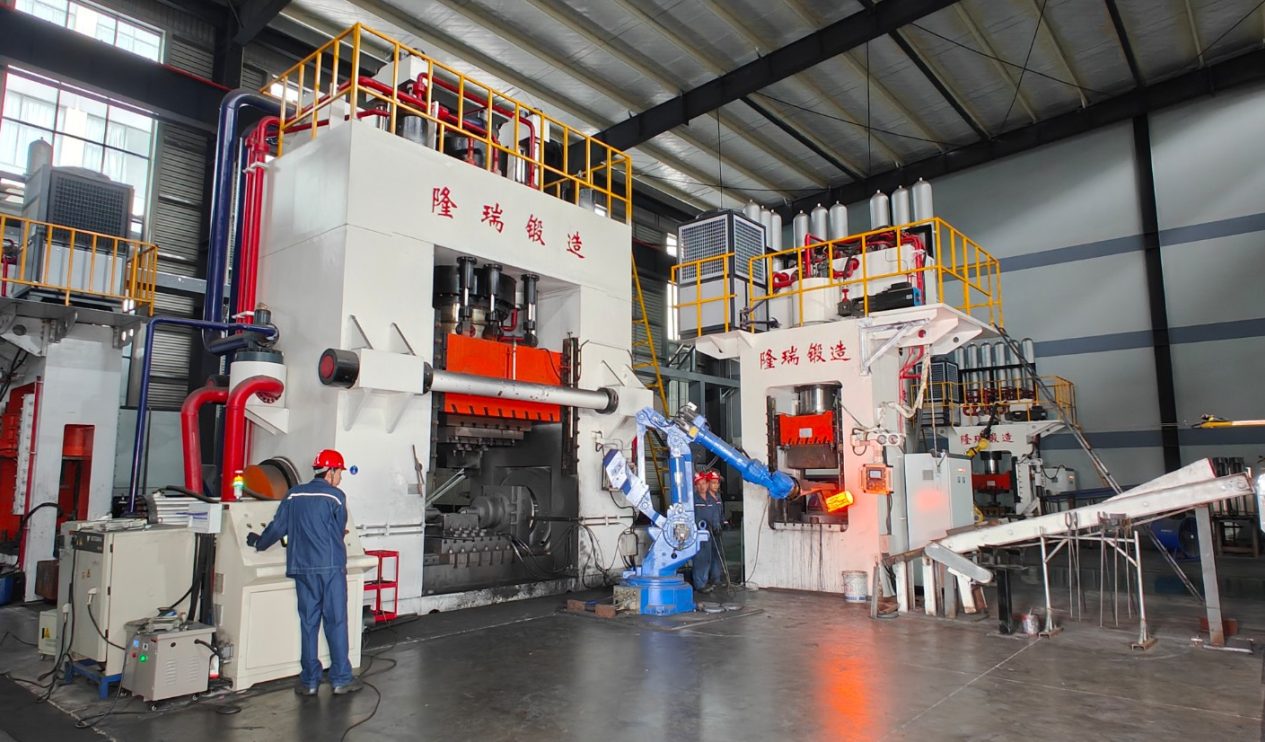
Longrui Forging ist ein Hersteller von Gesenkschmiedeteilen in China. Wir formen erwärmten Stahl zwischen geformten Gesenken auf hydraulischen Mehrrichtungs-Schmiedepressen mit 6.000 T, 3.000 T und 2.000 T und fertigen Teile von 5 kg bis 520 kg. Wir konstruieren und bauen unsere Gesenke selbst und wärmebehandeln, prüfen und zerspanen die Teile im selben Werk.
Was Gesenkschmieden ist
Mehrrichtungs-Gesenkschmieden zielt auf Gratfreiheit: im Prinzip beseitigt es den breiten Quergrat beim Schmieden mit offenen Gesenken. In der Fertigung bleiben wegen der Gewichtstoleranzen der Rohlinge und der schwierigen Steuerung des Werkstoffflusses bei komplexen Teilen dennoch kleine Längsgrate, und unter bestimmten Bedingungen örtlicher Grat, der beherrscht werden muss.
Beim Gesenkschmieden, auch Matrizenschmieden genannt, wird ein erwärmter Stahlrohling zwischen zwei Gesenken geformt, die die Form des fertigen Teils tragen. Der Stahl füllt den Gesenkhohlraum unter Druck, und der Überschuss tritt als Grat rund um die Trennebene aus.
Es gehört zu den Warmumformverfahren: Der Rohling wird zuerst auf Schmiedetemperatur gebracht, und das Teil wird in wenigen Hüben geformt, statt in vielen Einzelschlägen aufgebaut zu werden.
Derselbe Prozess wird auf mehrere Arten bezeichnet. Gesenkschmieden, Gesenkformen und Matrizenschmieden meinen alle diesen Weg; ältere Zeichnungen sagen Fallschmieden, nach dem Hammer, der früher die Arbeit verrichtete. Wenn das Material statt des Werkzeugs benannt wird, sprechen Käufer von Metallschmieden oder Stahlschmieden, was dieselbe Umformoperation in einer anderen Werkstoffgüte ist. Wie die Anforderung auch formuliert ist, verlangt wird ein geformtes Gesenk, eine kontrollierte Temperatur und Grat, der nach dem Umformen abgeschnitten wird.
Daraus folgen drei Dinge, und sie sind der Grund, warum Käufer dieses Verfahren vorschreiben:
- Der Faserfluss folgt der Teilekontur. Die Metallfasern biegen sich entlang der Form, statt durchtrennt zu werden, was den geschmiedeten Teilen ihr Ermüdungs- und Schlagverhalten verleiht.
- Endkonturnahe Form. Das Teil kommt nahe an die Endform, sodass weniger Stahl und weniger Zerspanung zum Fertigstellen nötig sind.
- Keine Gussporosität. Das Material ist dicht und durchgearbeitet, ohne Gasporen oder Lunker im Inneren.
| Offenes Schmieden | Gesenkschmieden | |
|---|---|---|
| Formgebung | Zwischen flachen oder einfachen Gesenken, Form durch aufeinanderfolgende Schläge aufgebaut | Zwischen zwei geformten Gesenken, Teil in wenigen Hüben geformt |
| Größe | Sehr große Teile, geringe Stückzahl | Wiederkehrende Teile, von etwa 5 kg bis 520 kg |
| Werkzeuge | Wenig oder keine | Ein Gesenkpaar pro Teil |
| Typischer Einsatz | Einzelne schwere Teile | Ventilgehäuse und Ventildeckel, Zahnräder, Flansche, Hydraulik- und Maschinenteile |
Für jedes neue Teil sind Werkzeuge erforderlich, daher eignet sich das Gesenkschmieden für Teile, die Sie erneut bestellen, und nicht für Einzelstücke. Für Teile über unserem Gesenkschmiedebereich liefert eine andere Anlage unseres Verbunds stattdessen eine Schmiedung zwischen offenen Gesenken (siehe Fähigkeiten).
Was wir schmieden
- Kugelhahn-Gehäuse und -Deckel (Hauben) von 1/2″ bis 12″, Class 150 bis 2500; siehe die Ventilgehäuse-Seite
- Ventilkomponenten, Flansche und Ringe
- Zahnradrohlinge und Zahnradteile, siehe die Zahnradrohlinge-Seite
- Komponenten für Hydraulikzylinder und Rohrfittings
- Ventilteile für Kraftwerke (F91, F92, WB36)
- Teile für Bau- und Bergbaumaschinen, Radnaben, Brückenkomponenten
- Ihre eigenen Teile: Zeichnung als PDF, DWG oder STEP senden
Unsere Pressen und Größenbereich
| Presse | Kraft | Schmiedegewicht-Bereich |
|---|---|---|
| Multidirektionale Presse Nr. 1 | 6.000 T (60 MN) | 150 – 520 kg |
| Multidirektionale Presse Nr. 2 | 3.000 T | 30 – 150 kg |
| Multidirektionale Presse Nr. 3 | 2.000 T | 5 – 30 kg |
- Größtes einzelnes Schmiedestück: 520 kg (Pressen bis 800 kg möglich, vorbehaltlich Prüfung der Teilstruktur)
- Größte Zerspanungsgröße: Ø600 × 1000 mm
- Jährliche Gesenkschmiede-Kapazität: 15.000 Tonnen
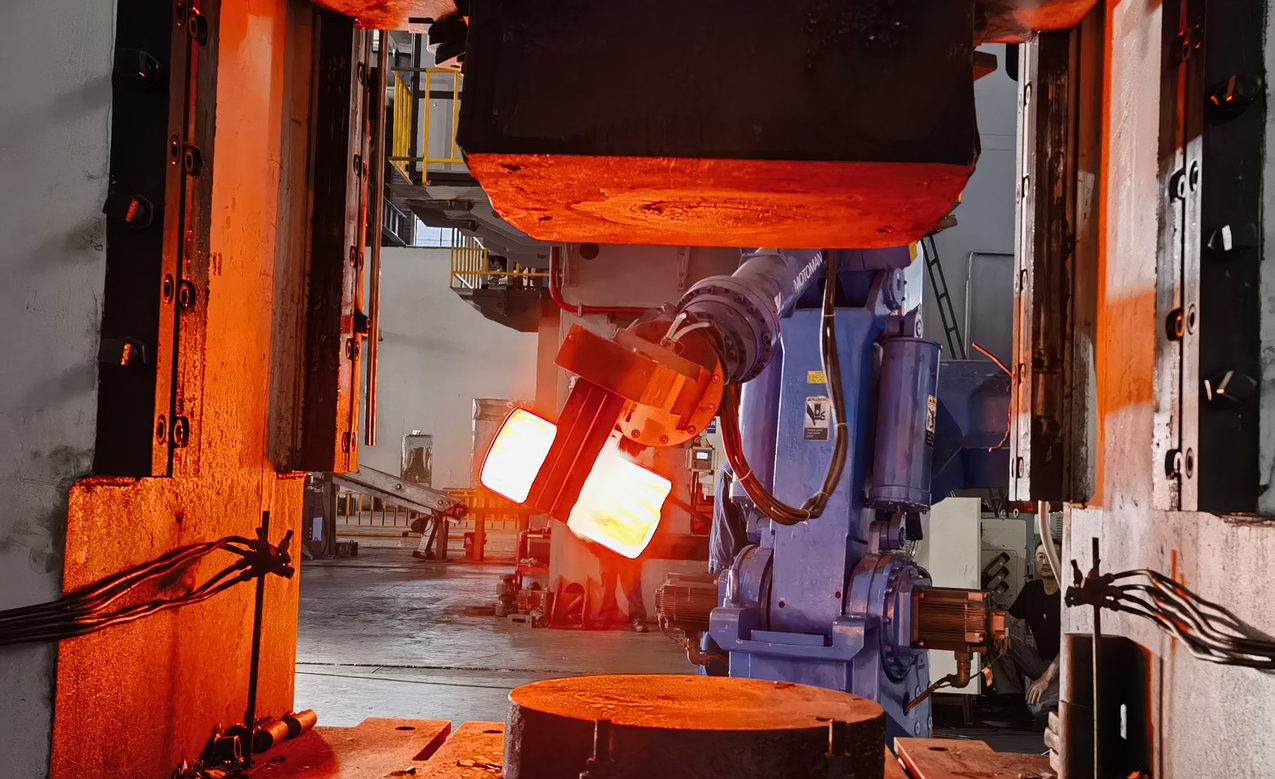
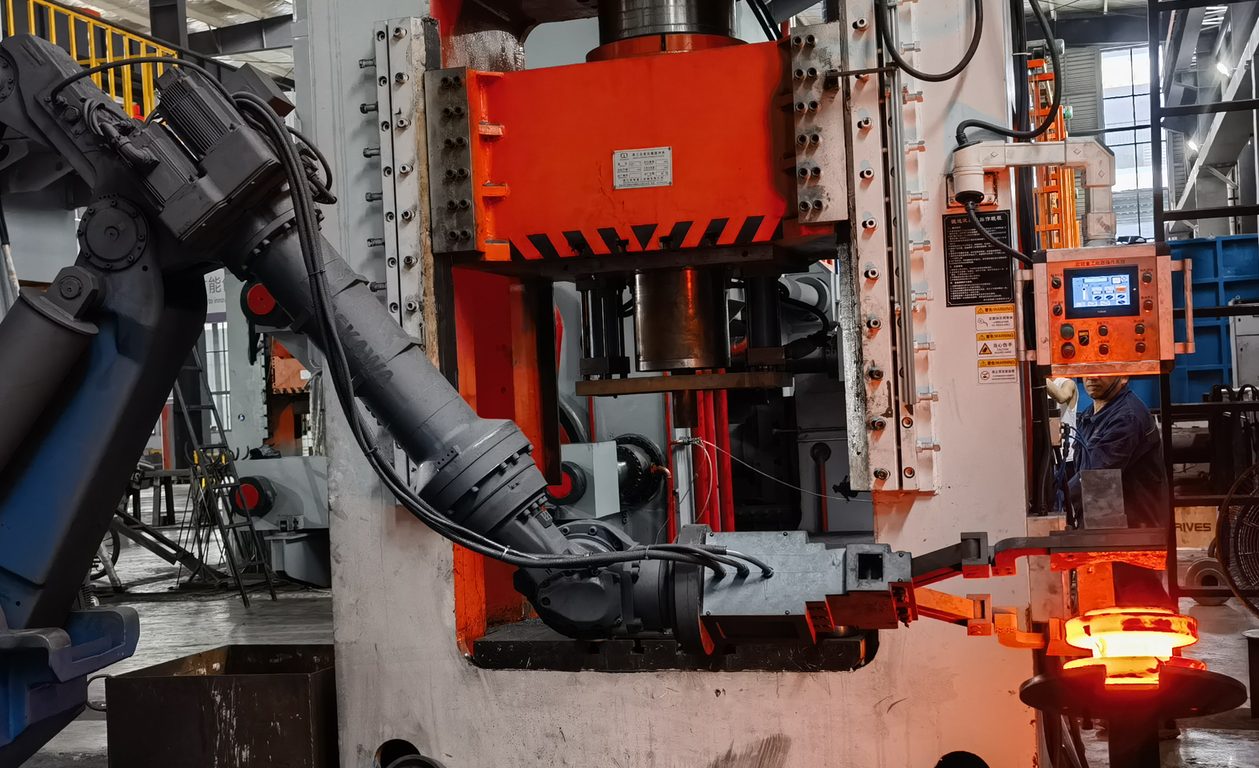
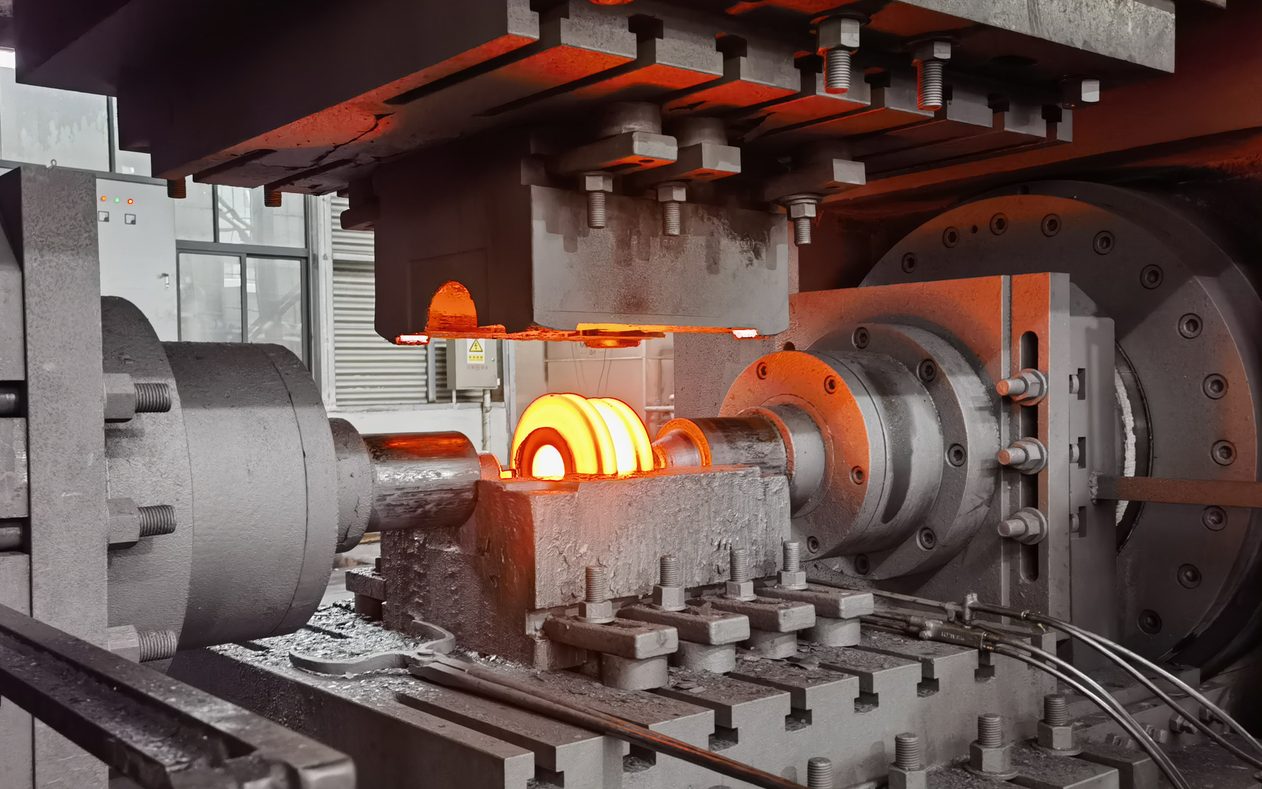
Die Pressen sind multidirektional, sie bearbeiten den Stahl also aus mehr als einer Richtung im selben Hub. Das ist es, was uns Teile mit tiefen Hohlräumen formen lässt, etwa Ventilgehäuse, ohne sie aus Einzelteilen zusammenzuschweißen. Wenn Gesenkschmieden in China verglichen wird, sind diese beiden Zahlen die, nach denen man zuerst fragen sollte, die Tonnage und die Anzahl der Richtungen, gefolgt von der Frage, wer die Gesenke herstellt: unsere werden im Haus konstruiert und gefräst.
Gesenke und Werkzeuge
Die Gesenkkonstruktion erfolgt im Haus. Wir halten 5 erteilte Patente auf Gesenkschmiede- und multidirektionale Werkzeuge, darunter ein Erfindungspatent für ein multidirektionales Schmiedegesenk für Ventildeckel mit Schnellwechsel-Einsatzstruktur, sowie Gebrauchsmuster für ein schnell lösbares kombiniertes Ventildeckel-Gesenk und einen austauschbaren Heckzylinder-Stempel für Ventilgehäuse.
Das Schnellwechsel-Gesenkdesign hält die Umrüstzeit kurz, wenn ein Teil überarbeitet wird, und es ist einer der Gründe, warum unsere Ventilgehäuse und -Deckel ihre Maßhaltigkeit über Chargen hinweg behalten.
So wird das Teil gefertigt
Der Gesenkschmiedeprozess ist hier für jedes Teil gleich, und die Presse ist eine Stufe davon, nicht das Ganze. Jedes Schmiedestück durchläuft dieselben 11 kontrollierten Stufen: Materialprüfung mit dem Spektrometer, Sägeschnitt auf Schmiedegewicht, Erwärmung in einem kontrollierten Ofen, Vorformen durch Robotermanipulator, Gesenkschmieden auf der Schmiedepresse mit Infrarot-Temperaturüberwachung, Schleifen und Oberflächenprüfung, Wärmebehandlung, mechanische Prüfung, zerstörungsfreie Prüfung, Zerspanung und Maßkontrolle, dann abschließende XRF-Verifizierung und Versand. Die Details und Fotos stehen auf der Seite Fertigungsprozess.
Werkstoffe
Wir schmieden Kohlenstoff- und Tieftemperaturstähle, Legierungsstähle, Edelstähle, Duplex- und Super-Duplex-Stähle, Nickellegierungen und Baustähle. Die Werkstoffseite listet die Sorten auf und den Einsatz, für den jede gewählt wird.
Qualität hinter dem Schmiedestück
Schmieden ist nur die Hälfte dessen, was ein Käufer kauft; die Dokumentation ist die andere Hälfte. Wir sind nach API Spec 20C für Gesenkschmiedeteile zertifiziert und besitzen die Materialherstellerqualifikation NORSOK M-650, außerdem PED 2014/68/EU und AD2000-W0 von TÜV NORD, BV Mode II und ISO 9001/14001/45001. UT, MT und PT werden hausintern durchgeführt, und mechanische Prüfungen laufen in unserem eigenen Labor; jede Lieferung verlässt uns mit Materialzeugnissen und Prüfberichten. Mehr auf der Zertifizierungsseite und dazu, was API 20C und NORSOK M-650 abdecken.
Weiterführende Seiten
Häufig gestellte Fragen
Was ist der Unterschied zwischen Gesenkschmieden und Gießen?
Gesenkschmieden formt Vollstahl unter Druck, daher hat das Teil einen durchgehenden Faserverlauf, keine innere Porosität und eine höhere Zähigkeit. Guss wird in eine Form gegossen und kann Lunker und Gashohlräume aufweisen. Für druckhaltende und sicherheitskritische Teile ist Schmieden normalerweise der vorgegebene Weg. Die endgültigen Eigenschaften und die Innenqualität hängen von der Werkstoffgüte, der für diese Güte und Ihre Anforderungen festgelegten Wärmebehandlung sowie vom vereinbarten Umfang der zerstörungsfreien Prüfung ab; nachgewiesen wird beides nach den Prüfanforderungen des Auftrags.
Wie schwer kann ein Teil sein, das Sie schmieden?
5 kg bis 520 kg auf unseren drei Pressen. Die 6.000-T-Presse deckt 150–520 kg ab, die 3.000-T-Presse deckt 30–150 kg ab und die 2.000-T-Presse deckt 5–30 kg ab. Unsere Ausrüstung kann 800 kg erreichen, vorbehaltlich einer Überprüfung der Bauteilstruktur.
Stellen Sie die Gesenke selbst her?
Ja. Gesenkkonstruktion und -fertigung erfolgen hausintern, und daraus stammen auch unsere 5 Werkzeugpatente. Für ein neues Teil prüfen wir zuerst die Zeichnung auf Machbarkeit für das Gesenkschmieden, dann arbeiten wir die Werkzeugauslegung aus und erstellen ein Angebot.
Welche Werkstoffe können Sie schmieden?
Kohlenstoffstähle, Tieftemperaturstähle, legierte Stähle, nichtrostende Stähle, Duplex- und Super-Duplex-Stähle sowie Nickellegierungen, einschließlich A105, A350 LF2, 4130, 4140, F91, F92, F304, F316, 420, 17-4 PH, F51, F53, F55, 625, 718 und 825. Siehe die Werkstoffseite.
Liefern Sie roh geschmiedete oder zerspannte Teile?
Beides. Wir können das Schmiedeteil direkt von der Linie liefern oder es nach Ihrer Zeichnung bis Ø600 × 1000 mm zerspanen, mit Maß- und NDT-Berichten.
Wie starte ich eine Bestellung?
Senden Sie eine Zeichnung (PDF, DWG oder STEP), und wir sagen Ihnen, ob das Teil für Gesenkschmieden geeignet ist, welches Werkzeug es benötigt und was es kosten würde; das RFQ-Formular und die E-Mail-Adresse finden Sie auf der Kontaktseite.
Was ist der Unterschied zwischen Schmieden mit offenen Gesenken und Gesenkschmieden?
Schmieden mit offenen Gesenken formt das Teil zwischen flachen oder einfachen Gesenken und baut die Form über aufeinanderfolgende Schläge auf, was für sehr große Teile in geringer Stückzahl geeignet ist. Gesenkschmieden verwendet einen Gesenksatz, der die Form des Teils vorgibt, sodass sich die Form von Stück zu Stück wiederholt und weniger Material für die Zerspanung verbleibt. Die obige Tabelle vergleicht die beiden Verfahren; wir betreiben Gesenkschmieden auf unseren eigenen Pressen und ein Schmiedeteil mit offenen Gesenken wird von einer anderen Anlage unseres Verbunds geliefert, wenn ein Teil über dem Gesenkschmiedebereich liegt.
Ist Fallschmieden dasselbe wie Gesenkschmieden?
Fallschmieden ist der ältere Name für dasselbe Prinzip, das Gesenkschmieden, und stammt vom Fallhammer, der das Teil durch fallendes Gewicht formte. Bei Longrui wird auf hydraulischen Pressen gearbeitet, nicht auf Fallhämmern, und das aus mehr als einer Richtung, wodurch tiefe Kavitäten wie Ventilgehäuse geformt werden können, anstatt aus Einzelteilen zusammengeschweißt zu werden.
Was ist Grat beim Gesenkschmieden?
Grat ist der dünne Steg aus überschüssigem Stahl, der an der Trennebene aus der Gesenkgravur herausgepresst wird. Er zeigt, dass die Gravur vollständig gefüllt ist, und wird nach dem Umformen abgeschnitten. Das Gesenk hat eine Gratbahn um die Gravur, die steuert, wie der Überschuss entweicht, und das Halten des Teils unter Last währenddessen treibt den Stahl in die letzten Ecken der Form.