لا مجال للاختصارات في التشكيل بالتطريق في قوالب مغلقة لأجسام الصمامات الكروية والمكونات الأخرى الحساسة للسلامة. لهذا السبب تمر كل مشغولة تطريق من Longrui عبر السلسلة نفسها الخاضعة للرقابة الصارمة من مراحل الإنتاج ومراقبة الجودة، من لحظة وصول الفولاذ الخام إلى ساحتنا حتى يوم تحميل الأجزاء النهائية للشحن.
تُنفذ كل مرحلة أدناه على يد مشغلين مخصصين، وتُسجل على بطاقات الدفعات، ويمكن تتبعها بالكامل حتى شهادة المادة. إذا كنت تؤهل مورد تطريق جديد، فهذه بالضبط هي الطريقة التي ستُصنع بها أجزاؤك. المكابس وحدود الأحجام وراء هذه المراحل موجودة في صفحة القدرات؛ والمعايير وراء الشهادات موجودة في API 20C وNORSOK M-650.
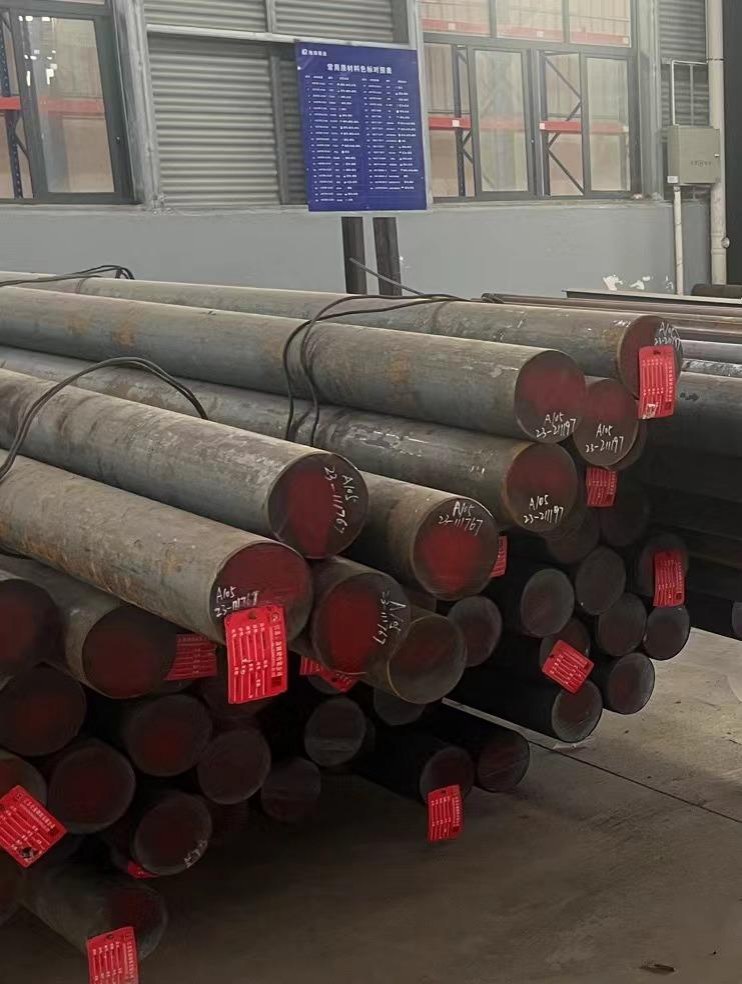
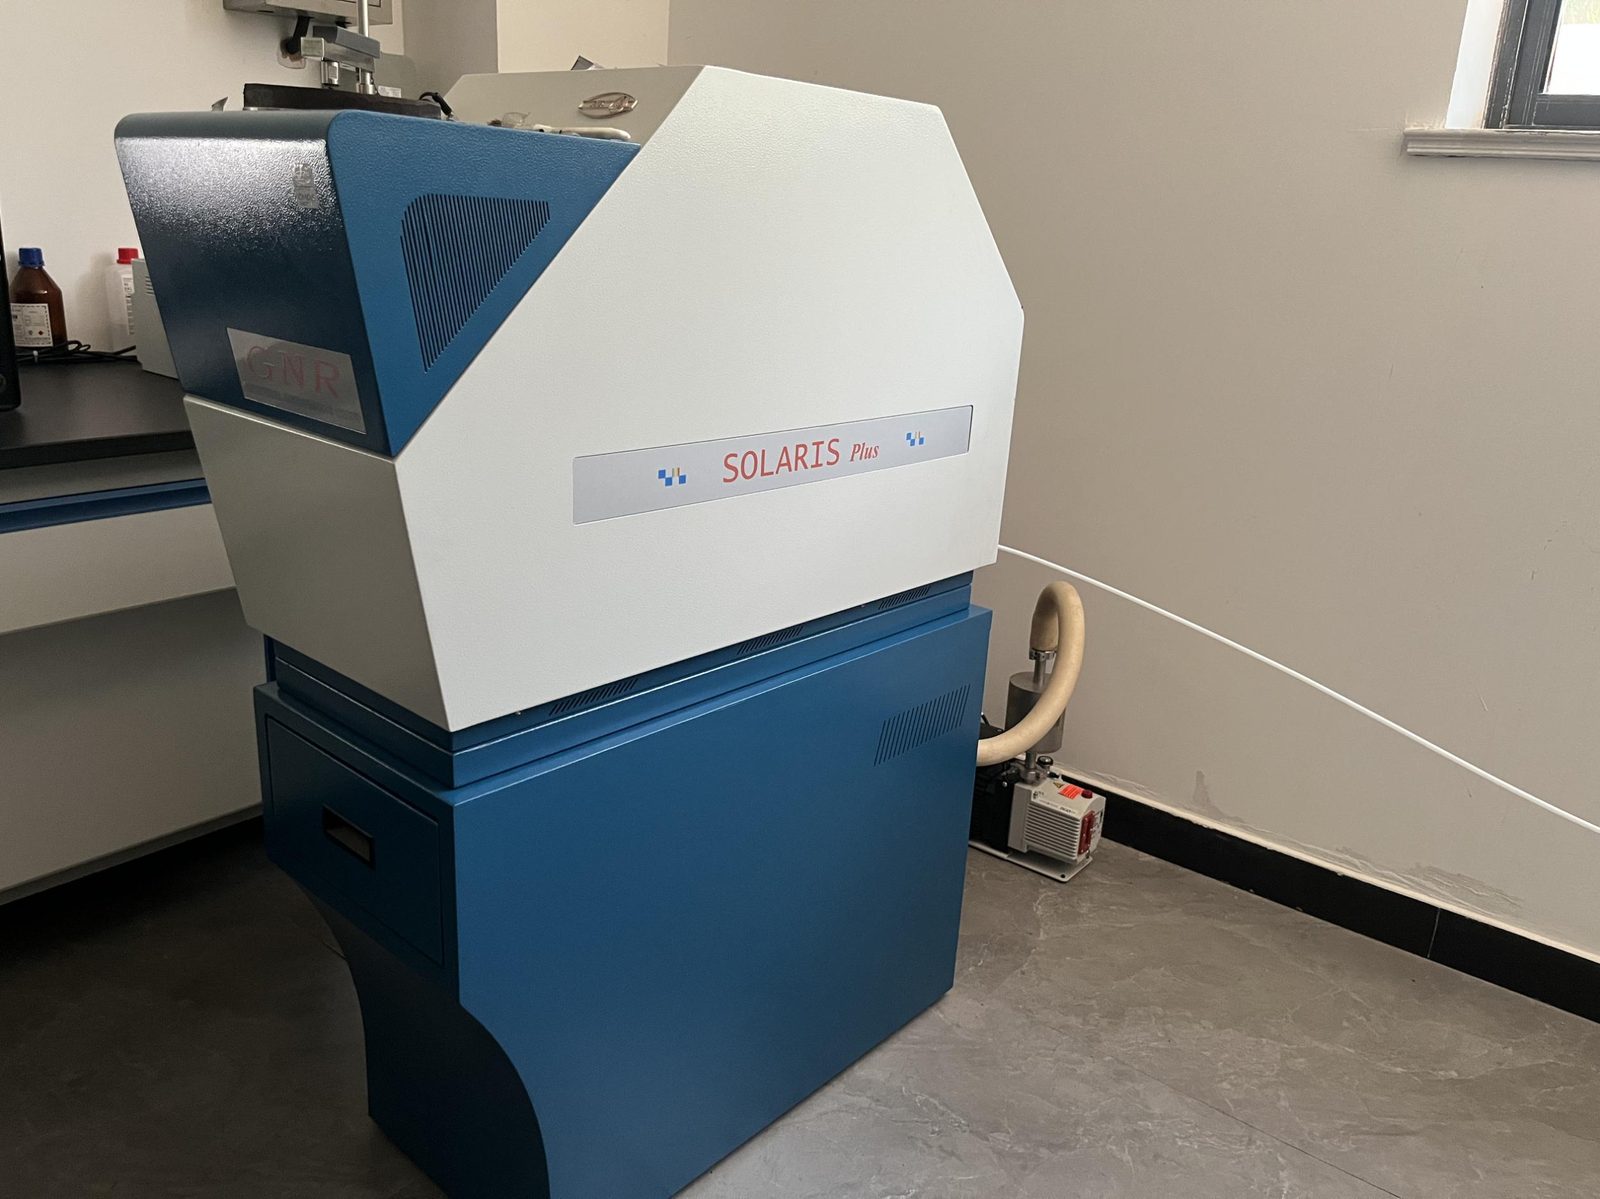
فحص المواد الخام
تُوضع قضبان الفولاذ الواردة في منطقة حجر مخصصة وتُوسم بالدرجة ورقم الصهر قبل الإفراج عنها. يتم التحقق من التركيب الكيميائي لكل صهرة باستخدام مطياف الانبعاث الضوئي بالشرارة GNR (إيطاليا)؛ فقط المواد المؤكدة تنتقل إلى القطع.
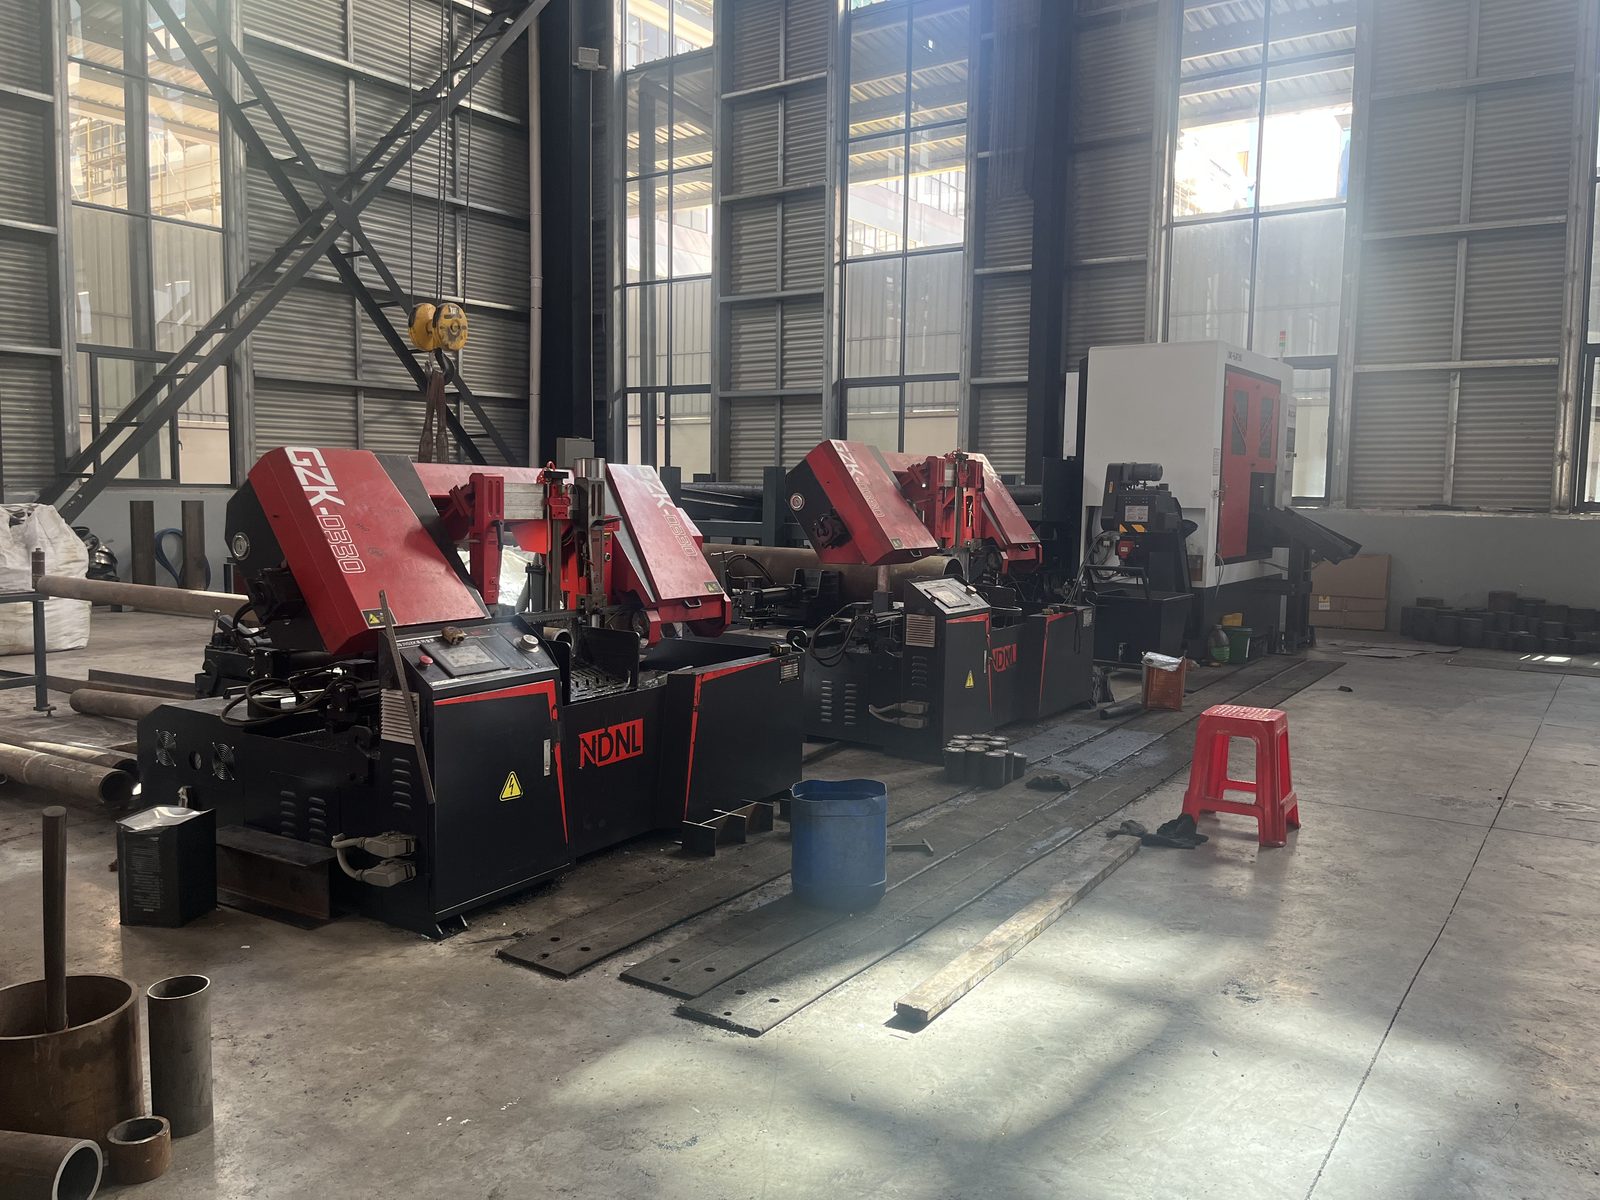
القطع بالمنشار
تُقطع القضبان إلى وزن التطريق المحسوب على مناشير شريطية. تُوزن كل مشغولة أولية بعد القطع وتُوسم برقم الصهر ورقم الدفعة، بحيث تظل الدفعة قابلة للتتبع من أول عملية.
التسخين
تُسخن المشغولات الأولية إلى درجة حرارة التطريق في أفران مقاومة كهربائية مضبوطة الحرارة. تُضبط معاملات التسخين لكل درجة مادة، مع إبقاء كل مشغولة أولية داخل نافذة درجة الحرارة الصحيحة قبل التشكيل.
التشكيل الأولي
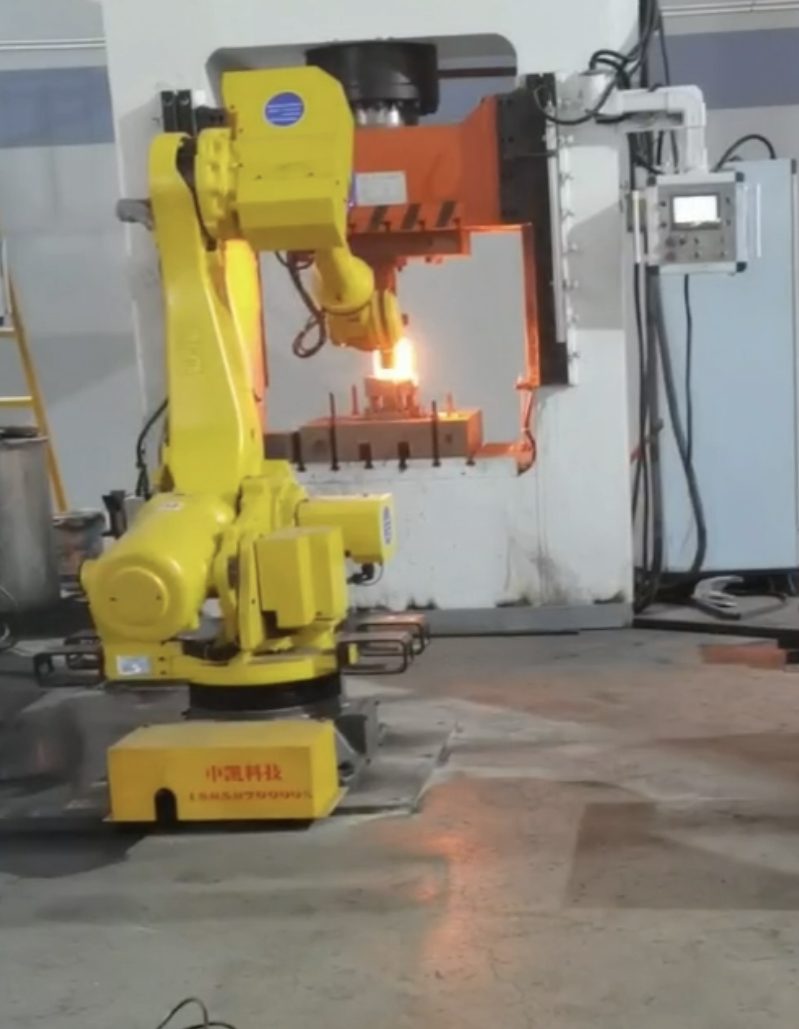
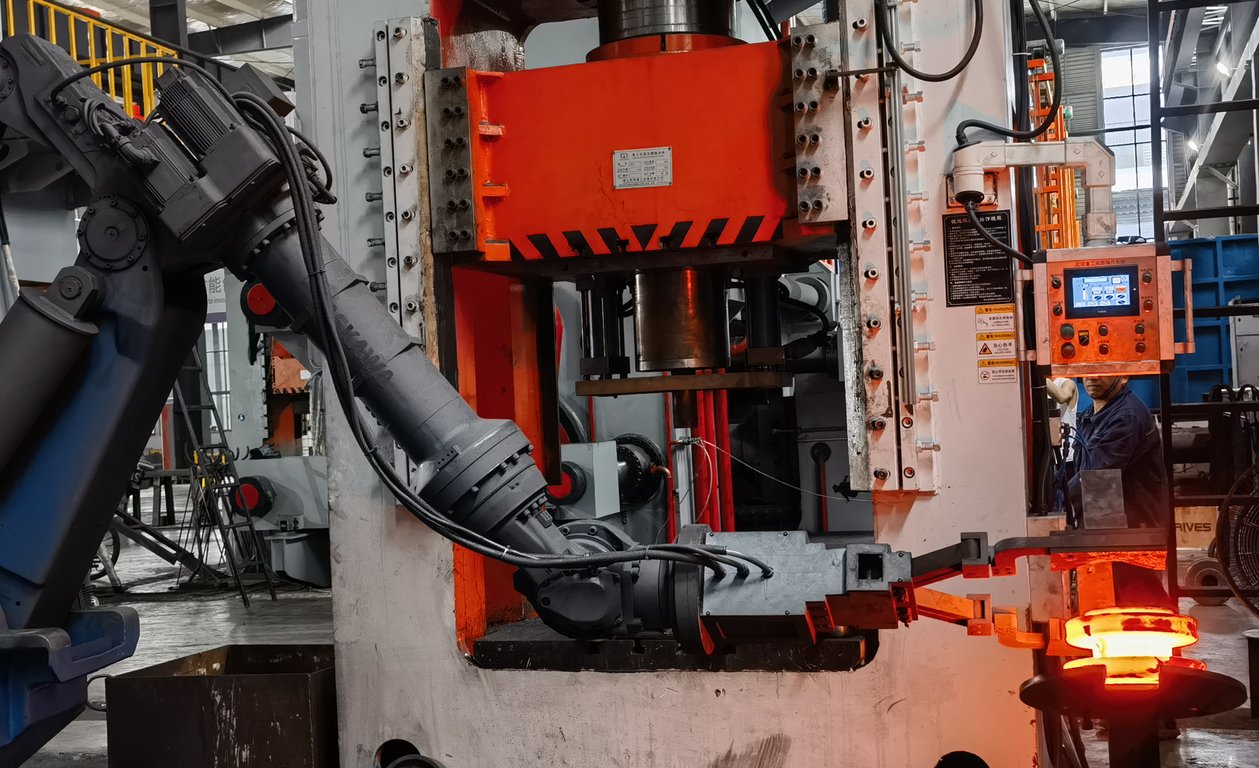
يلتقط مناول آلي الكتلة الساخنة من خط الفرن، وينقلها إلى قالب مكبس التطريق متعدد الاتجاهات لدينا ويضعها بدقة في موضع التشكيل: سريع، قابل للتكرار وآمن، مع إبقاء المشغّل بعيدًا عن الحرارة.
التشكيل بالتطريق في قوالب مغلقة
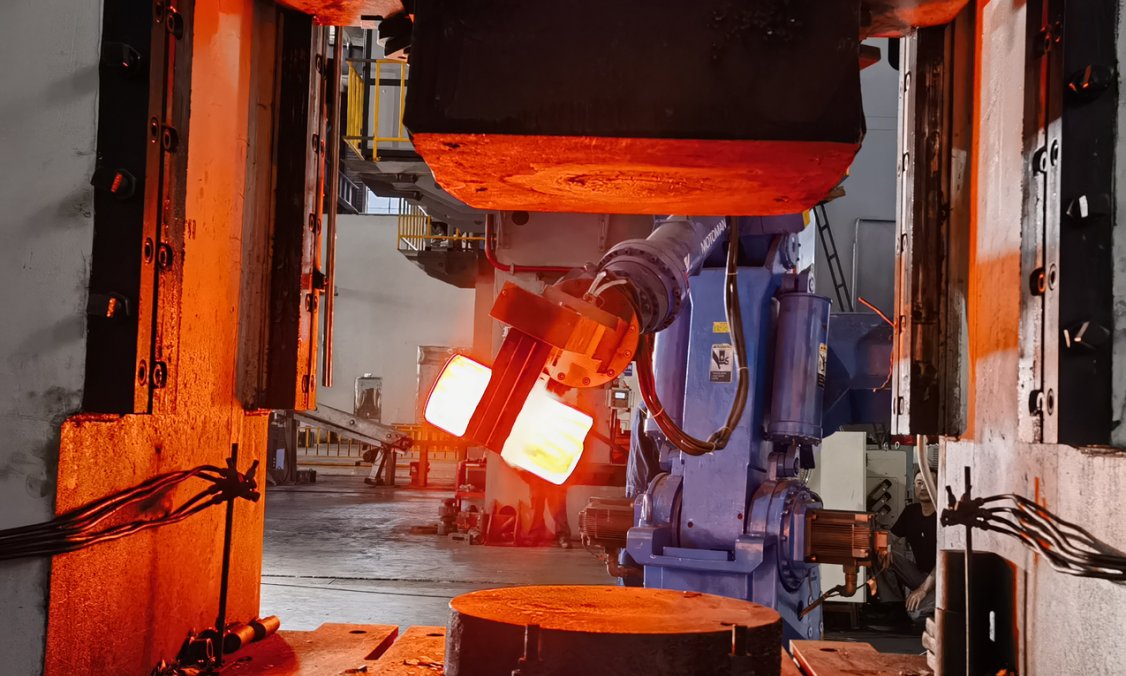
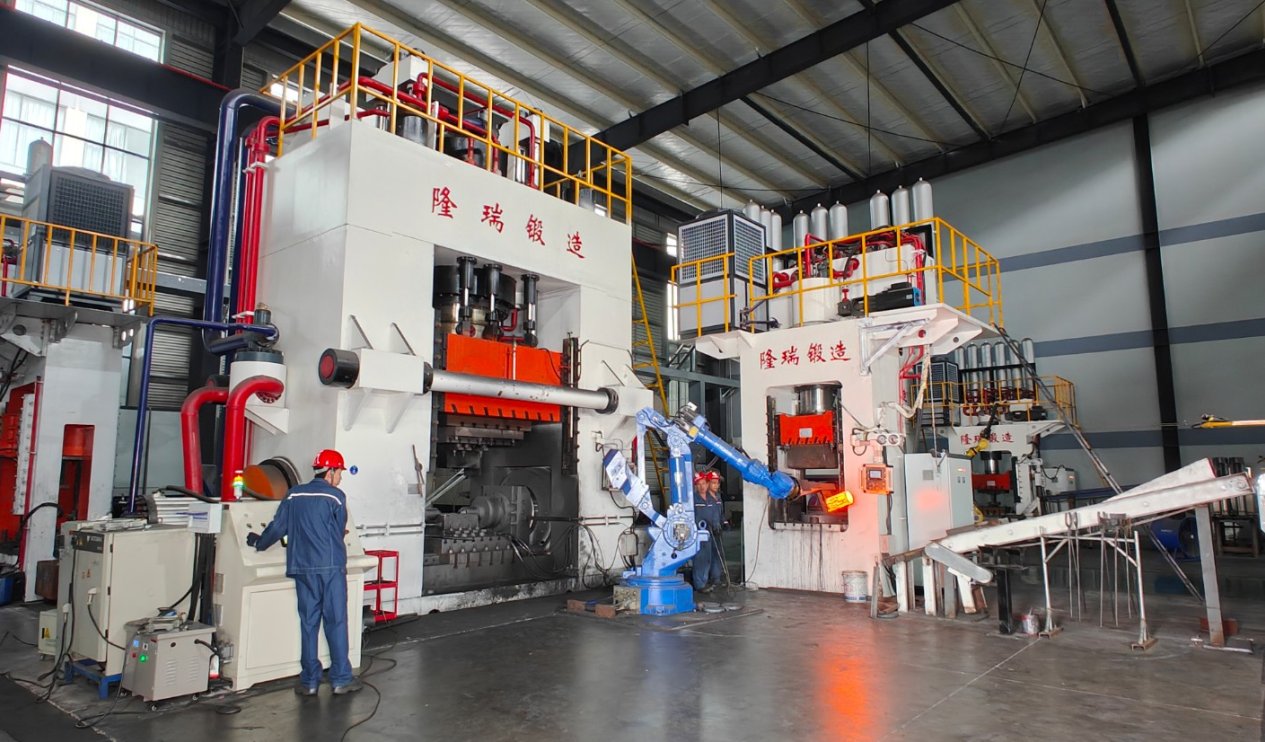
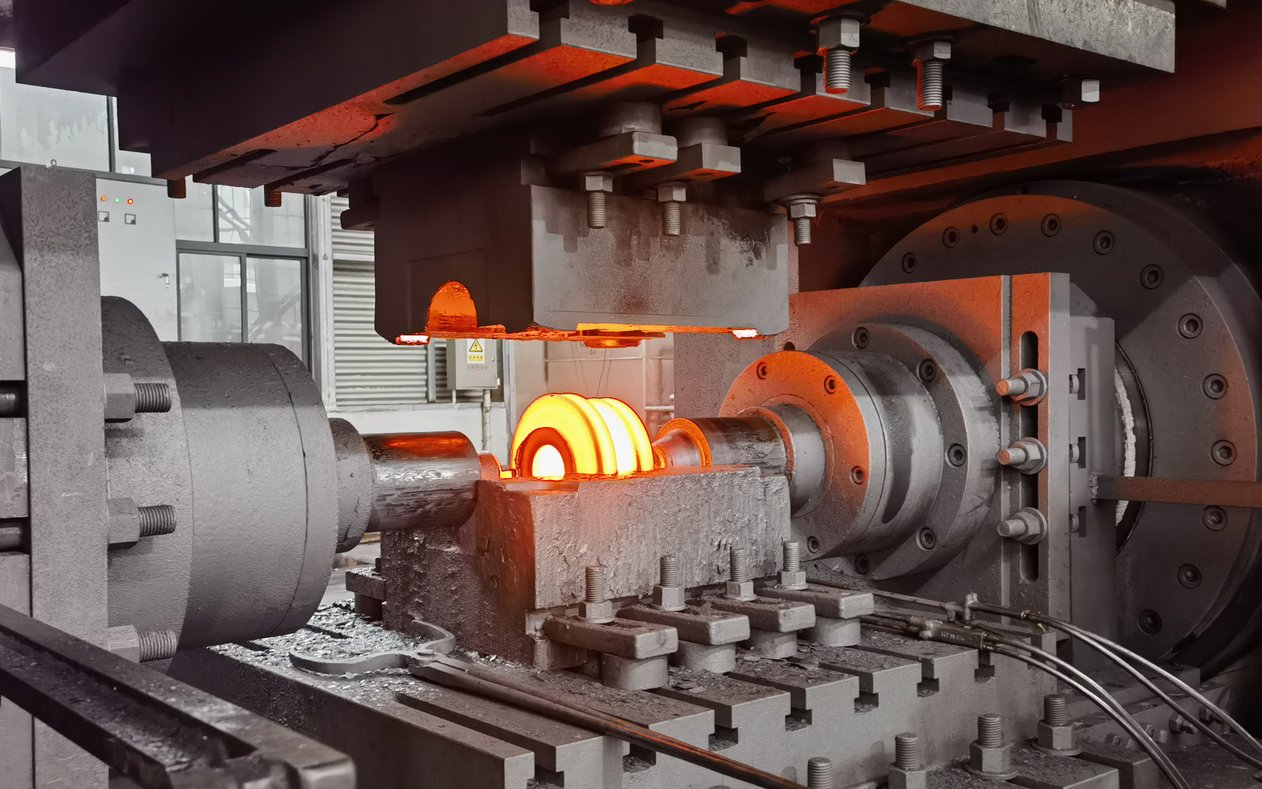
تُطرَّق القطع إلى شكل قريب من الشكل النهائي في قوالب مغلقة على مكابس هيدروليكية متعددة الاتجاهات بقدرة 6000 T / 3000 T / 2000 T. وتُراقب درجة حرارة التطريق أثناء العملية بمقاييس حرارة بالأشعة تحت الحمراء، بحيث يبقى التشكيل والبنية المجهرية ثابتين من قطعة إلى أخرى.
التجليخ وفحص السطح
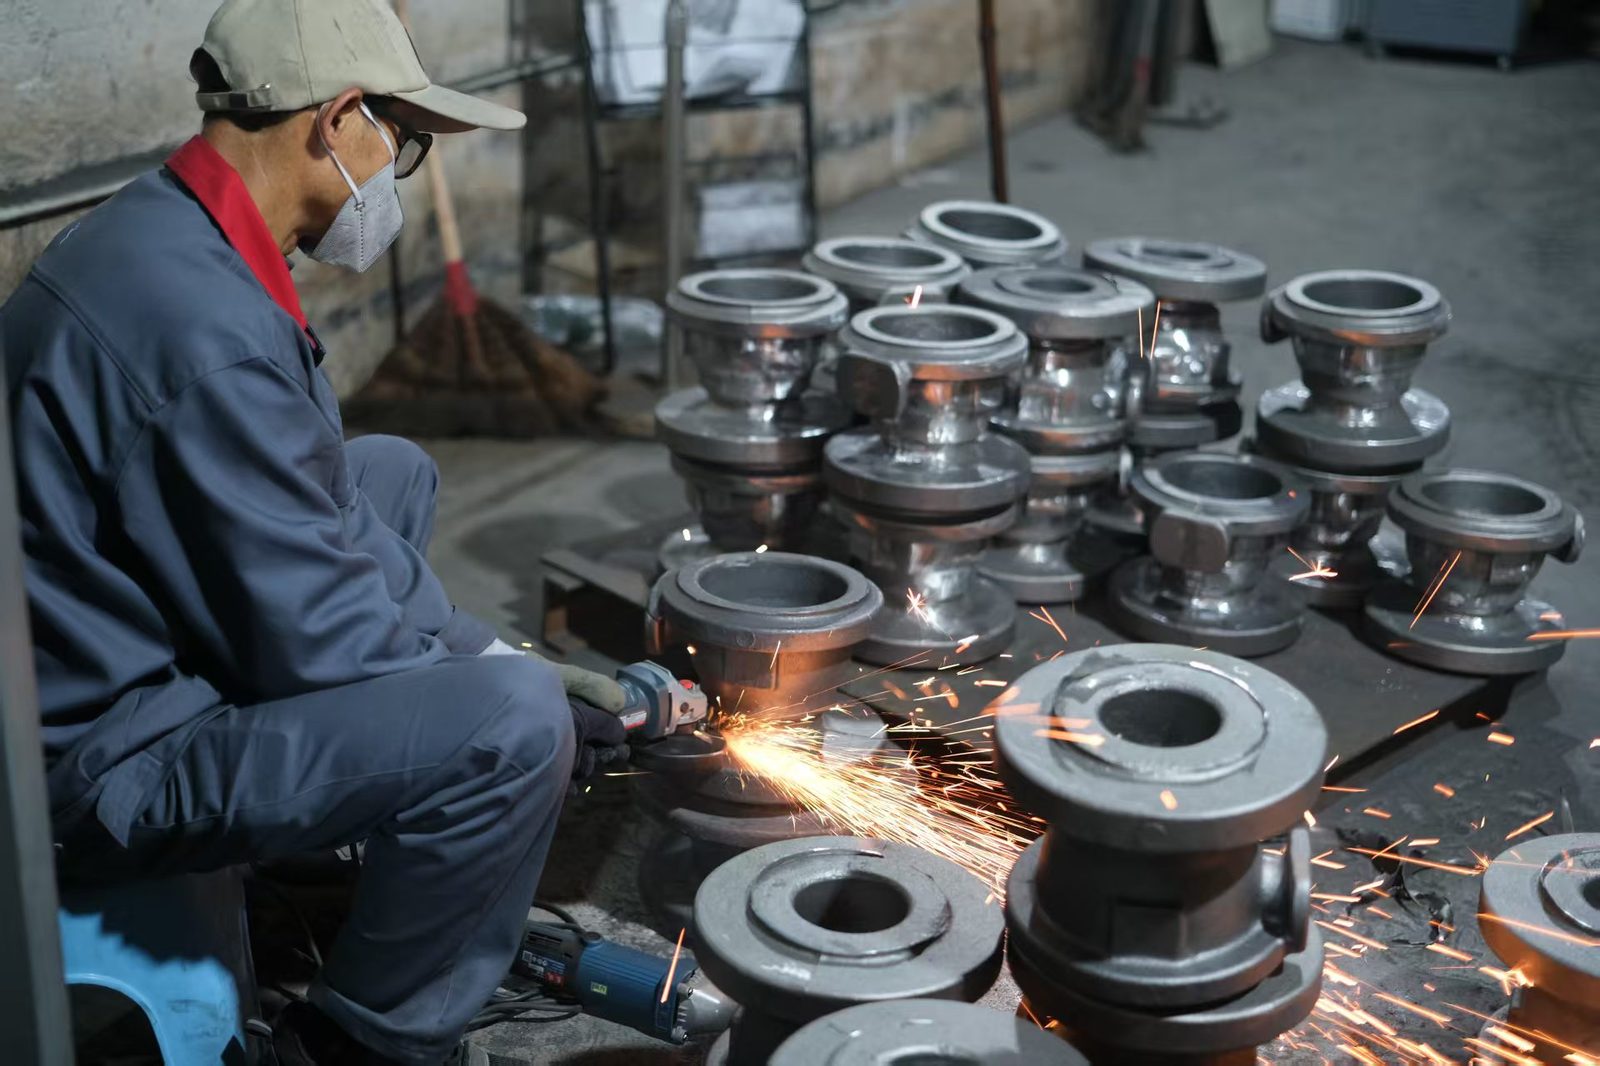
تُزال الزوائد والعيوب السطحية بواسطة مشغّلين ذوي خبرة باستخدام الجلاخات الزاوية. ويخضع كل جزء لفحص بصري لجودة السطح قبل انتقاله إلى المعالجة الحرارية.
المعالجة الحرارية
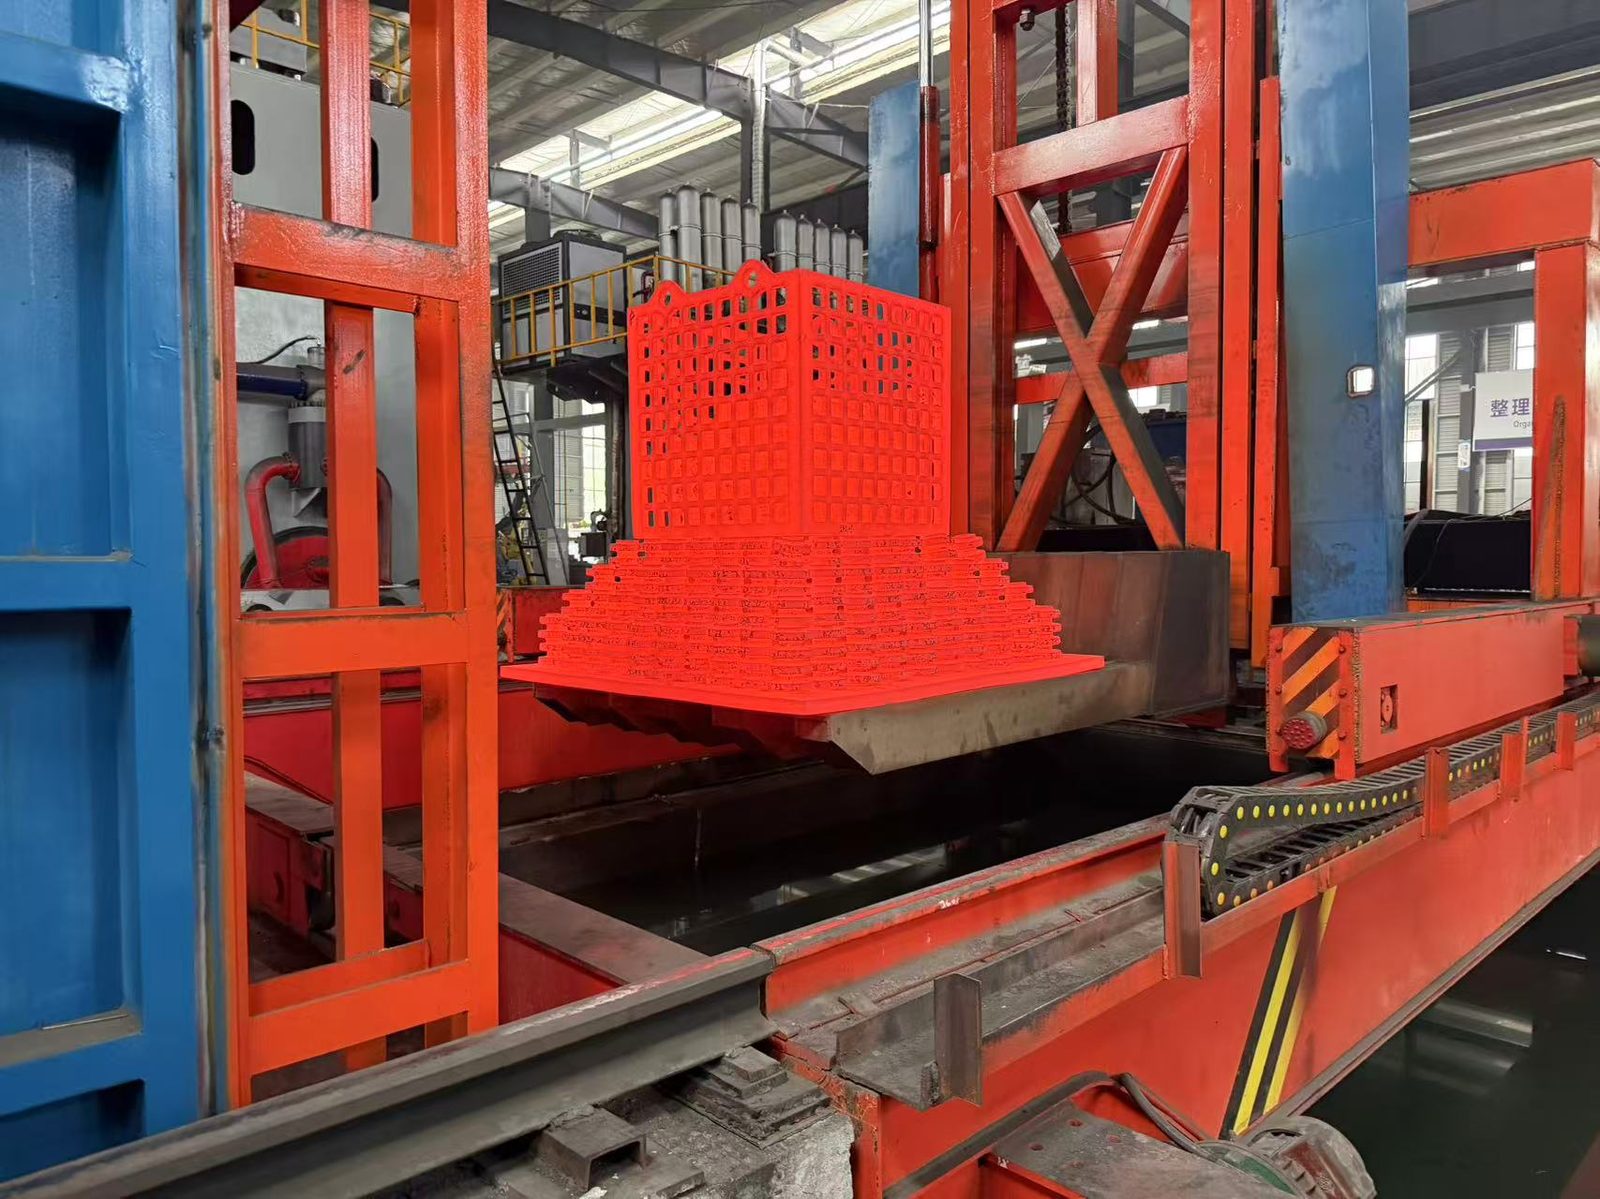
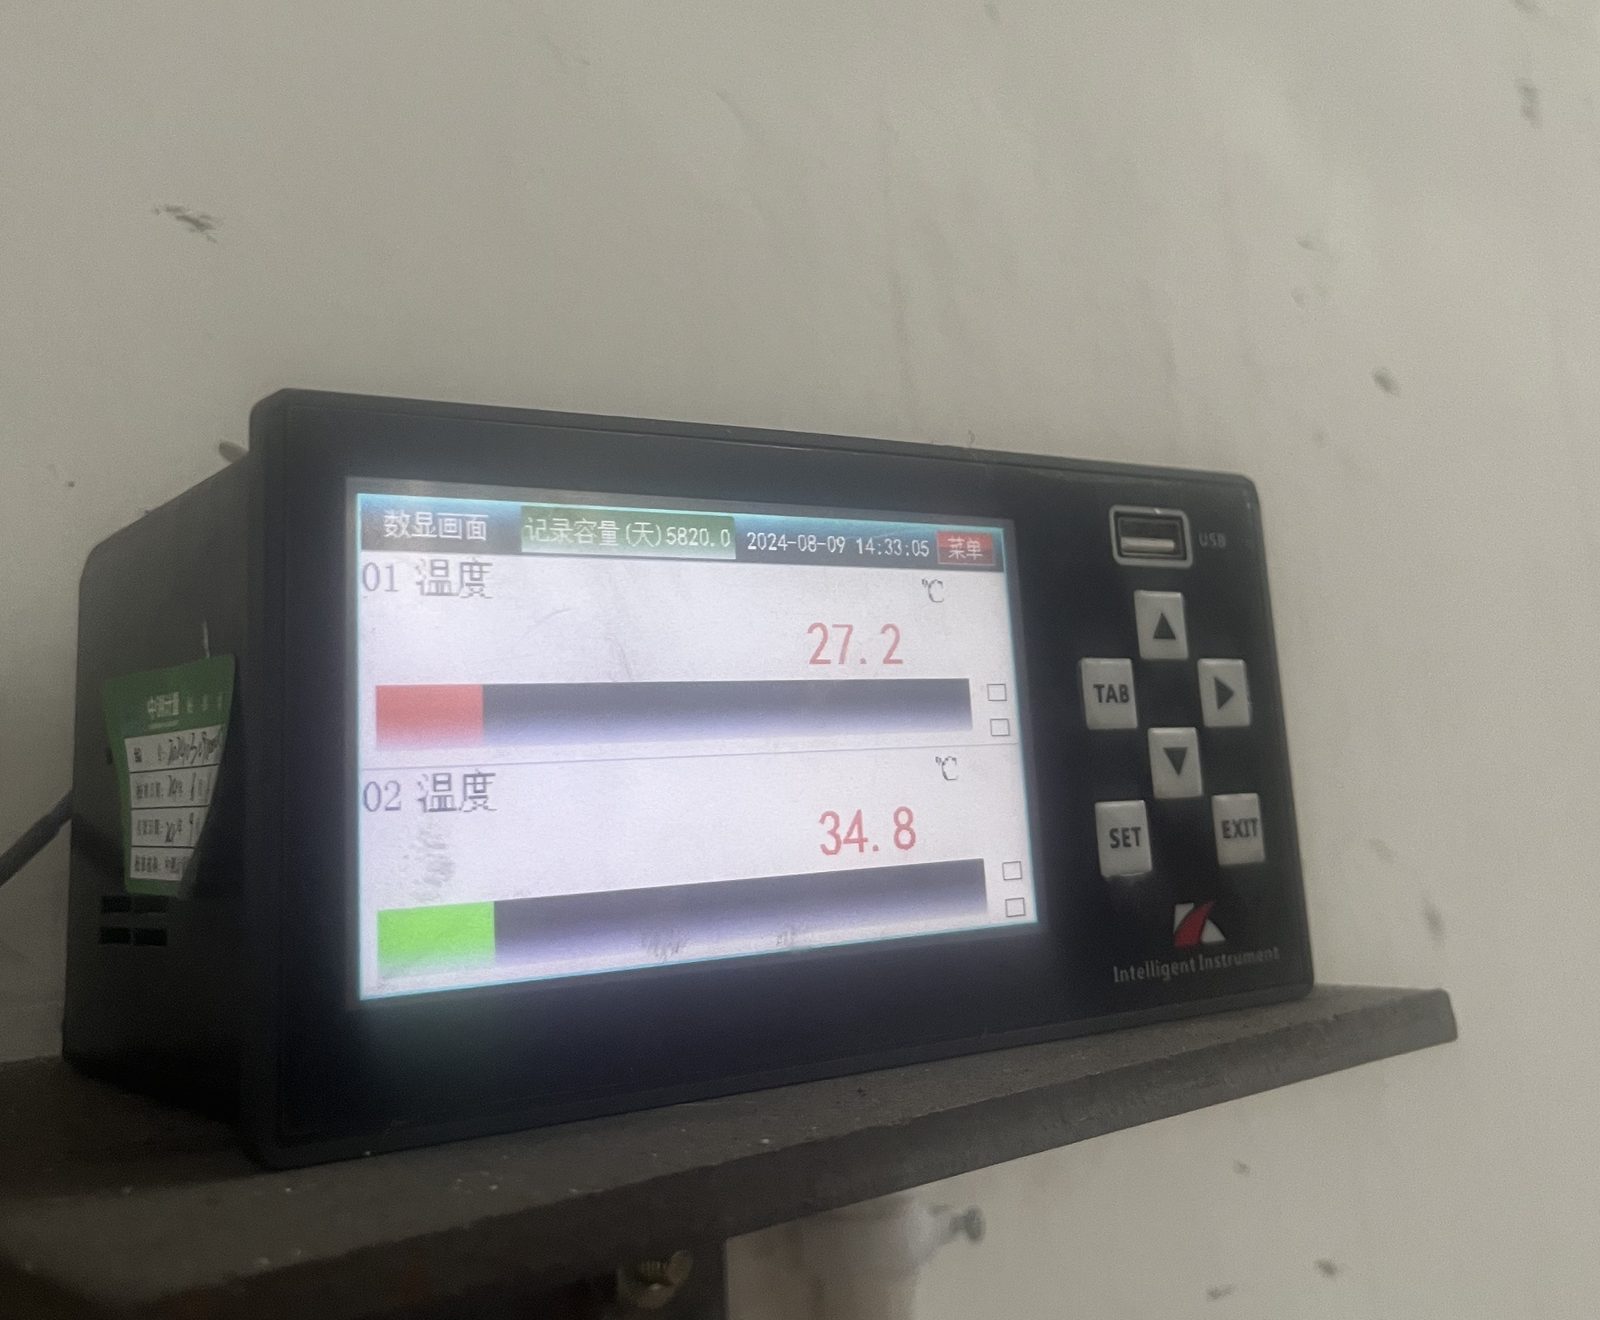
يتم التبريد والتطبيع للمطروقات في أفران مقاومة كهربائية من النوع الصندوقي ذات تحكم في درجة الحرارة. تتم مراقبة درجة حرارة الفرن ودرجة حرارة وسط التبريد وتسجيلهما بشكل مستمر لضمان الخصائص الميكانيكية المحددة.
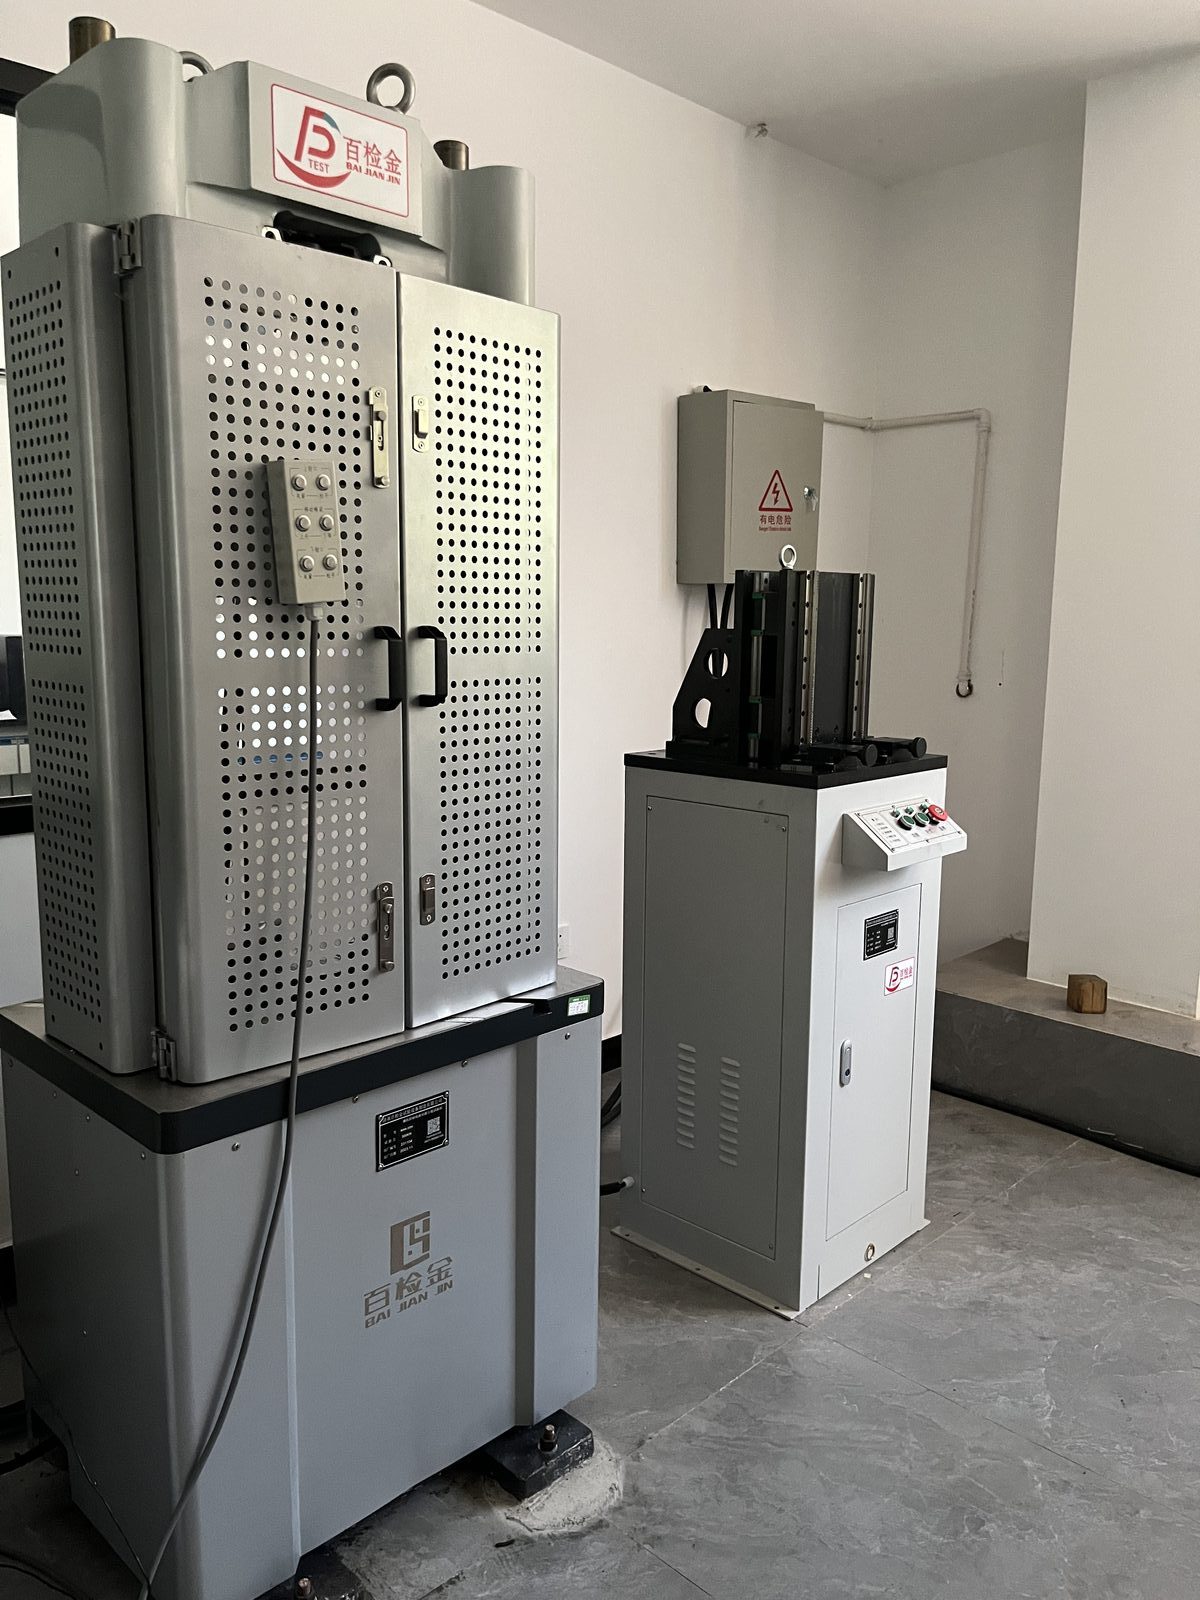
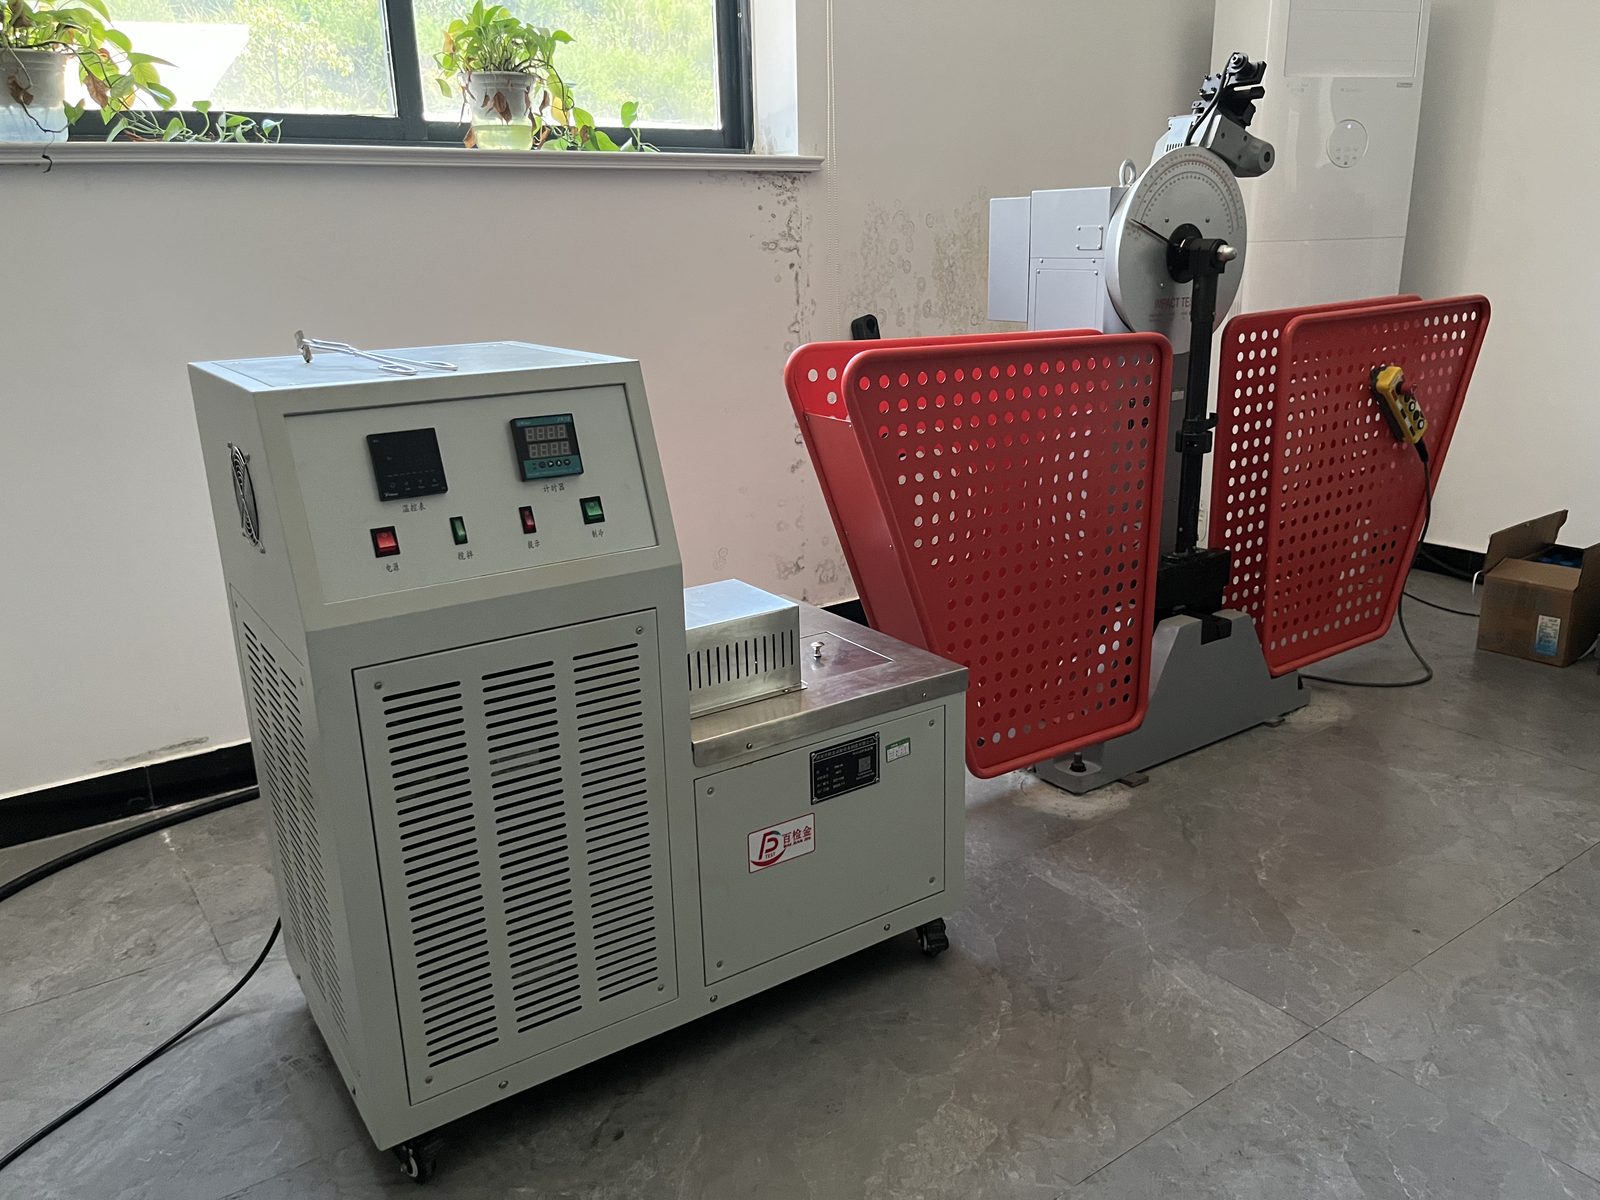
اختبار الخواص الميكانيكية
تُعد عينات اختبار من كل دفعة وتُختبر في مختبرنا الداخلي: مقاومة الشد، وحد الخضوع، والاستطالة على آلة اختبار عالمية هيدروليكية مؤازرة؛ وطاقة صدم شاربي، بما في ذلك اختبارات درجات الحرارة المنخفضة، على أجهزة اختبار صدم آلية؛ والصلادة باستخدام جهاز برينل محمول.
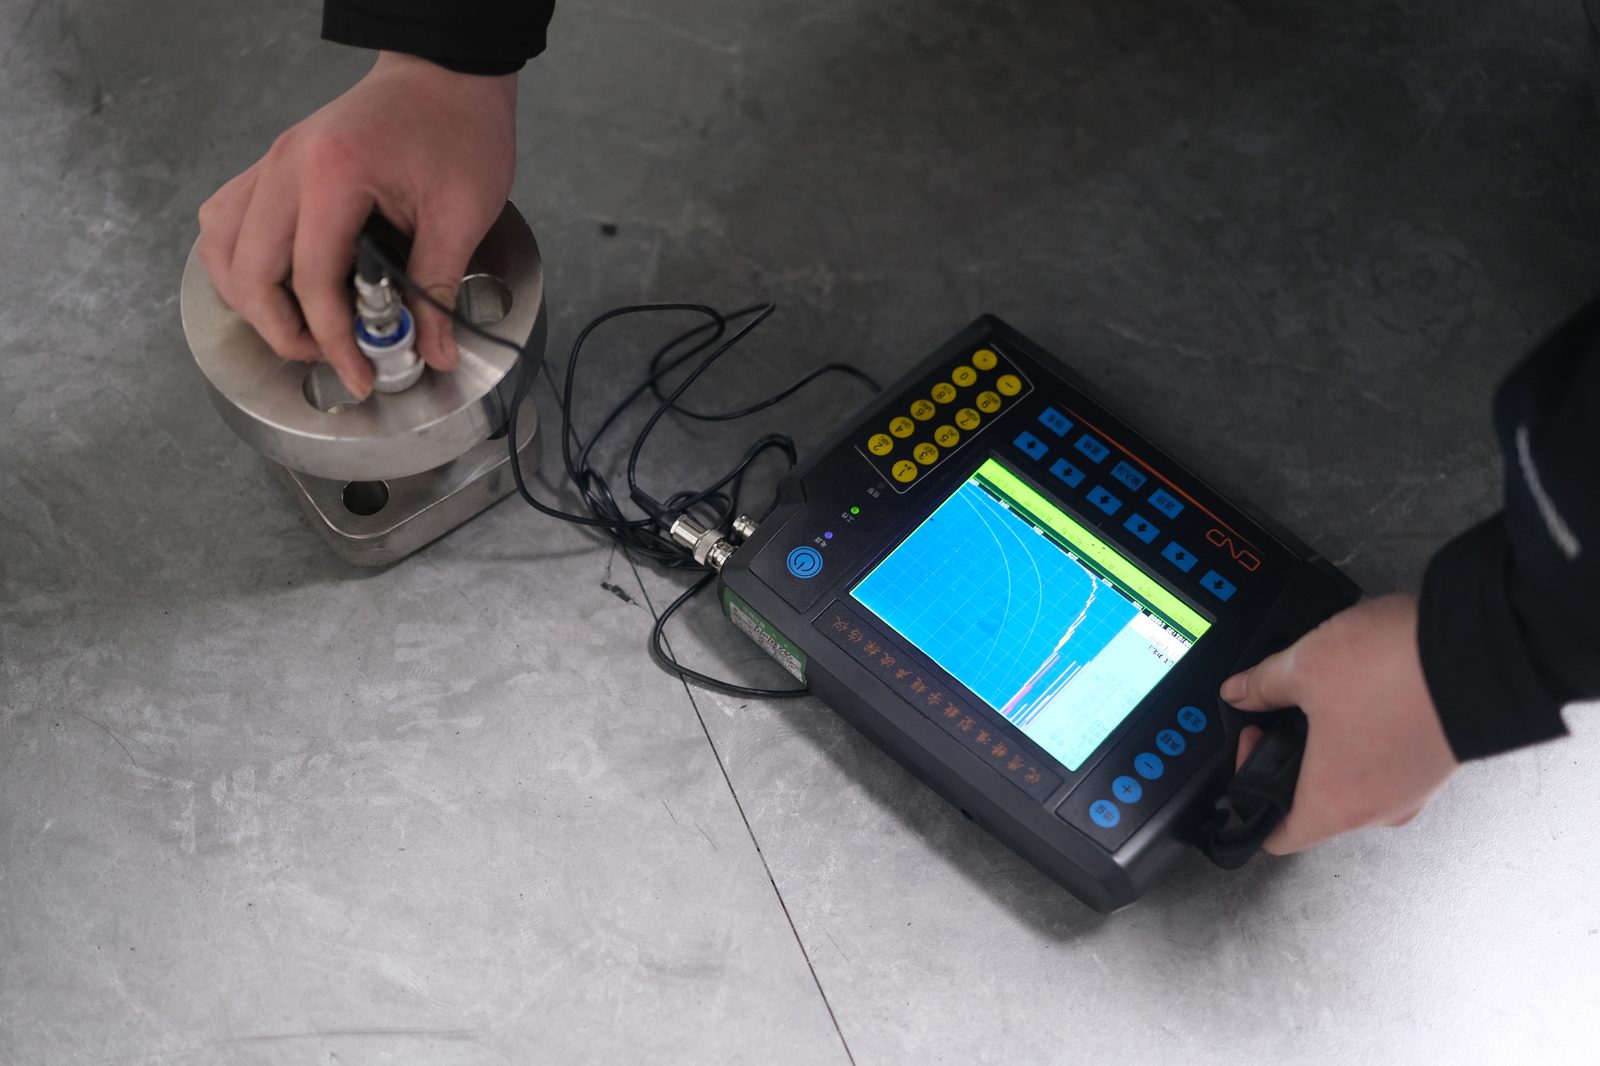
الفحص غير المدمر (NDT)
تُفحص المطروقات بالفحص بالموجات فوق الصوتية (UT)، الذي يكشف الانقطاعات الداخلية؛ ويتوفر الفحص بالجسيمات المغناطيسية (MT) والفحص بالسوائل المتغلغلة (PT) عند الطلب. تُصدر تقارير الاختبار لكل دفعة.
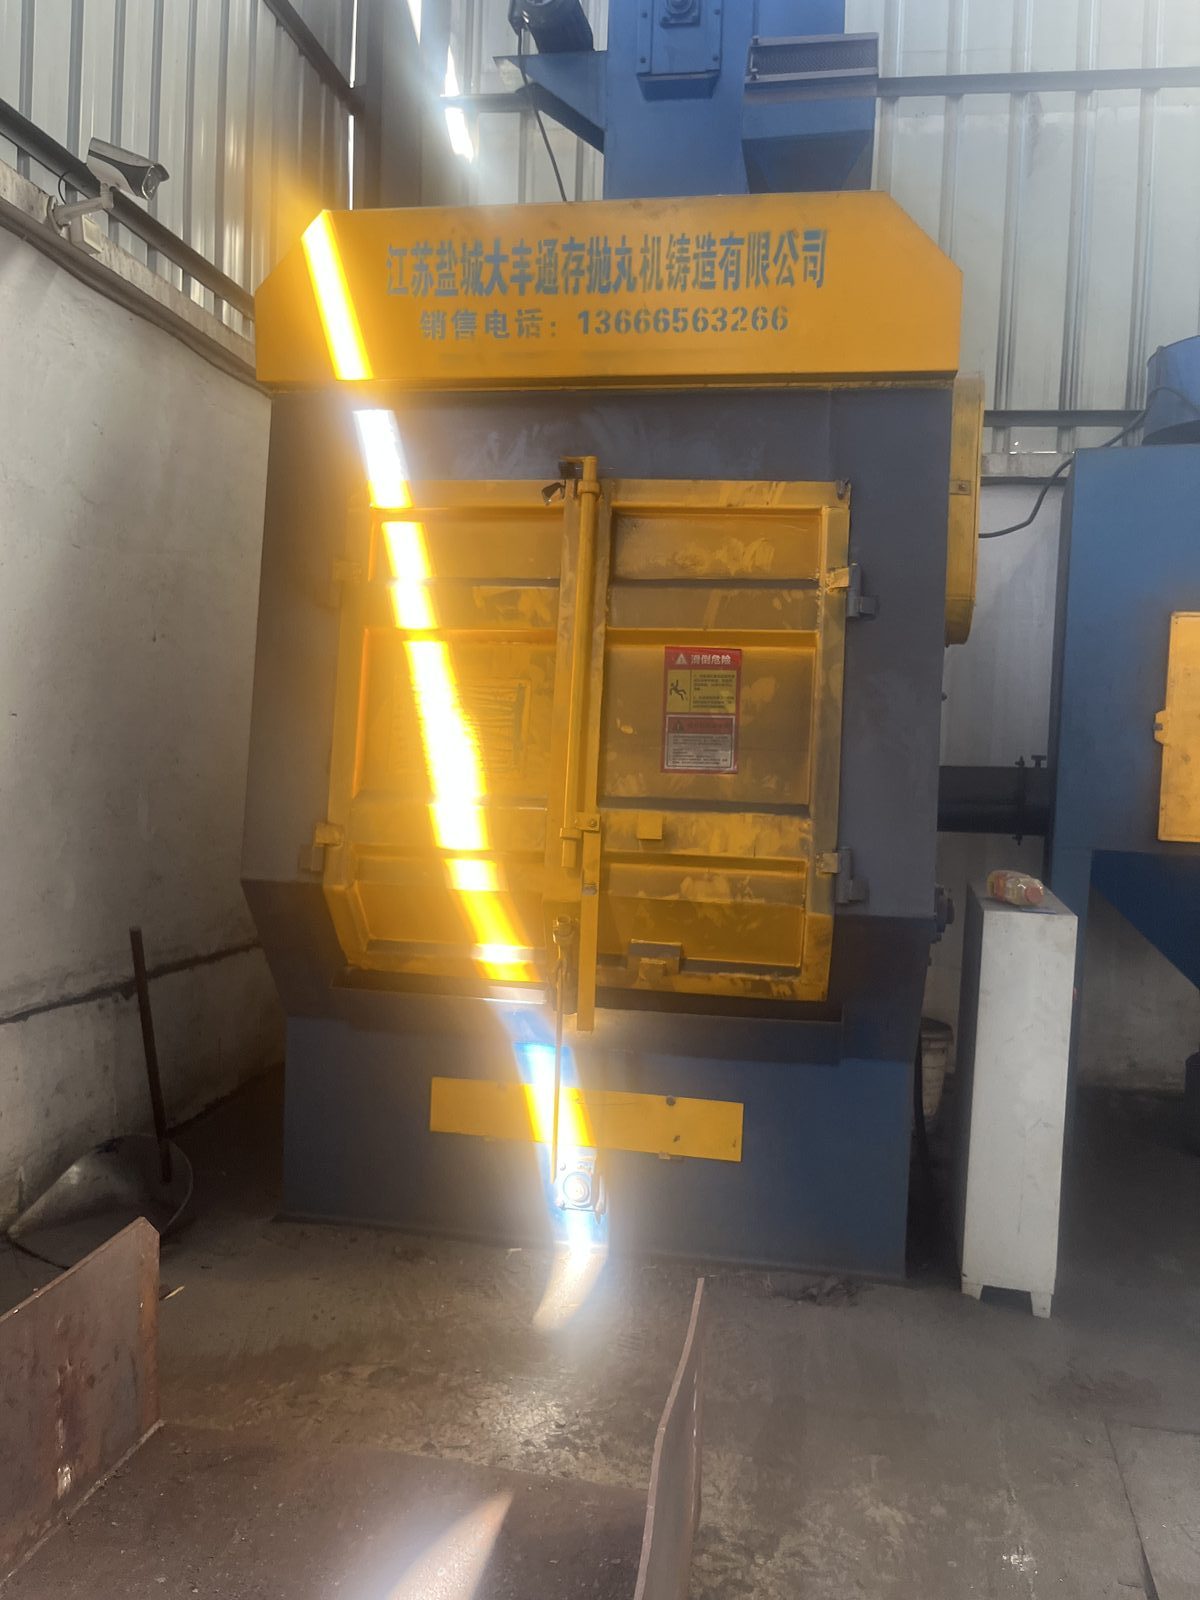
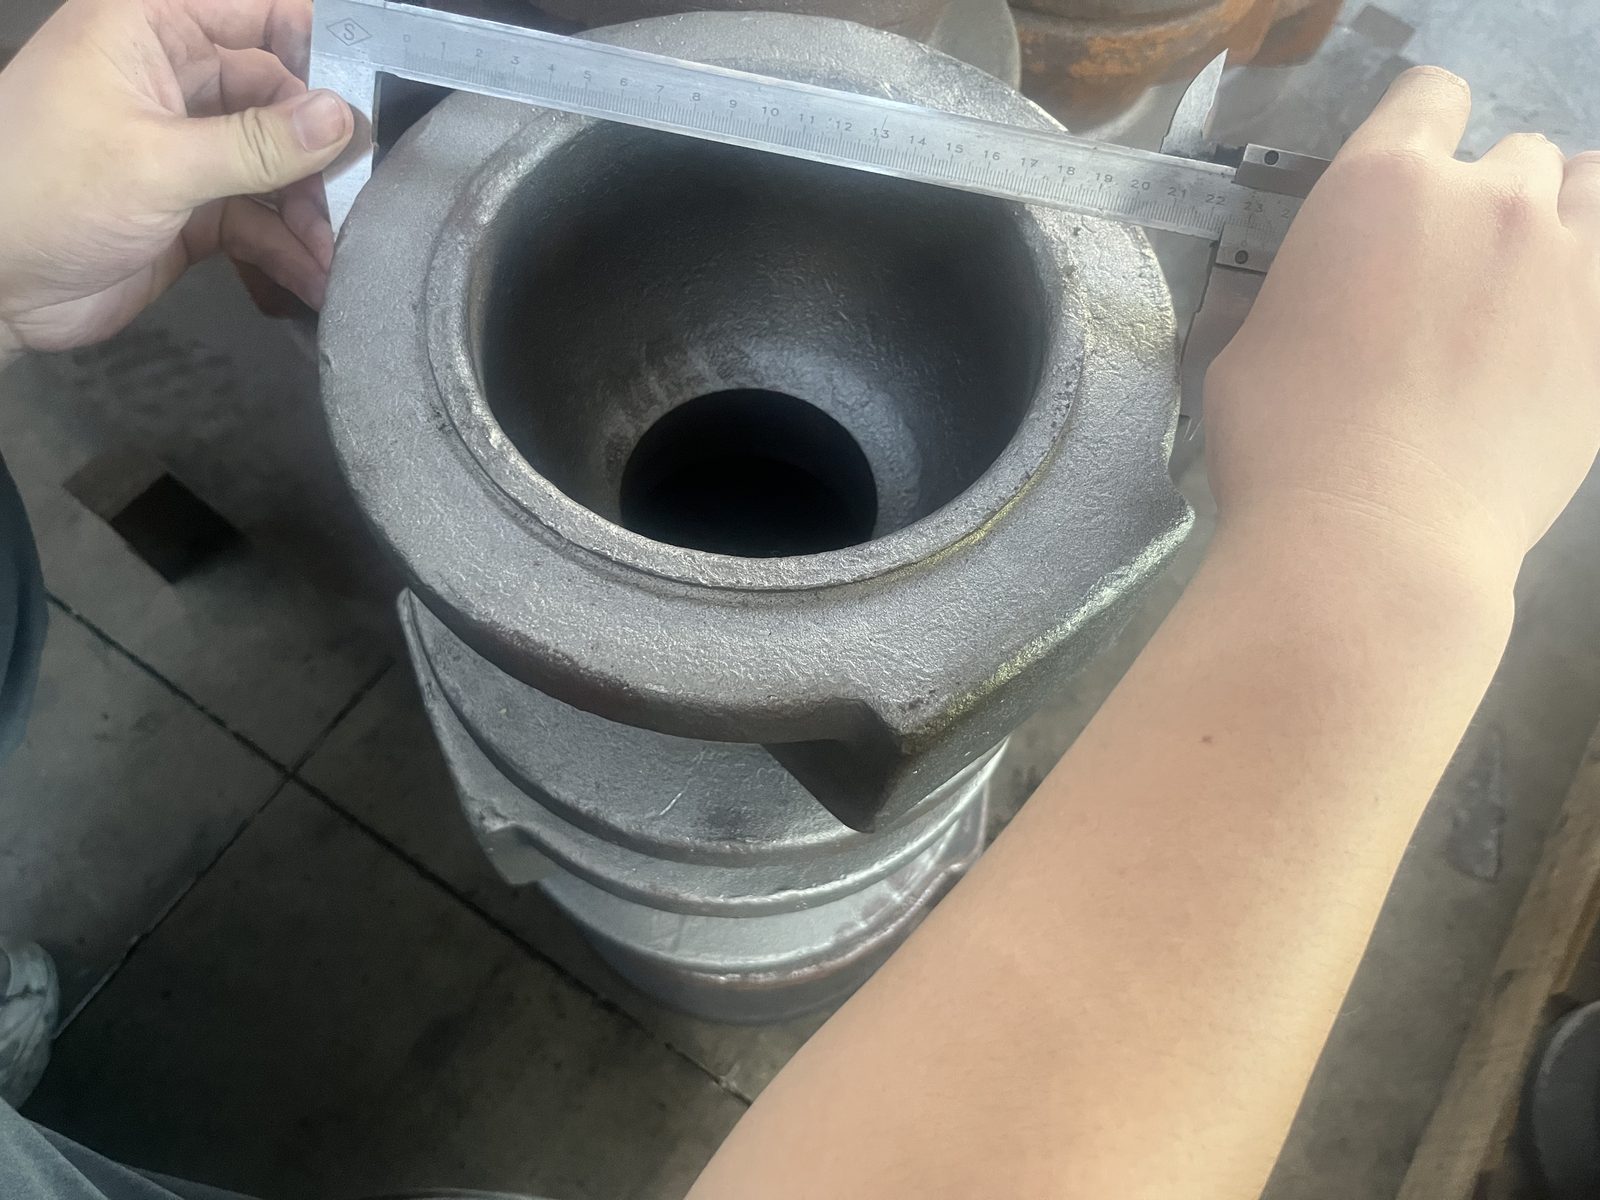
التشغيل الآلي وفحص الأبعاد
بعد المعالجة الحرارية، تُنظَّف القطع بالسفع الرملي لإزالة ما على السطح، ثم تُشغَّل آلياً وفق مخطط العميل. تُتحقق الأبعاد الحرجة بأدوات قياس دقيقة قبل خروج القطع من ورشة التشغيل الآلي.
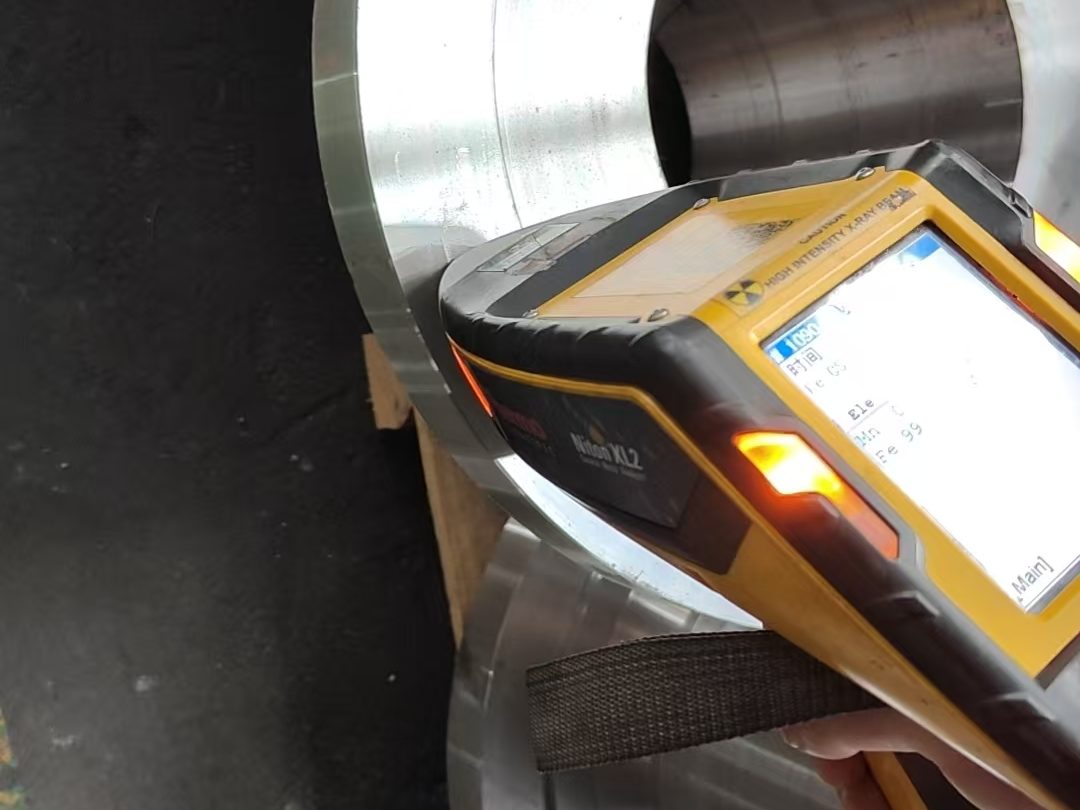
التحقق النهائي والإرسال
قبل التغليف، تُعاد مطابقة هوية مادة كل قطعة جاهزة مع الشهادة الأصلية باستخدام مطياف XRF محمول (Thermo Scientific Niton). ثم تُغلَّف القطع وتُشحن مع شهادات المواد وتقارير الاختبار وقائمة التغليف.
كل قطعة تطريق تغادر مصنعنا مع تتبع كامل ووثائق كاملة. أرسل إلينا مخططك وسنراجعه من حيث قابلية التشكيل بالتطريق في قوالب مغلقة، ثم نعود إليك بمقترح العملية.
اطلب عرض سعر